 JĘZYK


Dom / Aktualności / Wiadomości branżowe / Przewodnik po materiałach do obróbki CNC: jak wybrać odpowiedni metal i stop
Wybór materiałów do obróbki CNC: bezpośrednia odpowiedź
Najbardziej niezawodnym materiałem do obróbki CNC jest stop aluminium, w szczególności AL 6061-T6 , ponieważ oferuje niezrównaną równowagę pomiędzy obrabialnością, wytrzymałością i opłacalnością. Jednak optymalny wybór zależy całkowicie od zamierzonego zastosowania, wielkości produkcji i wymaganych właściwości fizycznych. W praktyce przemysłowej ponad 60% precyzyjnie obrabianych elementów CNC jest wytwarzanych ze stopów aluminium ze względu na ich doskonałą przewodność cieplną, odporność na korozję i stosunek masy do wytrzymałości.
W przypadku producentów z sektorów takich jak motoryzacja, telekomunikacja i maszyny rolnicze proces wyboru materiałów ma bezpośredni wpływ na koszty produkcji i wydajność. Podstawowym celem powinno być dostosowanie właściwości mechanicznych materiału do wymagań funkcjonalnych końcowej części. Podczas gdy aluminium dominuje, stal, stal nierdzewna i konstrukcyjne tworzywa sztuczne zajmują specyficzne nisze.
Porównanie materiałów dla inżynierów CNC
Oceniając materiały do obróbki CNC, inżynierowie zazwyczaj oceniają kombinację kompromisów. Poniższa tabela przedstawia porównanie najpowszechniej stosowanych materiałów CNC, podkreślając różnice techniczne, które kierują podejmowaniem decyzji. Porównanie to opiera się na standardowych wskaźnikach branżowych i typowych zachowaniach związanych z obróbką.
| Materiał | Skrawalność (1-10) | Wytrzymałość na rozciąganie (MPa) | Koszt względny | Typowe zastosowania |
|---|---|---|---|---|
| Aluminium 6061-T6 | 8.5 | 290 | Średni | Części konstrukcyjne, wsporniki, motoryzacja, elektronika |
| Stal nierdzewna 303 | 6.0 | 550 | Wysoka | Wały, elementy odporne na korozję |
| Stal węglowa 1045 | 6.5 | 585 | Niski | Przekładnie, osie, maszyny o dużej wytrzymałości |
| Mosiądz C360 | 9.0 | 340 | Średni | Armatura, zawory, elementy elektryczne |
| POM (acetal) | 9.5 | 70 | Średni | Przekładnie, izolatory, elementy odporne na zużycie |
Dlaczego stopy aluminium dominują w obróbce CNC
Stopy aluminium stanowią podstawę obróbki CNC ze względu na ich wyjątkową obrabialność. W przeciwieństwie do stali, wióry aluminiowe łamią się czysto, co pozwala na wyższe prędkości skrawania i mniejsze obciążenie wrzeciona. Najpopularniejszymi stopami są 6061-T6, znany ze swojej odporności na korozję i spawalności, oraz 7075-T6, który zapewnia wytrzymałość porównywalną ze stalą, ale przy połowie mniejszej masy.
Podczas obróbki aluminium osiągnięcie wąskich tolerancji, takich jak ±0,005 mm, jest stosunkowo proste. W przypadku produkcji wielkoseryjnej płyty aluminiowe obrabiane CNC często zapewniają doskonałą jakość powierzchni w porównaniu z innymi materiałami. W przypadku projektów, w których surowiec wchodzi w postaci litego kęsa lub płyty, decydującym czynnikiem jest stabilność termiczna. Aluminium jest szczególnie atrakcyjne w przypadku lekkich podwozi, radiatorów i precyzyjnych komponentów samochodowych.
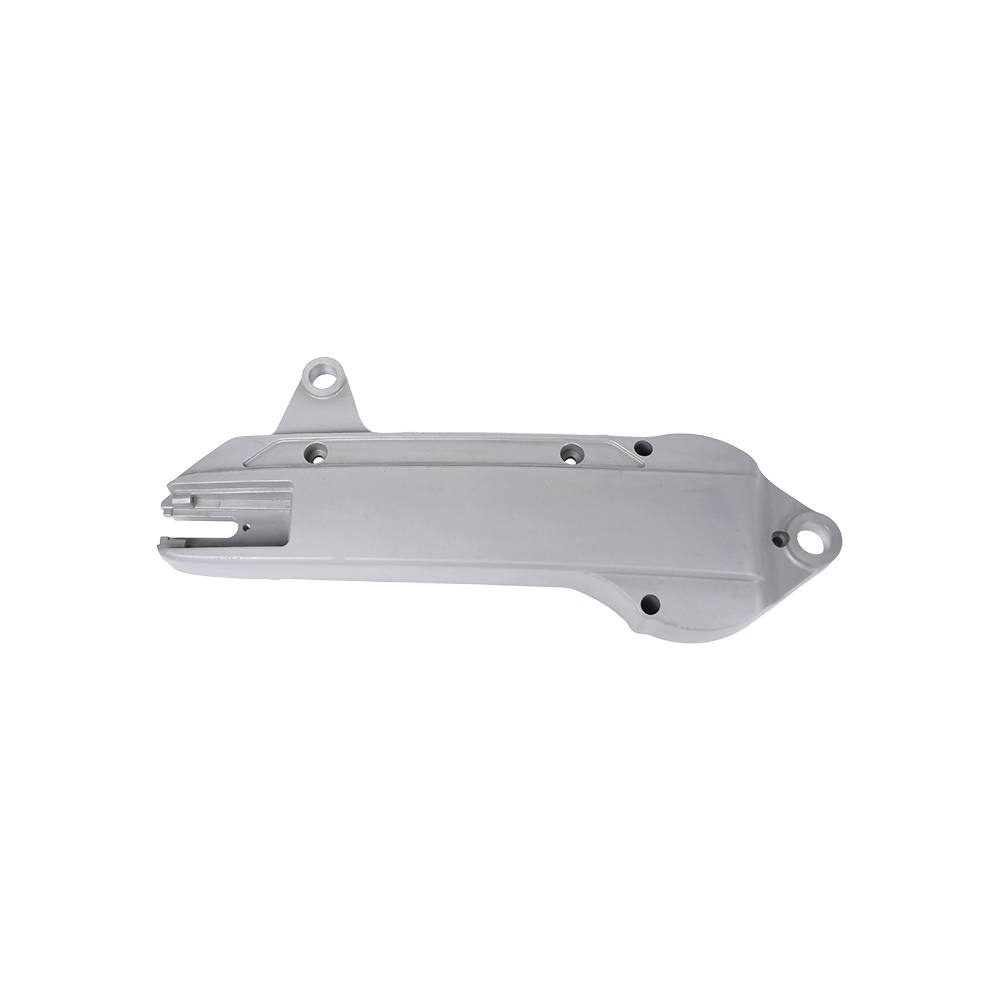
 Obrabiana CNC płyta aluminiowa do precyzyjnych komponentów Płyty z litego aluminium oferują jednolitą strukturę ziaren, dzięki czemu idealnie nadają się do anodowania i osiągania wąskich tolerancji. Ich stabilność termiczna pasuje do lekkich podwozi, radiatorów i części samochodowych. Zobacz produkt →
Dla producentów łączących odlewanie i obróbkę skrawaniem wybór stopu aluminium stanowi podstawę. Elementy frezowane z płyt aluminiowych mają jednolitą strukturę ziaren, która jest lepsza do anodowania niż niektóre stopy odlewnicze. Decyzja o obróbce litego aluminium zamiast odlewu jest często podyktowana wymaganiami dotyczącymi ilości zamówienia i grubości ścianek.
Praca ze stalą i stalą nierdzewną
Stal pozostaje standardowym wyborem, gdy części poddawane są ekstremalnym obciążeniom. Stal nierdzewna, zwłaszcza gatunek 304 i 316, jest wybierana ze względu na imponującą odporność na korozję, co czyni ją dominującą w przetwórstwie żywności, produkcji urządzeń medycznych i inżynierii morskiej. Skrawalność stali jest gorsza niż aluminium, co wymaga niższych prędkości wrzeciona i dużego przepływu chłodziwa.
Stal węglowa (C45) to koń pociągowy w urządzeniach przemysłowych. Chociaż jest trudniejszy do cięcia, zapewnia doskonałą odporność na zużycie. Zniuansowanym szczegółem jest rola zawartości siarki w stali automatowej. Dodatek siarki poprawia odkształcalność wiórów, co pozwala na dłuższą żywotność narzędzia. Inżynierowie muszą porównać dłuższe cykle obróbki i większe zużycie narzędzi z doskonałą wytrzymałością zmęczeniową, jaką zapewnia stal.
Inżynieria tworzyw sztucznych i stopów na bazie miedzi
Tworzywa konstrukcyjne, takie jak POM (acetal), PTFE i PEEK, stają się coraz bardziej powszechne w obróbce CNC ze względu na ich niskie tarcie i właściwości izolacji elektrycznej. POM jest często stosowany w precyzyjnych przekładniach i mechanizmach ślizgowych, ponieważ pochłania niewielką ilość wilgoci i utrzymuje stabilność wymiarową. Jednakże obróbka tworzyw sztucznych wymaga specyficznej strategii; materiał musi być starannie zaciśnięty, aby zapobiec wyginaniu się przedmiotu obrabianego, a zazwyczaj preferowane są ostre narzędzia z jednym rowkiem.
Stopy miedzi, takie jak mosiądz i brąz, charakteryzują się wysoką obrabialnością i mają ocenę 9,0, co czyni je idealnymi do produkcji niestandardowych złączek, złączy elektrycznych i elementów zaworów. Zapewniają doskonałą przewodność cieplną i elektryczną. Zrozumienie specyficznej rozszerzalności cieplnej tych materiałów ma kluczowe znaczenie, zwłaszcza w przypadku części, które muszą zachować swój kształt pod wpływem wahań temperatury.
Dopasowywanie materiałów CNC do scenariuszy zastosowań
Wybór materiałów do obróbki CNC jest zasadniczo zadaniem dostosowania do konkretnego kontekstu operacyjnego komponentu. Różne branże nakładają różne ograniczenia. Na przykład przemysł motoryzacyjny priorytetowo traktuje zmniejszenie masy pojazdu w celu poprawy efektywności paliwowej, co napędza popyt na komponenty aluminiowe. W tym kontekście czasami stosuje się wysokociśnieniowe odlewy ciśnieniowe aluminium, ale do osiągnięcia ostatecznej dokładności wymiarowej wymagana jest obróbka CNC.
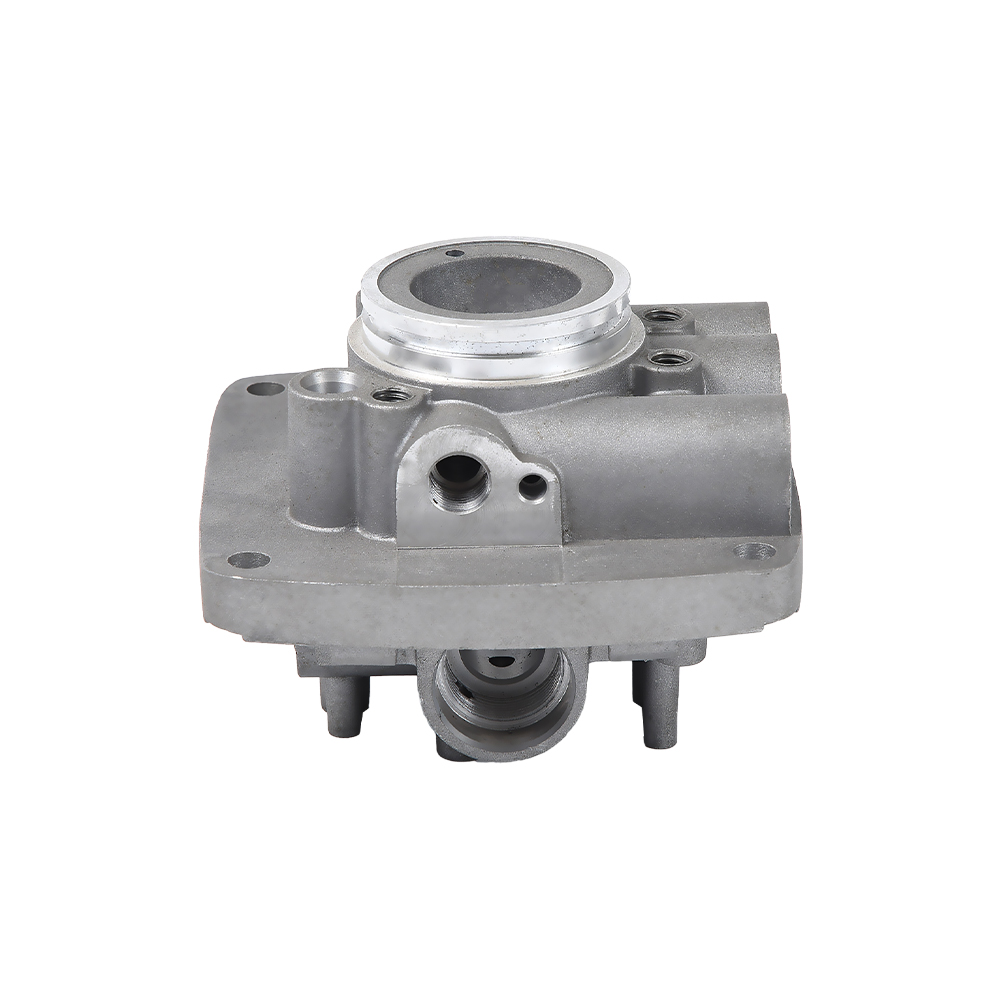
 Obrobione maszynowo aluminiowe części cylindrów silnika samochodowego W przypadku elementów samochodowych, takich jak korpusy zaworów, kute aluminium obrabiane CNC zapewnia precyzję i szczelność. Wybór ten równoważy redukcję masy z trwałością, która ma kluczowe znaczenie dla wydajności silnika. Zobacz produkt →
W przypadku elementów wymagających wysokiej precyzji i doskonałej szczelności, takich jak korpusy zaworów lub obudowy przekładni, obróbka CNC kutego aluminium zapewnia niezawodną ścieżkę. Inżynierowie muszą także wziąć pod uwagę narażenie części na środowisko. Połączenie odporności na korozję aluminium i wytrzymałości stali wpływa na żywotność gotowego produktu. Przeczytaj nasz szczegółowy artykuł na temat czym jest odlewanie ciśnieniowe aluminium aby zobaczyć, jak to się ma do wtórnej obróbki CNC.
Jak wybór materiału wpływa na szybkość i jakość obróbki CNC
Właściwości fizyczne materiału poważnie ograniczają parametry cięcia dostępne dla operatora CNC. Wysoka przewodność cieplna aluminium pozwala na szybkie odprowadzenie ciepła, zapobiegając przegrzaniu narzędzia. Natomiast obróbka tytanu lub stali wysokostopowych wymaga niskich prędkości skrawania, aby zapobiec uszkodzeniu narzędzia z powodu dużej koncentracji ciepła na krawędzi skrawającej.
Przeanalizujmy wpływ czasu cyklu. Przy przejściu z aluminium na stal zalecana prędkość skrawania drastycznie spada. Na przykład, podczas gdy aluminium można obrabiać z prędkością 600 m/min za pomocą narzędzi węglikowych, stal często musi być obrabiana z prędkością zaledwie 200-300 m/min. Przekłada się to bezpośrednio na dłuższe terminy realizacji produkcji i wzrost kosztów. Co więcej, każdy materiał inaczej oddziałuje z geometrią narzędzia. Wióry z aluminium mogą tworzyć żylaste masy, jeśli geometria narzędzia jest nieprawidłowa, podczas gdy wióry stalowe mają tendencję do czystego łamania.
Tolerancje, wykończenie powierzchni i obróbka końcowa
Osiągnięcie wysokiej precyzji w obróbce CNC w dużym stopniu zależy od konsystencji materiału. Jeśli chodzi o wymagania dotyczące wykończenia powierzchni, aluminium można obrobić do wyjątkowo gładkiego wykończenia Ra 0,8 µm bez dodatkowych procesów. W przypadku części wymagających anodowania należy starannie wybrać gatunek materiału. Jednolity stop zapewnia spójną warstwę anodowaną, zapobiegając plamistości powierzchni.
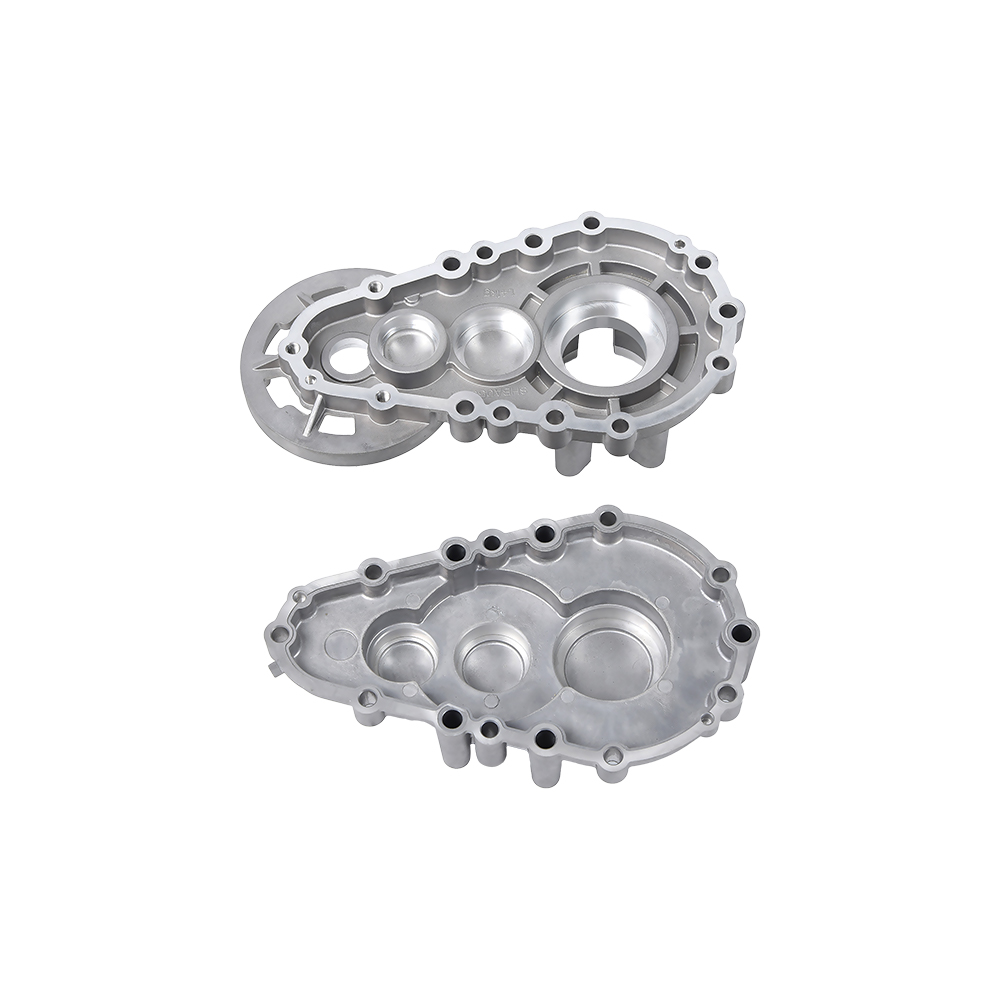
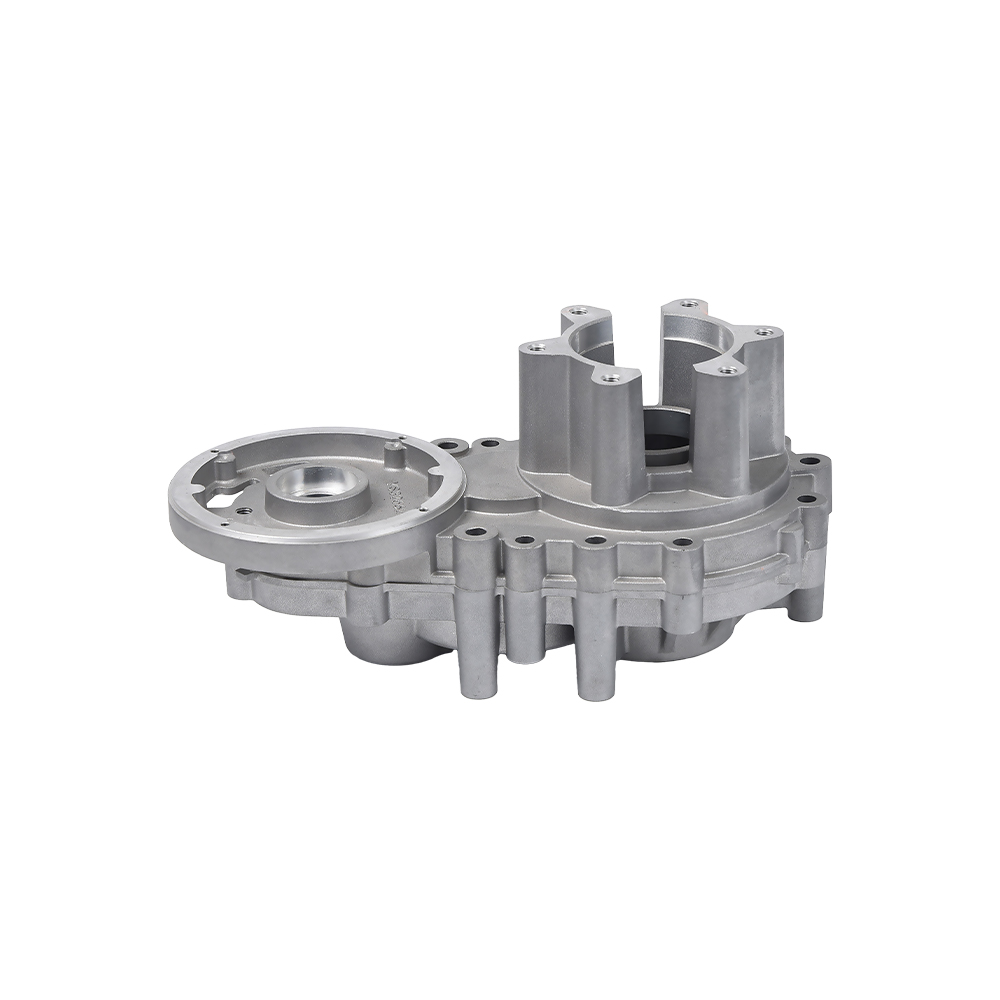
Producenci często muszą planować obróbkę końcową. Na przykład złożone części, takie jak obudowy skrzyni biegów, można odlewać, a następnie obrabiać maszynowo w celu zachowania dokładnych tolerancji, ale etapy obróbki mogą zmienić stabilność wymiarową części. Dogłębne zrozumienie czy części z odlewu ciśnieniowego aluminium wymagają obróbki końcowej pomaga projektantom dokładnie przewidzieć wymagany naddatek na obróbkę na etapie CNC.
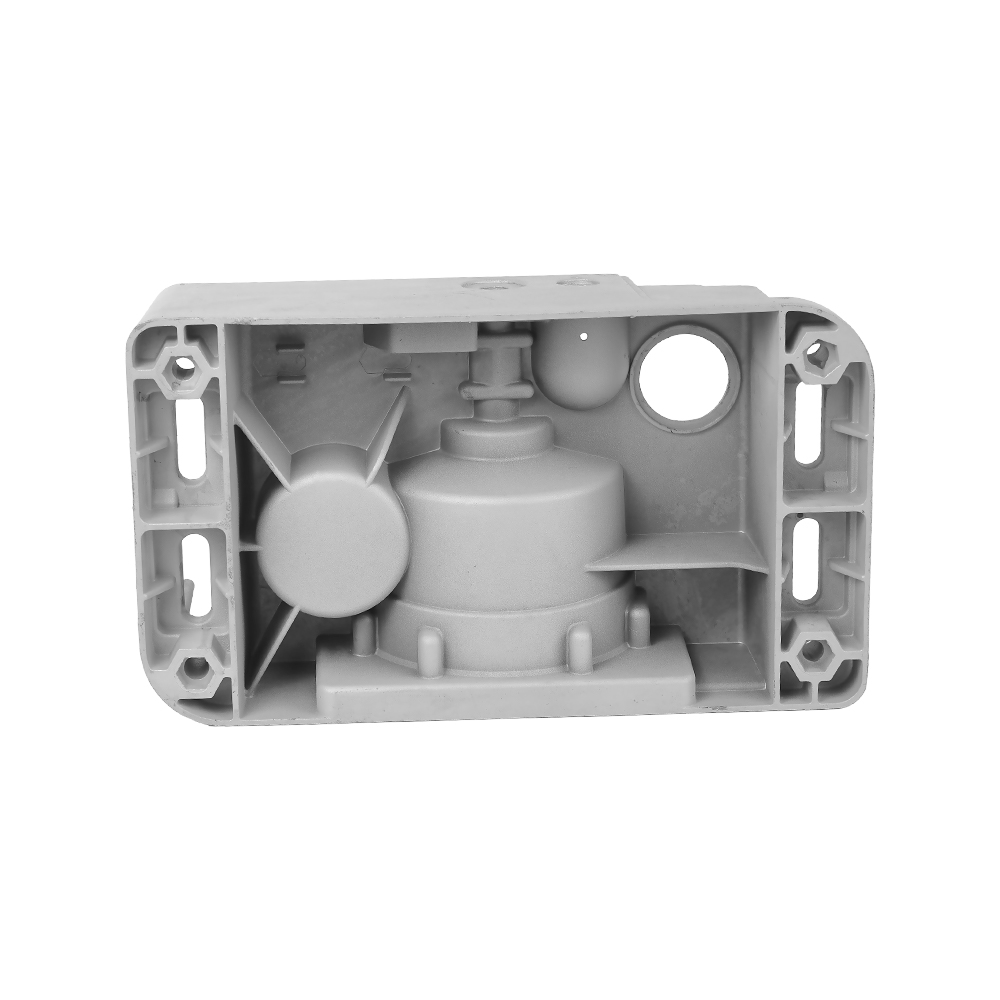
 Obudowa przekładni z odlewu aluminiowego do precyzyjnej obróbki Obudowa ta jest odlewana, a następnie poddawana obróbce mechanicznej w celu spełnienia rygorystycznych tolerancji. Zrozumienie potrzeb związanych z obróbką końcową pomaga przewidzieć naddatki na obróbkę, zapewniając dokładność wymiarową w złożonych częściach skrzyni biegów. Zobacz produkt →
Przewodnik krok po kroku dotyczący wyboru odpowiedniego materiału CNC
Aby wyeliminować domysły, postępuj zgodnie z prostą sekwencją decyzyjną:
- Zdefiniuj wymaganie funkcjonalne: Podaj główny cel części. Czy jest to element konstrukcyjny, interfejs termiczny czy ruchoma powierzchnia ścieralna?
- Oblicz pułap budżetu: Rozróżnij koszt surowca od kosztu czasu obróbki. Aluminium jest często ogólnie bardziej opłacalne ze względu na szybsze tempo obróbki.
- Określ wymaganą tolerancję i wykończenie powierzchni: Wąskie tolerancje (poniżej ± 0,01 mm) najłatwiej osiągnąć w przypadku aluminium.
- Oceń narażenie środowiska: Korozja, ekstremalne temperatury i naprężenia zewnętrzne zadecydują o tym, czy wymagana będzie stal nierdzewna, czy materiał powlekany.
- Wybierz standard: Sprawdź, czy Twój dostawca obróbki CNC ma największe doświadczenie z materiałem. W przypadku precyzyjnych części w średnich ilościach bezpiecznym rozwiązaniem domyślnym jest 6061-T6.
Rozpoznawanie typowych wad materiałów obrabianych CNC
W przypadku nieprawidłowego obchodzenia się z materiałem może pojawić się kilka wad. Po pierwsze, powstawanie zadziorów jest głównym problemem w przypadku bardziej miękkich metali, takich jak aluminium. Te faliste krawędzie często wymagają ręcznego gratowania, co zwiększa koszty produkcji. W przypadku twardszych materiałów, takich jak stal nierdzewna, wyzwaniem jest często drgania podczas obróbki , co powoduje niepożądane faliste wykończenie powierzchni.
Dodatkowo odkształcenie termiczne podczas obróbki może spowodować odrzucenie części. Cienkościenne elementy aluminiowe mogą uginać się pod wpływem sił skrawania, powodując odbieganie wymiarów od specyfikacji. Aby temu zaradzić, mechanicy używają dedykowanych uchwytów z miękkimi szczękami, które podtrzymują przedmiot obrabiany i równoważą głębokość skrawania.
Często zadawane pytania dotyczące materiałów do obróbki CNC
Jaki jest najczęstszy materiał używany w obróbce CNC?
Najpopularniejszym materiałem jest stop aluminium, szczególnie 6061 i 7075. Zapewnia on wysoką obrabialność, dobrą wytrzymałość i wszechstronne opcje wykańczania, co czyni go ulubionym materiałem do części przemysłowych.
Który materiał zapewnia najlepszą obrabialność?
Mosiądz (C360) i POM (acetal) zajmują pierwsze miejsca w rankingach obrabialności z oceną od 9,0 do 9,5 na 10, tuż za nimi znajduje się aluminium 6061 z oceną 8,5.
Jak materiał wpływa na koszt obróbki CNC?
Na koszt wpływa zarówno cena surowca, jak i czas obróbki. Chociaż surowy tytan może kosztować 20 razy więcej niż aluminium, twardsze materiały również wymagają wolniejszych prędkości obróbki, co podwaja całkowity wpływ na koszt jednostkowy.
Jaki jest najłatwiejszy w obróbce gatunek aluminium?
Aluminium 6061-T6 to gatunek najłatwiejszy w obróbce do produkcji elementów ogólnego przeznaczenia. Dodatek krzemu do gatunków odlewanych, takich jak ADC12, czyni go bardziej ściernym, co nieznacznie zmniejsza trwałość narzędzia.
Czy lepiej jest obrabiać materiał z kęsów czy odlewów?
Zależy to od wielkości partii. Obróbka kęsów jest idealna w przypadku prototypów i małych serii, ponieważ nie wiąże się z kosztami narzędzi. W przypadku produkcji wielkoseryjnej najbardziej ekonomiczną metodą jest odlewanie w połączeniu z obróbką CNC.
Czy wykończenie powierzchni można mierzyć na różnych materiałach?
Tak, wykończenie powierzchni jest powszechnie mierzone w Ra. Części aluminiowe mogą zazwyczaj osiągnąć Ra 1,6 µm po frezowaniu, podczas gdy wtórny proces wykańczania może osiągnąć 0,8 µm lub nawet więcej.
Ponowne przemyślenie wyboru materiałów do następnego projektu CNC
Prawdziwym kosztem każdego projektu obróbki CNC nigdy nie jest po prostu cena surowca. Droższy materiał, który pozwala na większe prędkości skrawania i dłuższą żywotność narzędzia, może w sumie okazać się bardziej opłacalny. Ponieważ ponad 70% wszystkich komponentów obrabianych CNC jest wytwarzanych z aluminium, pozostaje ono punktem odniesienia, według którego oceniane są wszystkie inne materiały.
Stawiając na pierwszym miejscu wymagania funkcjonalne części — niezależnie od tego, czy jest to odprowadzanie ciepła, redukcja masy, odporność na korozję czy wytrzymałość mechaniczna — zespoły zaopatrzeniowe i inżynierowie mogą podejmować świadome decyzje. Współpraca z dostawcą obróbki skrawaniem, który posiada głęboką wiedzę specjalistyczną w zakresie aluminium, umożliwia firmom bezpieczne poruszanie się w procesie wyboru materiału.