 JĘZYK


Dom / Aktualności / Wiadomości branżowe / Obróbka CNC aluminium: tolerancje, stopy, koszty i przewodnik po wyborze dostawcy
Obróbka CNC aluminium to najbardziej niezawodna metoda produkcji pozwalająca uzyskać wąskie tolerancje, doskonałe wykończenie powierzchni i powtarzalną jakość części elementów aluminiowych. Aluminium tnie mniej więcej dwa do trzech razy szybciej niż stal, wymaga mniejszej mocy wrzeciona i wytwarza części, które ważą około 35 procent równoważnych części stalowych. W przypadku serii prototypowych, średnich partii i produkcji wielkoseryjnej obróbka CNC aluminium zapewnia najlepszą kombinację szybkości, dokładności wymiarowej i efektywności kosztowej. Jeśli potrzebujesz części aluminiowych o grubości /-0,01 mm lub wykończenia powierzchni na poziomie Ra 0,8 um, praktyczną drogą do osiągnięcia tego celu jest obróbka CNC.
Wielu producentów łączy obecnie odlewy ciśnieniowe aluminium z obróbką wykańczającą CNC, aby zaoszczędzić czas i pieniądze. Etap odlewania pozwala szybko uzyskać kształt zbliżony do netto, podczas gdy obróbka kończy krytyczne wymiary, otwory na śruby, powierzchnie uszczelniające i precyzyjnie kontrolowane kontury. W Ningbo Beilun Youyuan Machinery Manufacturing ta sama fabryka obsługuje obie operacje, co skraca czas realizacji i zapewnia klientom jednego odpowiedzialnego partnera od surowca po gotowy komponent.
Dlaczego aluminium jest domyślnym wyborem w przypadku części obrabianych CNC
Aluminium jest najczęściej obrabianym metalem nieżelaznym, a przyczyny tego są łatwe do zauważenia. Gęstość aluminium wynosi 2,70 g/cm3, co stanowi około jedną trzecią gęstości stali wynoszącej 7,85 g/cm3 , co bezpośrednio zmniejsza masę części bez utraty wytrzymałości w większości zastosowań inżynieryjnych. Ponieważ przemysł motoryzacyjny i lotniczy dąży do zmniejszenia masy, ta pojedyncza właściwość powoduje ogromne zapotrzebowanie na aluminium obrabiane CNC.
Aluminium utrzymuje również naturalnie tworzącą się warstwę tlenku (Al2O3), która chroni metal przed korozją atmosferyczną. W większości środowisk przemysłowych części aluminiowe obrabiane CNC nie wymagają malowania ani platerowania wyłącznie w celu ochrony przed korozją. Anodowanie jest nadal zalecane, gdy potrzebny jest estetyczny wygląd, kodowanie kolorami lub odporność na zużycie.
Skrawalność aluminium to kolejna decydująca zaleta. Najpopularniejszy gatunek do obróbki skrawaniem to 6061-T6, którego skrawalność wynosi blisko 90 procent w porównaniu z mosiądzem automatowym, który jest tradycyjnym punktem odniesienia. Oznacza to, że aluminium można frezować i toczyć z dużymi prędkościami skrawania przy umiarkowanym obciążeniu wrzeciona, skracając czas cykli i zmniejszając koszt jednostkowy, nawet jeśli cena surowca za kilogram jest wyższa niż cena stali.
- Przewodność cieplna: Stal 6061-T6 przewodzi ciepło o natężeniu 167 W/mK, czyli mniej więcej sześciokrotnie więcej niż stal nierdzewna 304, co czyni ją idealną na radiatory, obudowy silników i części zarządzające temperaturą.
- Przewodność elektryczna: Aluminium przewodzi w około 61 procentach tak samo jak miedź, ale waży mniej niż połowę, dlatego często jest wybierane do wsporników przewodzących prąd i części obudów.
- Możliwość recyklingu: Aluminium można poddawać recyklingowi w nieskończoność bez utraty jego właściwości mechanicznych, a przetapianie zużywa tylko około 5 procent energii potrzebnej do wytworzenia aluminium pierwotnego.
Typowe stopy aluminium do obróbki CNC: właściwości i wybór
Nie wszystkie stopy aluminium obrabia się w ten sam sposób. Wybrany stop decyduje o wytrzymałości, odporności na korozję, łatwości cięcia i ostatecznym koszcie części. Poniższa tabela podsumowuje najczęściej określane gatunki komponentów aluminiowych obrabianych CNC.
| Stop | Wytrzymałość na rozciąganie (MPa) | Skrawalność | Odporność na korozję | Typowe zastosowania |
|---|---|---|---|---|
| 6061-T6 | 310 | Doskonały (90%) | Dobrze | Ramy konstrukcyjne, części samochodowe, elementy hydrauliczne |
| 7075-T6 | 572 | Doskonały (90%) | Uczciwe | Wsporniki lotnicze, komponenty narażone na duże obciążenia |
| 2024-T4 | 450 | Dobrze | Uczciwe | Konstrukcje lotnicze, części odporne na zmęczenie |
| 5052-H32 | 228 | Uczciwe (70%) | Znakomicie | Zbiorniki paliwa, części morskie, obudowy blaszane |
| 6063-T5 | 215 | Dobrze | Znakomicie | Profile wytłaczane, obudowy, elementy wykończeniowe |
W przypadku większości zastosowań obrabianych CNC, 6061-T6 to najlepszy punkt wyjścia ponieważ równoważy wytrzymałość, obrabialność, odporność na korozję i koszt. Gdy część jest poddawana dużym obciążeniom, a waga ma krytyczne znaczenie, stal 7075-T6 zapewnia o około 85 procent większą wytrzymałość na rozciąganie, ale kosztuje około 30 procent więcej i ma zmniejszoną odporność na korozję. W przypadku części narażonych na działanie środowiska morskiego lub chemicznego, 5052 jest bardziej odporny na korozję, ale ma niższą wytrzymałość i wymaga nieco wolniejszych parametrów cięcia.
Jeśli zamierzoną metodą produkcji jest odlewanie ciśnieniowe, a nie obróbka skrawaniem z litego pręta, wybór stopu ulega zmianie. Części odlewane ciśnieniowo zwykle wykorzystują stopy aluminiowo-krzemowe A380 lub A383, które mają doskonałą lejność, ale niższą ciągliwość w porównaniu z 6061-T6. Odlew aluminiowy tworzy kształt zbliżony do netto, a następnie obróbka CNC określa krytyczne wymiary, których sam odlew nie jest w stanie utrzymać ekonomicznie.
Procesy obróbki CNC stosowane w przypadku części aluminiowych
W przypadku elementów aluminiowych najczęściej stosuje się pięć metod obróbki CNC. Każdy z nich zapewnia inną geometrię, tolerancje i charakterystykę powierzchni.
Frezowanie CNC 3-osiowe
Frezowanie 3-osiowe to podstawa w przypadku części aluminiowych, a narzędzie tnące porusza się wzdłuż osi X, Y i Z. Obsługuje płaskie płytki, kwadratowe bloki, kieszenie i większość geometrii zamków. W przypadku części, w przypadku których z jednej strony usunięto ponad 90 procent materiału, obróbka 3-osiowa jest prawie zawsze najtańszą opcją.
Frezowanie CNC w 5 osiach
Frezowanie 5-osiowe przechyla stół lub głowicę, aby zbliżyć się do części z dowolnego kierunku. Zmniejsza to liczbę ustawień dla skomplikowanych kształtów, poprawia wykończenie powierzchni i umożliwia wykonywanie podcięć i wewnętrznych kanałów. W przypadku łopatek turbin, wirników i złożonych bloków kolektorów preferowaną metodą jest obróbka aluminium w 5 osiach, nawet jeśli wydajność maszyny jest większa.
Toczenie CNC
Toczenie pozwala uzyskać okrągłe części, takie jak wały, tuleje i elementy tłoków. Aluminium obraca się bardzo dobrze, a toczenie z dużą prędkością pozwala uzyskać doskonałe tolerancje wymiarowe przy bardzo dokładnym wykończeniu powierzchni. Tokarki CNC z oprzyrządowaniem napędzanym mogą również wykonywać operacje frezowania i wiercenia w jednym mocowaniu.
Wiercenie i gwintowanie
Wiercenie i gwintowanie are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Szwajcarska obróbka CNC
Tokarki typu szwajcarskiego są używane do części o małych średnicach i wąskich tolerancjach, zwykle poniżej 32 mm. Oferują doskonałą koncentryczność i mogą wytwarzać złożone profile w jednym przejściu, co jest cenne w przypadku kołków, złączek i małych obudów czujników.
Odlewanie ciśnieniowe i obróbka wykańczająca CNC
Hybrydową metodą coraz częściej stosowaną w produkcji seryjnej jest odlewanie ciśnieniowe surowej formy, a następnie obróbka CNC tylko krytycznych powierzchni. Etap odlewania ciśnieniowego kosztuje znacznie mniej w przeliczeniu na część niż usuwanie całego materiału z litego pręta, a etap obróbki zapewnia precyzję, której samo odlewanie nie jest w stanie utrzymać. Jest to podejście preferowane przez producentów, którzy wytwarzają komponenty samochodowe, hydrauliczne i elektryczne w ilościach 1000 lub więcej rocznie.
Kluczowe kwestie dotyczące obróbki podczas cięcia aluminium
Obróbka CNC aluminium jest bardziej wyrozumiała niż obróbka stali, ale w produkcji nadal pojawiają się specyficzne problemy. Zrozumienie powstawania wiórów, zużycia narzędzi, rozszerzalności cieplnej i zużycia chłodziwa pomaga uniknąć złomu i niepotrzebnych opóźnień.
- Tworzenie się wiórów i ewakuacja: Czyste aluminium wytwarza długi, żylasty wiór, który może owinąć się wokół wrzeciona i zniszczyć powierzchnię. Frezy o dużej wytrzymałości na ścinanie, duże prędkości wrzeciona i głębokie promieniowe zagłębienie łamią wióry na małe sekcje. Cięcie na sucho lub stosowanie chłodziwa w formie mgły pomaga również zapobiegać tworzeniu się wiórów.
- Wybór narzędzia: Frezy trzpieniowe z węglików spiekanych z polerowanymi rowkami są standardem w ogólnej obróbce aluminium. W przypadku produkcji na dużą skalę narzędzia z diamentu polikrystalicznego (PCD) wytrzymują znacznie dłużej i mogą zachować mniejsze wymiary. Ugięcie narzędzia jest zwykle głównym ograniczeniem, dlatego preferowane są krótkie, sztywne oprawki narzędziowe.
- Rozszerzalność cieplna: Aluminium rozszerza się z szybkością 23 um na metr na stopień C, czyli w przybliżeniu dwukrotnie więcej niż stal. Precyzyjne części obrobione w temperaturze pokojowej mogą wykroczyć poza tolerancję w niekontrolowanym warsztacie. W przypadku tolerancji poniżej /-0,01 mm zalecane są środowiska obróbki o kontrolowanej temperaturze.
- Strategia dotycząca chłodziwa: Chłodziwo zalewowe jest najczęstszą metodą w przypadku aluminium; usuwa ciepło i spłukuje wióry. Smarowanie minimalną ilością (MQL) to sucha alternatywa, która wykorzystuje drobną mgiełkę i jest popularna w obróbce z dużymi prędkościami. Wybór wpływa na czas cyklu, czystość części i trwałość narzędzia.
- Tworzenie się zadziorów: Ostatni wiór na krawędzi części często pozostawia zadzior. Nagniatanie fazek, frezy do dużych posuwów i dedykowana stacja do gratowania pomagają uzyskać czyste krawędzie bez konieczności powolnej pracy ręcznej.
W praktyce większość problemów związanych z obróbką aluminium ma swoje źródło w posuwie i szczelinach narzędziowych. Na przykład frez palcowy 6 mm ze stali 6061-T6 pracujący z prędkością 12 000 obr./min i posuwem 0,05 mm na ząb skutecznie usuwa wióry, podczas gdy to samo narzędzie przy 4000 obr./min i 0,02 mm na ząb często ładuje wióry do rowków i powoduje słabe wykończenie powierzchni. Warsztat dostosowujący parametry skrawania dla każdego stopu i typu narzędzia dostarcza bardziej spójne części.
Tolerancje obróbki aluminium CNC i wykończenia powierzchni
Obróbka CNC aluminium może utrzymywać tolerancje od /-0,10 mm w przypadku standardowych części komercyjnych do /-0,005 mm w przypadku elementów toczonych precyzyjnie lub szlifowanych. Osiągalna tolerancja zależy od operacji, rozmiaru części i sztywności całego systemu obróbczego, a nie tylko sterownika CNC.
| Operacja | Standardowa tolerancja | Tolerancja precyzji | Chropowatość powierzchni (Ra) |
|---|---|---|---|
| Frezowanie 3-osiowe | /-0,05 mm | /-0,015 mm | 1,6 um |
| Frezowanie 5-osiowe | /-0,025 mm | /-0,008 mm | 0,8 μm |
| Toczenie CNC | /-0,025 mm | /-0,005 mm | 0,4 μm |
| Szlifowanie | /-0,005 mm | /-0,002 mm | 0,2 μm |
| Obróbka odlewów ciśnieniowych | /-0,10 mm | /-0,01 mm | 1,6 um |
Typowe opcje obróbki końcowej obrobionego aluminium obejmują anodowanie typu II (zwykle powłoka o grubości 20–25 µm) w celu ochrony przed korozją i wyglądu, anodowanie twarde (typ III) w celu zapewnienia odporności na zużycie, malowanie proszkowe w celu uzyskania trwałego koloru oraz niklowanie bezprądowe w zastosowaniach, w których liczy się przewodność lub lutowność. Wykończenie powierzchni bezpośrednio wpływa na wybory w ramach obróbki końcowej: gładka powierzchnia Ra 0,8 µm daje jednolitą warstwę anodowaną, podczas gdy szorstko frezowana powierzchnia może powodować nierówną grubość powłoki.
W przypadku powierzchni uszczelniających zalecane wykończenie powierzchni wynosi zazwyczaj Ra od 0,8 um do 1,6 um. Zbyt szorstkie powierzchnie styku uszczelki nie zapewniają prawidłowego uszczelnienia pod ciśnieniem, natomiast nadmiernie gładkie powierzchnie mogą czasami zmniejszyć tarcie potrzebne, aby niektóre materiały uszczelki pozostały na swoim miejscu.
Jak odlewanie ciśnieniowe i obróbka CNC współpracują w przypadku części aluminiowych
Gdy objętość jest duża, a geometria części jest złożona, obróbka wszystkiego z litego pręta aluminiowego staje się ekonomicznie nieatrakcyjna. Prostsze podejście polega na rozpoczęciu od odlewanego ciśnieniowo półfabrykatu, który już jest zbliżony do ostatecznego kształtu, a następnie obrobieniu tylko powierzchni funkcjonalnych. Ten hybrydowy proces może zmniejszyć straty materiału o 60–70 procent i skrócić czas obróbki o 40–50 procent w porównaniu z obróbką z litego kęsa.
Kompromisem jest początkowy koszt oprzyrządowania. Aluminiowa matryca do odlewania ciśnieniowego kosztuje od 5 000 do 50 000 USD, w zależności od liczby wgłębień i złożoności. W przypadku rocznych ilości powyżej około 1000 sztuk koszt matrycy jest zwykle zwracany poprzez niższą cenę jednostkową. W przypadku mniejszych ilości obróbka z pręta pozostaje lepszym wyborem.
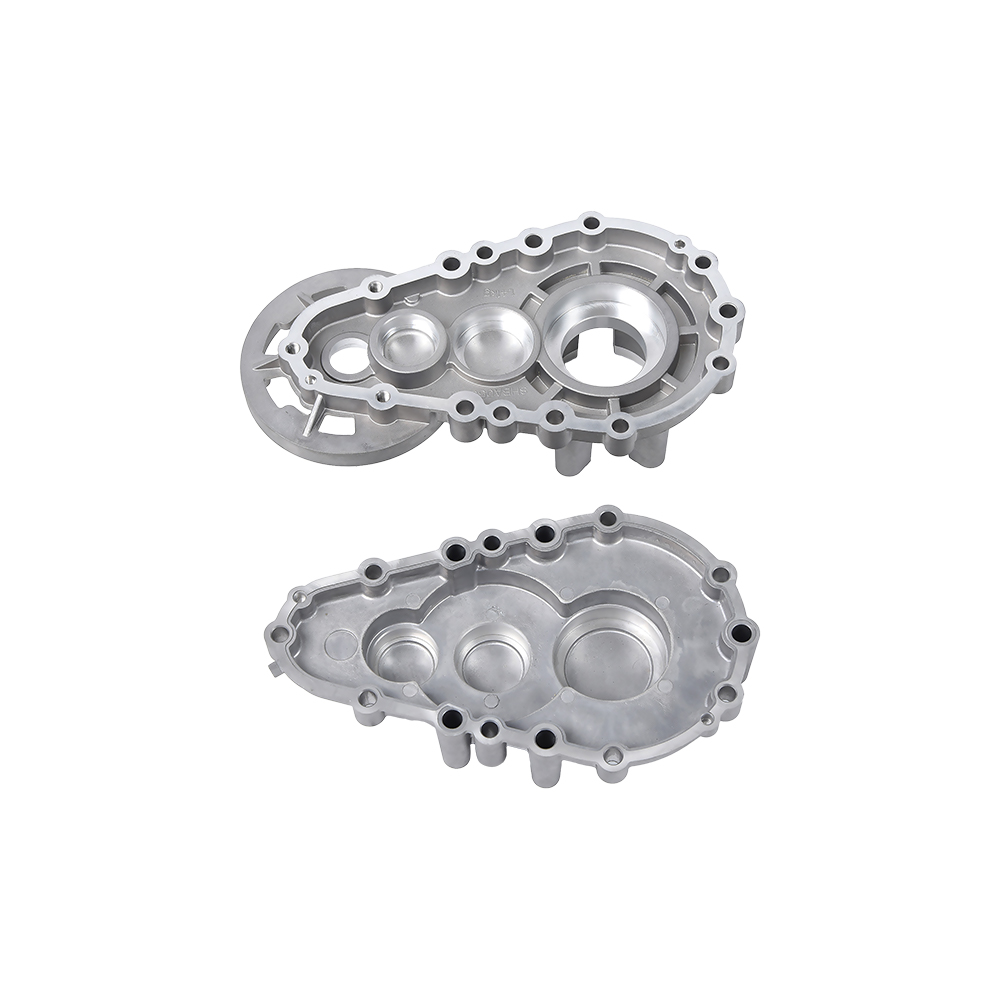
 Korpus przekładni z odlewu aluminiowego do rozsadzacza ryżu Korpus skrzyni biegów jest wykonany z odlewu ciśnieniowego aluminium i nadaje się do maszyn rolniczych, takich jak sadzarki do ryżu. Proces ten zapewnia precyzyjne wymiary i trwałość, dzięki czemu jest niezawodnym elementem systemów przekładniowych. Zobacz produkt →
W Ningbo Beilun Youyuan Machinery Manufacturing firma łączy oprzyrządowanie, odlewanie ciśnieniowe i obróbkę CNC pod jednym dachem. Rezultatem jest ciągły łańcuch produkcyjny: odlewnia wytwarza kształt zbliżony do netto, a warsztat mechaniczny wykańcza go zgodnie z tolerancją rysunku. Klient otrzymuje gotową część, a nie odlany półfabrykat wymagający osobnej koordynacji z dostawcą. Taki układ ma znaczenie w przypadku obudów skrzyń biegów i obudów skrzyń biegów, w których wiele powierzchni śrubowych, otworów i powierzchni uszczelniających musi spełniać rygorystyczne specyfikacje.
Oprócz standardowego warsztatu mechanicznego praktyka ta poprawia również spójność komponentów. Dostawcy odlewów, którzy samodzielnie obrabiają części, mogą sortować złom, dostosowywać parametry odlewu i kompensować niewielkie przesunięcia wymiarowe, zanim trafią one do programu CNC. Dzięki temu cały proces produkcyjny jest stabilniejszy i zmniejsza się liczba odrzuconych części końcowych.
W przypadku projektów, które już korzystają z przesyłania, zalety odlewania ciśnieniowego aluminium obejmują wysoką wydajność produkcji i doskonałą szczegółowość powierzchni. Gdy na górze zostanie dodana obróbka wykańczająca CNC, część uzyskuje zarówno korzyści ekonomiczne wynikające z odlewania, jak i dokładność obróbki.
Zastosowania części aluminiowych obrabianych CNC
Elementy aluminiowe obrabiane CNC pojawiają się w niemal każdym sektorze przemysłu. Do najpopularniejszych kategorii należą:
Motoryzacja i pojazdy nowej energii
Mocowania silnika, obudowy skrzyni biegów, płyty radiatorów, wsporniki czujników, obudowy akumulatorów i części konstrukcyjne silnika są standardem. Wysoki stosunek wytrzymałości do masy aluminium bezpośrednio poprawia zasięg pojazdu poprzez zmniejszenie masy całkowitej. Każde 100 kg zmniejszenia masy pojazdu w pojeździe elektrycznym może zwiększyć zasięg jazdy o około 10–15 km , co czyni aluminium oczywistym wyborem w programach redukcji masy. Na przykład producenci pojazdów elektrycznych zastąpili stalowe wsporniki łożysk aluminiowymi odlewami ciśnieniowymi, które następnie poddaje się obróbce CNC w celu utrzymania tolerancji łożysk wynoszącej /-0,02 mm.
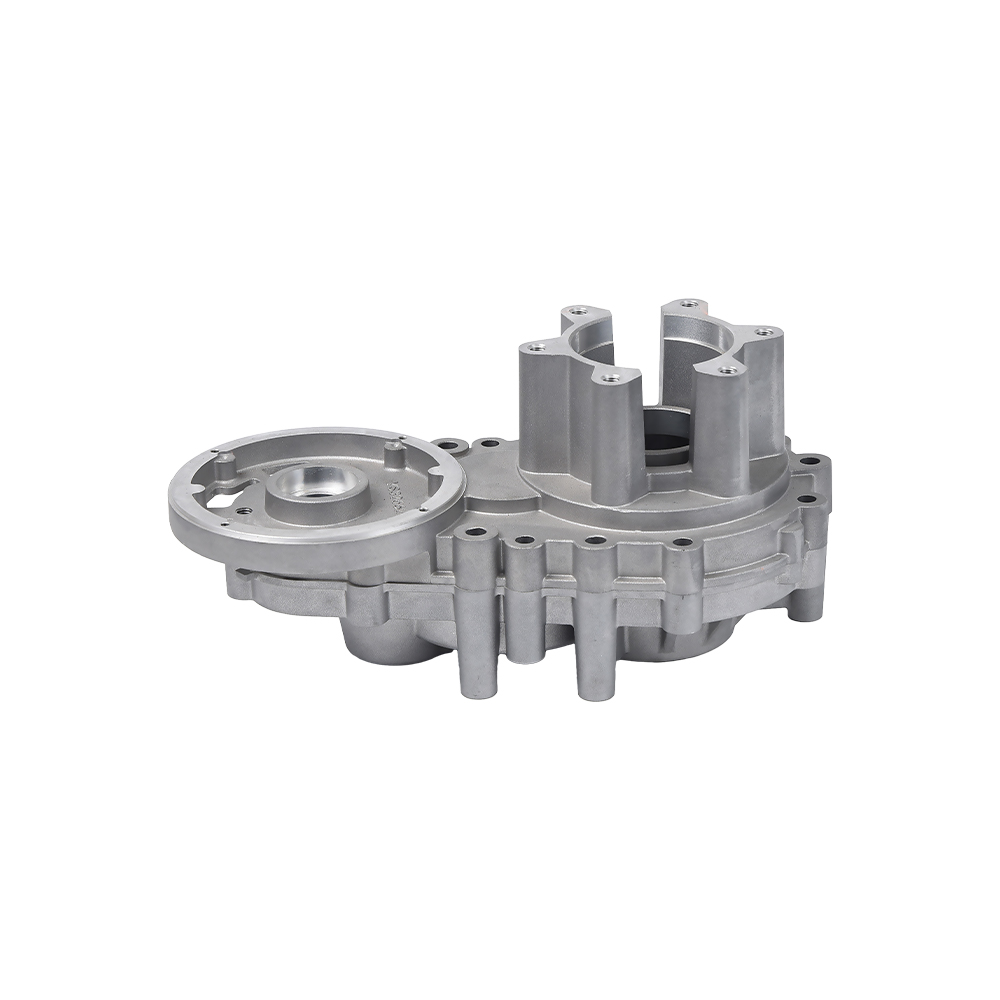
 Skrzynia korbowa motocykla wykonana z odlewu ciśnieniowego aluminium Ta skrzynia korbowa motocykla jest produkowana poprzez odlew ciśnieniowy aluminium, co zapewnia wytrzymałość i lekkość. Jest niezbędny przy montażu silnika, wymagającym późniejszej obróbki CNC w celu uzyskania dokładnych otworów i gwintów. Zobacz produkt →
Elektronarzędzia i małe silniki
Skrzynie korbowe motocykli, skrzynie biegów i pokrywy silnika są często odlewane, a następnie poddawane obróbce mechanicznej. Części te wymagają gwintowanych otworów, otworów łożyskowych i powierzchni czołowych uszczelek, a wszystkie te elementy są najbardziej ekonomicznie produkowane poprzez obróbkę skrawaniem po odlaniu. Ta sama logika dotyczy przekładni mikrokultywatorów i podzespołów maszyn do sadzenia.
Hydraulika i pneumatyka
Zawory hydrauliczne, bloki zaworów, korpusy regulatorów i złączki pneumatyczne wykorzystują aluminium, aby zapewnić lekkość i odporność na korozję. Obróbka CNC wytwarza wewnętrzne otwory i gwintowane porty, które kontrolują przepływ płynu. Wiele korpusów zaworów poddaje się próbie ciśnieniowej po obróbce, aby potwierdzić, że spełniają określoną klasę ciśnienia.
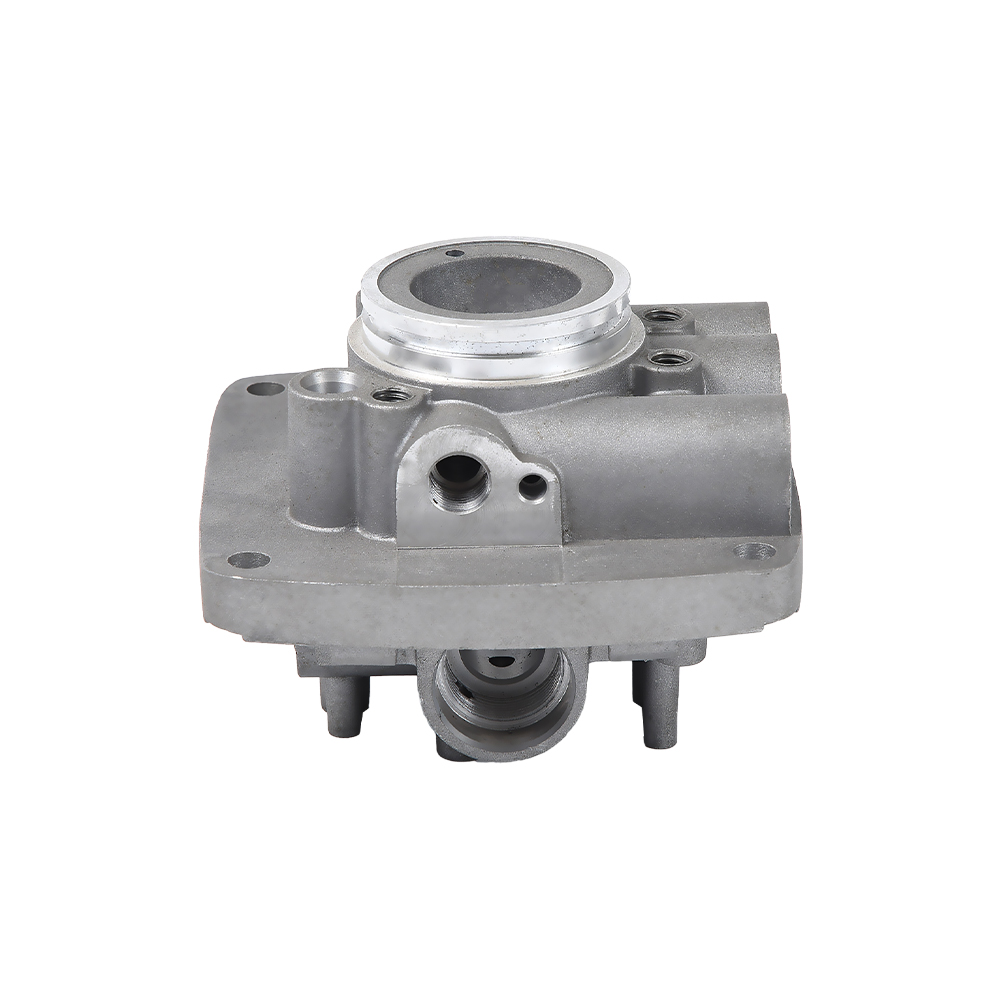
 Zawór hydrauliczny z odlewu ciśnieniowego z aluminium do kontroli cieczy Ten zawór hydrauliczny jest wykonany z odlewu ciśnieniowego aluminium, co zapewnia odporność na korozję i lekką konstrukcję. Jest stosowany w systemach kontroli płynów, z kanałami wewnętrznymi wykonanymi według dokładnych specyfikacji. Zobacz produkt →
Elektronika i zarządzanie ciepłem
Radiatory, obudowy diod LED i obudowy elektroniki są często obrabiane CNC lub odlewane z aluminium. Ponieważ aluminium skutecznie rozprasza ciepło, części te są stosowane w zasilaczach, falownikach i sterownikach silników. Niska przenikalność magnetyczna aluminium sprawia, że nadaje się ono również do obudów czujników, których materiał nie może zakłócać pól magnetycznych.
Maszyny rolnicze
Części do rozsady ryżu, obudowy skrzyni korbowej i skrzynie biegów są powszechnie odlewane i obrabiane maszynowo. Części te wymagają niezawodnego uszczelnienia, montażu śrubowego i wymienności wymiarów. Obróbka CNC zapewnia spójne pasowania i gładkie powierzchnie, które zmniejszają zużycie i wycieki w terenie.
Elementy urządzeń medycznych
Aluminiowe obudowy i wsporniki instrumentów są stosowane w przenośnych urządzeniach medycznych, gdzie liczy się waga i odporność na korozję. Obróbka CNC nadaje urządzeniu gładką powierzchnię i dokładne wymiary, natomiast anodowanie zapewnia czyste wykończenie, które wytrzymuje wielokrotne czyszczenie.
Jak wybrać dostawcę aluminium do obróbki CNC
Wybór odpowiedniego dostawcy aluminium obrabianego CNC wymaga czegoś więcej niż tylko porównania ofert. Poniższe czynniki konsekwentnie decydują o powodzeniu projektu, czy też występują w nim opóźnienia i problemy z jakością.
- Zapytaj o zakres obróbki i pojemność wrzeciona: Niektóre sklepy osiągają maksymalny przesuw 600 mm na osi X, podczas gdy inne mieszczą 1000 mm lub więcej. Zanim złożysz zamówienie, dowiedz się, czy pasuje Twoja największa część.
- Poproś o dane dotyczące tolerancji i wykończenia powierzchni: Kompetentny dostawca powinien powiedzieć Ci, jakie tolerancje posiada w produkcji, a nie tylko to, co jest możliwe. W przypadku części aluminiowych szukaj /-0,01 mm w krytycznych otworach i Ra 0,8 um na powierzchniach uszczelniających.
- Sprawdź listę maszyn: Możliwości warsztatu stanowią CNC, centra frezarskie, centra tokarskie i wycinarki drutowe. Jeśli warsztat dysponuje również odlewami ciśnieniowymi, może wytwarzać kształty zbliżone do netto do pracy na dużą skalę. Ningbo Beilun Youyuan Machinery w swoim systemie produkcyjnym rejestruje ilości odlewów ciśnieniowych i obróbki CNC.
- Poszukaj zintegrowanych narzędzi i odlewów: Dostawca, który może wyprodukować oprzyrządowanie, odlać część i obrobić maszynę, jest silnym partnerem w produkcji seryjnej. Zmniejsza to koszty koordynacji i ułatwia kontrolę jakości.
- Oceń konfigurację inspekcji: Standardowe narzędzia obejmują suwmiarki, mikrometry, wysokościomierze i sprzęt CMM. Dostawca powinien być w stanie dostarczyć raport wymiarowy wraz z pierwszym artykułem.
- Test z zamówieniem próbnym: Zawsze uruchamiaj małą partię lub prototyp przed zażądaniem ilości produkcyjnych. Weryfikuje to proces obróbki, pakowanie i czas reakcji przed zaangażowaniem dużego kapitału.
Dla nabywców zaopatrujących się w części aluminiowe w Chinach lokalizacja fabryki ma znaczenie. Dostawca powinien wykazać się doświadczeniem w określonej rodzinie części: samochodowej, hydraulicznej, rolniczej lub elektrycznej. Przykład uznanej firmy zajmującej się odlewaniem ciśnieniowym i obróbką skrawaniem w Ningbo, z ponad dziesięcioletnim doświadczeniem w produkcji, pokazuje wartość dostosowania asortymentu produktów dostawcy do zastosowań klienta.
Czynniki kosztowe w obróbce CNC aluminium
Zrozumienie, na co trafiają pieniądze, pomaga kupującym wynegocjować odpowiednią cenę i uniknąć przepłacania za nieistotne wymagania.
| Sterownik kosztów | Wpływ na koszt części | Jak to zmniejszyć |
|---|---|---|
| Stopień materiału | 7075-T6 kosztuje około 30-40 procent więcej niż 6061-T6 | Użyj 6061-T6, chyba że konstrukcja wymaga określonej wytrzymałości |
| Oprzyrządowanie do odlewania ciśnieniowego | 5 000–50 000 USD za zestaw matryc | Używaj odlewu tylko wtedy, gdy objętość uzasadnia koszt oprzyrządowania |
| Czas obróbki | Zwykle największa pozycja kosztowa pojedynczego | Zminimalizuj liczbę ustawień i ścieżek cięcia; jeśli to możliwe, zaprojektuj dla 3 osi |
| Obróbka powierzchni | Dodaje od 0,5 do 3 USD za część, w zależności od typu | Anodowanie lub powlekanie uwzględniaj tylko wtedy, gdy wymaga tego funkcja lub wygląd |
| Inspekcja | Pełna inspekcja CMM zwiększa czas i koszty | Sprawdzaj tylko wymiary krytyczne w całości, w przypadku innych użyj próbkowania statystycznego |
| Ilość | Naprawiono koszty konfiguracji i oprzyrządowania rozłożone na większą liczbę części | Zwiększaj wielkość zamówienia tam, gdzie pozwala na to popyt; małe zamówienia wiążą się z wysokimi kosztami stałymi |
Aby dać praktyczny przykład, prosty aluminiowy wspornik o masie 0,2 kg może kosztować 2-4 USD za obróbkę z 6061-T6 w małym zamówieniu wynoszącym 50 sztuk. Ten sam wspornik, wyprodukowany jako odlew ciśnieniowy, a następnie wykończony CNC w ilości 10 000 sztuk, może spaść do 0,8–1,5 USD za część, nawet po etapie obróbki.
FAQ: Często zadawane pytania dotyczące obróbki aluminium CNC
Jaka jest typowa tolerancja dla obróbki aluminium CNC?
Standardowa obróbka CNC aluminium utrzymuje tolerancje /-0,10 mm dla większości części komercyjnych. Większe tolerancje wynoszące /-0,01 mm można osiągnąć przy starannej konfiguracji i kontroli temperatury. Precyzyjne szlifowanie może osiągnąć /-0,002 mm, ale zwiększa koszt w przeliczeniu na część.
Czy obróbka CNC aluminium może osiągnąć lustrzane wykończenie?
Tak, lustrzane wykończenie wymaga połączenia obróbki z dużą prędkością z precyzyjnie polerowanymi narzędziami i często obróbki końcowej, takiej jak polerowanie lub toczenie diamentowe. Standardowe frezowanie CNC daje Ra 0,8-1,6 um, które jest gładkie, ale nie lustrzane. W przypadku powierzchni dekoracyjnych zwykle dodaje się anodowanie lub polerowanie.
Jak długo trwa obróbka CNC aluminium typowej części?
W przypadku prostego wspornika czas realizacji wynosi zwykle 3-5 dni roboczych. W przypadku złożonej części z pracą 5-osiową i anodowaniem należy odczekać 2-3 tygodnie. Jeśli element zaczyna się od odlewu ciśnieniowego i wymaga oprzyrządowania, pełny czas realizacji wynosi często 4-6 tygodni, łącznie z wykonaniem narzędzi i zatwierdzeniem pierwszego artykułu.
Jak wybrać pomiędzy obróbką skrawaniem a odlewaniem ciśnieniowym części aluminiowych?
Decyzja sprowadza się do objętości i geometrii. Dla ilości poniżej około 500 sztuk obróbka z pręta jest bardziej ekonomiczna. W przypadku 1000 lub więcej elementów o złożonym kształcie zbliżonym do netto, odlewanie ciśnieniowe i obróbka wykańczająca CNC pozwalają zaoszczędzić pieniądze. Różnica polega przede wszystkim na koszcie oprzyrządowania matrycy odlewniczej.
Czy w przypadku aluminium obrabianego CNC powinienem wybrać 6061-T6 lub 7075-T6?
Używaj 6061-T6 do części ogólnego przeznaczenia, komponentów maszyn i obudów. Wybierz 7075-T6, gdy część jest mocno obciążona, np. wspornik lotniczy lub szkielet o dużej wytrzymałości, i gdy dodatkowy koszt jest uzasadniony. Wytrzymałość na rozciąganie 7075 wynosi 572 MPa w porównaniu z 310 MPa dla 6061, ale koszt i odporność na korozję są mniej korzystne.
Czy aluminium obrabiane CNC można spawać?
Tak, aluminium można spawać metodami TIG lub MIG. Jednakże ciepło spawania może zmienić właściwości mechaniczne materiału podstawowego, szczególnie w strefie wpływu ciepła. Jeśli część jest obrabiana po spawaniu, należy dokładnie rozważyć naprężenia i odkształcenia spoiny. Większość dostawców aluminium obrabianego CNC unika spawania, chyba że projekt nie ma alternatywy.
Skąd mam wiedzieć, czy moja aluminiowa część obrabiana CNC ulegnie korozji?
Aluminium jest dobrze odporne na korozję atmosferyczną, ale może ulec korozji galwanicznej w połączeniu ze stalą lub miedzią w wilgotnym środowisku. Anodowanie, anodowanie uszczelnione lub malowanie proszkowe zapewniają dodatkową ochronę. Jeżeli część pracuje na zewnątrz lub w pobliżu oceanu, należy zastosować grubszą powłokę anodową.
Ostateczny wniosek na temat obróbki aluminium CNC
Obróbka CNC aluminium to dojrzały i niezawodny proces produkcyjny. Niska gęstość aluminium, naturalna odporność na korozję i doskonała obrabialność sprawiają, że jest to standardowy materiał na precyzyjne komponenty w przemyśle motoryzacyjnym, elektronicznym, hydraulicznym, rolniczym i medycznym. Tolerancje do /-0,01 mm i wykończenie powierzchni Ra 0,8 um są całkowicie realistyczne, a najlepszy dostawca pomoże Ci wybrać odpowiednią kombinację stopu i procesu dla Twojego zastosowania.
W przypadku większych ilości połączenie odlewania ciśnieniowego z obróbką wykańczającą CNC zapewnia najniższy koszt całkowity bez utraty precyzji wymiarowej. Kluczem jest wybór partnera produkcyjnego, który wewnętrznie kontroluje etapy odlewania i obróbki, zapewniając Ci jeden punkt odpowiedzialności. Dzięki właściwemu dostawcy części aluminiowe obrabiane CNC są dostarczane z odpowiednią tolerancją, na czas i po kosztach odzwierciedlających rzeczywisty wysiłek produkcyjny.