 JĘZYK


Dom / Aktualności / Wiadomości branżowe / Niestandardowe odlewy aluminiowe: proces, tolerancje i przewodnik wyboru dostawcy
Najpierw odpowiedź bezpośrednia: niestandardowy odlew aluminiowy to część metalowa wytwarzana przez stopienie stopu aluminium, uformowanie go w formie wielokrotnego użytku, a następnie dopasowanie rysunku pod kątem geometrii, tolerancji wymiarowej i wykończenia powierzchni. W przypadku serii produkcyjnych od kilkuset do kilku milionów sztuk rocznie odlewanie jest zwykle najbardziej ekonomiczną metodą uzyskania lekkiej, mocnej i przewodzącej ciepło części w porównaniu z obróbką skrawaniem z litego kęsa lub wytwarzaniem z blachy.
Twój sukces zależy od czterech decyzji: jaki stop, jaki proces odlewania, jakie tolerancje faktycznie potrzebujesz i jakiego dostawcę wybierasz . Wybory te są ze sobą powiązane, a zmiana jednego będzie miała wpływ na pozostałe. Poniższe informacje dają praktyczną podstawę do dokonania wszystkich czterech wyborów bez pozostawiania pieniędzy na stole.
Opłaca się także współpracować z partnerem, który pod jednym dachem kontroluje cały łańcuch, oprzyrządowanie, odlewanie i obróbkę CNC. Gdy za wszystkie etapy odpowiada jeden zespół, zmiany inżynieryjne są realizowane szybciej, tolerancje są osiągane przy mniejszej liczbie operacji tam i z powrotem, a część dostarczana jest ze spójną historią od początku do końca.
Dlaczego stopy aluminium są domyślnym materiałem na niestandardowe części odlewane?
Aluminium jest wybierane częściej niż jakikolwiek inny metal nieżelazny do produkcji niestandardowych części odlewanych, a liczby wyjaśniają, dlaczego. Jego gęstość wynosi 2,7 g/cm3, około jedna trzecia stali przy 7,85 g/cm3 . W zależności od stopu przewodność cieplna waha się w przybliżeniu od 90 do 160 W/m·K, a odlewanie pod wysokim ciśnieniem pozwala uzyskać ściany dźwiękowe o grubości zaledwie 2 mm. Te trzy właściwości umożliwiają tworzenie lekkich, odprowadzających ciepło konstrukcji, na których polegają producenci samochodów, elektroniki i maszyn.
Wybór odpowiedniego stopu odlewniczego
Wybór stopu musi być dostosowany do procesu odlewania. A380 i ADC12 dominują w odlewaniu ciśnieniowym pod wysokim ciśnieniem. A356 to standard dla niskociśnieniowego, trwałego odlewania w formie i piaskowania. Różnice pojawiają się w wytrzymałości na rozciąganie, wydłużeniu i przewodności cieplnej.
| Stop | Proces odlewania | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Przewodność cieplna (W/m·K) |
|---|---|---|---|---|---|
| A380 | Odlewanie pod wysokim ciśnieniem | 320 | 160 | 3.5 | 96 |
| ADC12 | Odlewanie pod wysokim ciśnieniem | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Niskociśnieniowe / trwałe pleśń / piasek | 262 | 186 | 6 do 12 | 150 |
| A413 | Odlewanie pod wysokim ciśnieniem | 295 | 130 | 3.5 | 121 |
Jeśli część musi być szczelna w cienkich przekrojach, częstym wyborem jest A413, ponieważ wytwarza mniej mikroporów w szybko wypełniającej matrycy. Jeśli potrzebujesz ciągliwości, lepszym wyborem będzie A356 w stanie T6. Potwierdź wartości docelowe w oparciu o własną symulację strukturalną; słabym punktem prawie nigdy nie są publikowane dane materiałowe, ale wewnętrzna porowatość grubych profili.
Cztery procesy odlewania niestandardowych części aluminiowych
Prawie każdy niestandardowy projekt odlewu aluminium wykorzystuje jeden z następujących procesów: odlewanie ciśnieniowe pod wysokim ciśnieniem, odlewanie pod niskim ciśnieniem, odlewanie w formie stałej lub odlewanie w formach piaskowych. Każdy z nich ma inny kompromis między czasem cyklu, kosztem oprzyrządowania, porowatością i osiągalną grubością ścianki. Zrozumienie podstaw każdego procesu pozwala uniknąć określania procesu, który jest albo zbyt kosztowny, albo niezdolny do osiągnięcia wymaganej jakości. Aby uzyskać głębsze wyjaśnienie metody, przeczytaj podstawowe zasady odlewania ciśnieniowego aluminium w naszym przewodniku technicznym.
| Proces | Grubość ścianki | Typowy czas cyklu | Koszt oprzyrządowania | Ryzyko porowatości | Typowy roczny wolumen |
|---|---|---|---|---|---|
| Odlewanie pod wysokim ciśnieniem | 2 do 4 mm | 30 do 90 sekund | Wysoka | Średni (porowatość gazowa) | Ponad 10 tys |
| Odlewanie pod niskim ciśnieniem | 3 do 8 mm | 3 do 10 minut | Średni | Niski | 1000 do 50 000 |
| Trwała pleśń / grawitacja | 3 do 8 mm | 5 do 20 minut | Średni | Niski to medium | 500 do 10 000 |
| Odlewanie piasku | 4 do 10 mm | 30 minut do kilku godzin | Niski | Niski | 1 do 1000 |
Odlewanie pod wysokim ciśnieniem zapewnia najszybszy cykl i najostrzejszą powierzchnię, ale szybkie wypełnienie metalem stwarza większe ryzyko porowatości gazowej. Odlewanie pod niskim ciśnieniem wypełnia formę od dołu pod kontrolowanym ciśnieniem, dzięki czemu część jest gęstsza i łatwiej jest ją uszczelnić; dlatego w przypadku części hydraulicznych i konstrukcyjnych preferowane jest niskie ciśnienie. Trwałe odlewanie w formie stanowi rozwiązanie pośrednie w przypadku średnich objętości i części wymagających obróbki cieplnej. Odlewanie piaskowe jest nadal właściwym rozwiązaniem w przypadku prototypów, bardzo dużych części i małych serii.
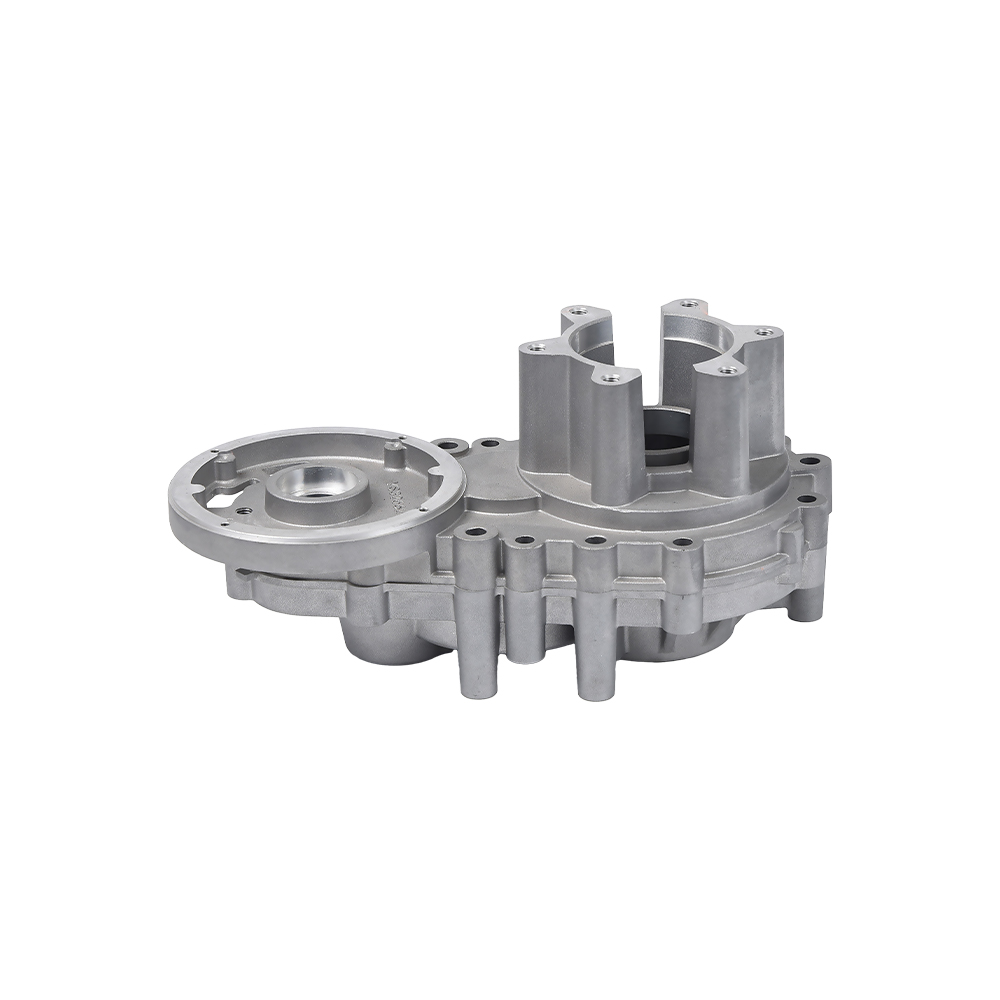
 Obudowa przekładni z odlewu ciśnieniowego z aluminium do zastosowań hermetycznych Ta obudowa skrzyni biegów jest idealna do części wymagających obróbki powierzchni łożysk i uszczelnień. Odlewanie pod niskim ciśnieniem daje gęstszy metal z mniejszą liczbą porów wewnętrznych, co zmniejsza defekty po obróbce. Zobacz produkt →
Wiele ocen dostawców kończy się niepowodzeniem, ponieważ porównują jedynie cenę odlewu ciśnieniowego. W rzeczywistości o wyniku mechanicznym decyduje proces. Na przykład obudowa skrzyni biegów, która będzie obrabiana pod kątem łożysk i powierzchni uszczelniających, jest korzystna z odlewania pod niskim lub dokładnie kontrolowanym ciśnieniem, ponieważ obróbka otworzy pory wewnętrzne i zamieni ukryte otwory gazowe w defekty powierzchniowe.
Zasady geometrii upraszczające produkcję niestandardowych odlewów aluminiowych
Najszybszą drogą do niższej wyceny i mniejszej liczby odrzutów produkcyjnych jest przestrzeganie podstawowego projektu odlewu. Najważniejszą zasadą jest zachowanie jednakowej grubości ścianki. Odlewanie ciśnieniowe powinno zwykle wykorzystywać ściany pomiędzy 2 mm i 4 mm . Gdy potrzebujesz sztywności, dodaj żebra zamiast zwiększać całą ścianę.
Pięć parametrów projektowych, które mają największy wpływ
- Kąt pochylenia od 1 do 3 stopni zarówno na ścianach wewnętrznych, jak i zewnętrznych. Bez wystarczającego ciągu część utknie w formie, a wymuszone wyrzucenie może zniekształcić geometrię.
- Promień narożnika wewnętrznego co najmniej 0,5 mm, najlepiej 1,0 mm. Ostre narożniki koncentrują naprężenia i zwiększają ryzyko rozdarcia aluminium na gorąco.
- Grubość żebra na poziomie 70% do 80% sąsiedniej ściany. Żebra o grubości równej ścianie tworzą ślady opadania na przeciwległej powierzchni.
- Stosunek wysokości piasty do średnicy poniżej 2:1. Wysocy bossowie kurczą się nierównomiernie i powodują dryf wymiarowy na górze.
- Unikaj otworów nieprzelotowych głębszych niż trzykrotność ich średnicy, w przeciwnym razie konieczne będzie kosztowne wyciąganie rdzenia i ryzyko rozerwania części podczas wyrzucania.
Gdzie być rygorystycznym, a gdzie luźnym
Nadmierne określenie tolerancji jest najczęstszym zabójcą budżetu w przypadku niestandardowych odlewów aluminiowych. Tylko powierzchnie uszczelniające, otwory łożysk i powierzchnie montażowe wymagają klas szczelności. Wszystkie pozostałe powierzchnie należy pozostawić w stanie naturalnym procesu. Im więcej wymiarów dokręcisz, tym więcej etapów obróbki i czasu kontroli dodasz, a cena szybko rośnie.
Tolerancje i wykończenie powierzchni: czego realistycznie może wymagać Twój rysunek
Wymiar odlewu i wymiar obrobiony to nie to samo. Zwykle utrzymuje się wymiar liniowy po odlaniu na odlewie ciśnieniowym pod wysokim ciśnieniem /- 0,10 mm w pierwszych 25 mm , podczas gdy otwór obrobiony maszynowo jest rutynowo przytrzymywany /- 0,02 mm . Pierwszym krokiem jest oddzielenie tych dwóch grup na rysunku.
| Proces | Tolerancja liniowa (pierwsze 25 mm) | Dodatkowe co 25 mm | Wykończenie powierzchni Ra (mikrony) |
|---|---|---|---|
| Odlewanie pod wysokim ciśnieniem | /- 0,10 mm | /- 0,02 mm | 1,6 do 3,2 |
| Odlewanie pod niskim ciśnieniem | /- 0,20 mm | /- 0,05 mm | 3.2 do 6.3 |
| Trwała pleśń | /- 0,25 mm | /- 0,05 mm | 3.2 do 6.3 |
| Odlewanie piasku | /- 0,8 mm | /- 0,1 mm | 6,3 do 12,5 |
Obrobiona maszynowo płaska powierzchnia z łatwością osiąga Ra 0,8 mikrona, podczas gdy dobra powierzchnia odlewana mieści się w zakresie Ra 3,2 mikrona. W przypadku części takich jak korpusy zaworów, gdzie uszczelnienie ma kluczowe znaczenie, specyfikacja powinna zawsze wymagać obróbki powierzchni uszczelniającej. W przypadku obszarów niefunkcjonalnych należy pozostawić powierzchnię w stanie surowym i zaoszczędzić na kosztach dodatkowych stopni.
Gdzie stosowane są niestandardowe odlewy aluminiowe i czego wymaga każda branża
Każda branża korzystająca z niestandardowych odlewów aluminiowych ma inne wymagania. Zrozumienie tego profilu popytu pomoże Ci zdefiniować własną specyfikację zakupów.
- Motoryzacja i pojazdy nowej energii: bloki silnika, obudowy skrzyń biegów, pompy wodne i obudowy silników elektrycznych. Decydująca jest lekkość i przewodność cieplna. Ilości części są zwykle duże, dlatego dominuje odlewanie ciśnieniowe.
- Motocykle i sprzęt małej mocy: skrzynie korbowe i skrzynie biegów. Odporność na zmęczenie wibracyjne ma kluczowe znaczenie.
- Maszyny rolnicze: przekładnie do rozsadzania ryżu i przekładnie do mikrokultywatorów. Kurz, wilgoć i obciążenia udarowe wymagają solidnych sekcji ścian i szczelnego uszczelnienia.
- Hydraulika i pneumatyka: korpusy zaworów, pompy hamulcowe i regulatory ciśnienia. Kluczowymi kryteriami są niska porowatość i szczelność ciśnieniowa.
- Elektronika i maszyny elektryczne: obudowy silników, podłoża odprowadzające ciepło do pojazdów nowej generacji i obudowy czujników. Najważniejsza jest stabilność wymiarowa i wydajność cieplna.
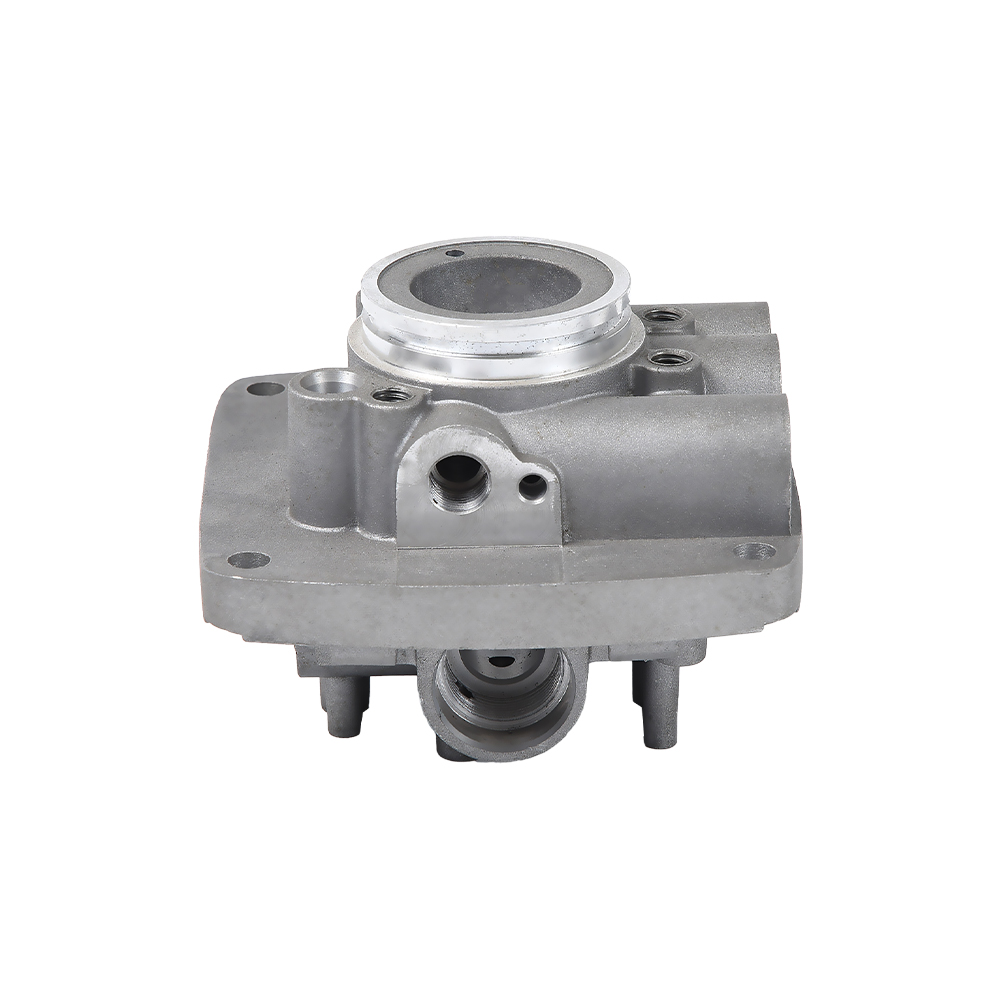
 Aluminiowe części cylindrów silnika automatycznego do kwalifikacji dostawcy Oceń możliwości dostawcy, sprawdzając, czy wyprodukował podobne części cylindrów silnika. Ich wcześniejsze doświadczenie pomaga przewidzieć problemy z porowatością i deformacją, które nie są pokazane na rysunkach. Zobacz produkt →
Niezwykłe jest, aby jedna odlewnia była równie silna we wszystkich tych sektorach. Właściwym pytaniem, które należy zadać dostawcy, nie jest „czy możesz odlewać aluminium”, ale „czy wyprodukowałeś już części podobne do moich”. Dostawca, który produkował na przykład pompy wody do pojazdów i obudowy skrzyni biegów, będzie przewidywał problemy z porowatością i deformacją, które nie są widoczne na rysunku.
Czynniki kosztowe i realistyczne terminy realizacji niestandardowych odlewów aluminiowych
Całkowity koszt niestandardowego odlewu aluminiowego składa się z oprzyrządowania, ceny jednostkowej i operacji wykończeniowych. Oprzyrządowanie jest inwestycją jednorazową i zależy od rozmiaru części, liczby wnęk i złożoności formy. Cena za sztukę zależy od czasu cyklu i zużycia materiału. Wykończenie zależy od liczby operacji potrzebnych na rysunku.
- Oprzyrządowanie: jednogniazdowa, wysokociśnieniowa forma do odlewania ciśnieniowego dla obudowy średniej wielkości, zwykle waha się od 10 000 do 50 000 dolarów , w zależności od geometrii i gatunku stali. Model odlewu piaskowego może kosztować znacznie poniżej 3000 dolarów, więc w przypadku małych ilości jest bardziej ekonomiczny pomimo wyższego kosztu jednostkowego.
- Cena stopu: cena aluminium jest zgodna z kursem London Metal Exchange (LME). Odpowiedzialni dostawcy zawierają klauzulę dostosowania metalu, aby długie programy produkcyjne nie stały się nierentowne.
- Czas cyklu: cykle odlewania ciśnieniowego mierzone są w sekundach, podczas gdy cykle niskociśnieniowe i trwałe formy trwają w minutach. Ta różnica dominuje w cenie jednostkowej.
- Operacje wtórne: obróbka skrawaniem, gwintowanie, anodowanie i testowanie szczelności zwiększają koszty. Połączenie ich z jednym dostawcą zmniejsza koszty logistyki i administracji.
Typowy harmonogram projektu wygląda następująco: oprzyrządowanie zajmuje od 4 do 8 tygodni od zatwierdzenia rysunku, próbki i raport wymiarowy pojawiają się w ciągu 2 do 3 tygodni po zakończeniu oprzyrządowania, a produkcja seryjna rozpoczyna się po zatwierdzeniu próbek. Daje to realistyczną sumę Od rozpoczęcia do masowej produkcji od 7 do 12 tygodni dla prostej części.
Jak sprawdzić niestandardowego dostawcę odlewów aluminiowych
Ceny są konieczne, ale niewystarczające. Ważniejsze jest to, jaką część procesu dostawca kontroluje wewnętrznie. Odlewanie i obróbka skrawaniem to różne dziedziny, a gdy są od siebie oddzielone, problemy z tolerancją stają się trudnym zadaniem.
 Zawór hydrauliczny z odlewu ciśnieniowego z aluminium ze sterowaniem wewnętrznym Wybierz dostawcę, który kontroluje zarówno odlewanie, jak i obróbkę, aby uniknąć sporów w zakresie tolerancji. Prosta część testowa ujawnia rzeczywistą zdolność wymiarową całego procesu. Zobacz produkt →
Sześć pytań, które należy zadać przed wysłaniem rysunku
- Czy dostawca oferuje odlewanie zarówno pod wysokim, jak i pod niskim ciśnieniem? Zasięg ma znaczenie, gdy projekt ewoluuje.
- Czy obróbka CNC jest wykonywana wewnętrznie? Jest to najszybszy sposób naprawienia problemów z tolerancją wykrytych podczas zatwierdzania próbki.
- Czy mają udokumentowany proces niezgodności? Chcesz wiedzieć, jak będą obsługiwane przeróbki i ponowna kontrola.
- Czy mogą udokumentować podobne części? Poproś o dokumentację dostaw lub historie przypadków, a nie tylko o zdjęcia stockowe sprzętu.
- Jaka jest standardowa procedura zatwierdzania próbek? Dostawca powinien zdefiniować raport pierwszego artykułu ze zmierzonymi wartościami według rysunku.
- Jak szybko odpowiadają na pytania techniczne? Dostawca, który odpowiada na pytania rysunkowe w ciągu 24 godzin, prawdopodobnie szybko odpowie również podczas produkcji.
Jednym z praktycznych testów jest wysłanie pojedynczej prostej części z szerszą niż to konieczne tolerancją w jednym wymiarze, a następnie obserwowanie, z czym dostawca wróci. Dojrzały dostawca poinformuje Cię, jaką klasę tolerancji faktycznie może posiadać.
Kontrola jakości zapewniająca spójność każdej partii
Projekt odlewu nie jest ukończony w momencie zatwierdzenia pierwszej próbki. Prawdziwym wyzwaniem jest utrzymanie identyczności kolejnych dziesięciu tysięcy części z próbką. Dryf procesów gorących: temperatura topnienia, prędkość wtrysku, temperatura matrycy i czas chłodzenia zmieniają strukturę porów i ostateczne wymiary.
Punkty kontrolne, które mają znaczenie przy każdym zamówieniu
- Kontrola pierwszego artykułu, podczas której wszystkie wymiary są mierzone względem rysunku i wydawany jest raport z próbką.
- Kontrola w trakcie procesu w ustalonych odstępach czasu, aby wcześnie wykryć zużycie matrycy lub dryft procesowy.
- Testy szczelności na dedykowanym sprzęcie do korpusów zaworów, obudów pomp i wszelkich części przenoszących ciśnienie.
- Monitorowanie porowatości poprzez niszczące pobieranie próbek lub kontrolę rentgenowską krytycznych sekcji.
- Końcowa kontrola wymiarowa po obróbce dla tolerancji określonych jako obrobiona.
Cechą wyróżniającą dobrych dostawców jest identyfikowalność parametrów procesu w każdej partii. Zapytaj, czy dostawca rejestruje krzywą odlewania, temperaturę matrycy i długość poduszki dla każdej partii. Kiedy pojawia się problem, zapisy te pozwalają zespołowi zdiagnozować przyczynę w ciągu dni, a nie tygodni.
Często zadawane pytania dotyczące niestandardowych odlewów aluminiowych
Jaka jest różnica między odlewaniem ciśnieniowym pod wysokim ciśnieniem a odlewaniem pod niskim ciśnieniem w przypadku części niestandardowych?
Odlewanie ciśnieniowe polega na wtryskiwaniu stopu do formy z dużą prędkością, co zapewnia szybkie cykle i cienkie ścianki, ale zwiększa ryzyko porowatości gazowej. Odlewanie pod niskim ciśnieniem wypełnia formę od dołu pod kontrolowanym ciśnieniem, tworząc gęstszą, bardziej szczelną strukturę, ale o wolniejszym cyklu. Wybierz odlewanie ciśnieniowe pod wysokim ciśnieniem ze względu na objętość i niskie ciśnienie ze względu na szczelność lub wymagania strukturalne.
Ile kosztuje oprzyrządowanie do niestandardowego odlewu aluminium?
W przypadku obudowy średniej wielkości często stosuje się formę do odlewania pod wysokim ciśnieniem 10 000 do 50 000 dolarów , podczas gdy wzór odlewu piaskowego może kosztować poniżej 3000 USD. Wybór jest ekonomiczny: rozłóż koszt oprzyrządowania na roczną ilość. Przy małej objętości wygrywa niższy koszt oprzyrządowania do odlewania w piasku; przy dużych wolumenach wygrywa niższa cena za sztukę odlewu ciśnieniowego.
Jaka jest minimalna grubość ścianki odlewów ciśnieniowych z aluminium?
W procesie odlewania pod wysokim ciśnieniem, Typowe jest 2 mm, a na małych powierzchniach można osiągnąć 1,5 mm . Odlewanie niskociśnieniowe i trwałe zwykle wymaga 3 mm i więcej. Cieńsze ścianki wymagają bardziej płynnego stopu, co może nieznacznie zmniejszyć wytrzymałość mechaniczną.
Czy zawsze konieczne są operacje obróbki wtórnej?
Nie. Jeśli tolerancje rysunku mieszczą się w zakresie możliwości odlewu i nie są potrzebne żadne powierzchnie uszczelniające ani otwory gwintowane, można użyć części bezpośrednio. Jednak najważniejsze części samochodowe i hydrauliczne są poddawane obróbce mechanicznej, ponieważ precyzyjne otwory, uszczelki i gwinty muszą być znacznie mocniejsze, niż jest to możliwe w jakimkolwiek procesie odlewania.
Ile czasu zajmuje nowy projekt odlewu niestandardowego od rysunku do masowej produkcji?
Typowo 7 do 12 tygodni . Oprzyrządowanie zajmuje od 4 do 8 tygodni, przygotowanie próbki i kontrola pierwszego artykułu zajmuje 2 do 3 tygodni, a produkcja seryjna następuje po zatwierdzeniu próbki. Dojrzały rysunek i odlewnia z własnym oprzyrządowaniem skracają ten czas.
Czy tę samą część można przenieść z prototypowego odlewu piaskowego do odlewu ciśnieniowego?
Tak, ale geometria musi być od początku zaprojektowana pod kątem odlewania ciśnieniowego. Odlewanie piaskowe pozwala na grubsze ściany i brak przeciągów; odlewanie ciśnieniowe wymaga ciągu, jednolitej grubości ścianki i dobrego wyrzutu. Jeśli wcześniej zaplanujesz przeniesienie w odlewni, która oferuje oba procesy, przejście stanie się prostą zmianą narzędzi.
Praktyczne słowo na zakończenie
Niestandardowe odlewy aluminiowe to sprawdzony sposób na produkcję lekkich, mocnych i wydajnych termicznie części na dużą skalę, ale każdy projekt kończy się sukcesem lub porażką w szczegółach: wyborze stopu, dopasowaniu procesu, budżecie tolerancji i dyscyplinie dostawcy. Nadmierne myślenie o którymkolwiek z nich i ignorowanie pozostałych to najszybszy sposób na naciągnięcie budżetu.
Zacznij od kompletnego rysunku, poproś o dane wejściowe dotyczące procesu, a nie tylko o cenę, i wybierz dostawcę, który wspólnie kontroluje oprzyrządowanie, odlewanie i obróbkę. Jeśli Twoja część jest na etapie, w którym przydałaby się druga opinia dotycząca procesu castingu, skontaktuj się z naszym zespołem inżynierów z Twoim rysunkiem; pokażemy Ci, co jest realistyczne, zanim zaangażujesz się w oprzyrządowanie.