 JĘZYK


Dom / Aktualności / Wiadomości branżowe / Wybór dostawców odlewów ciśnieniowych aluminium: kluczowe kryteria, koszty i sygnały ostrzegawcze
Pojedynczy skupisko porowatości w obudowie przekładni może zatrzymać linię montażową na tydzień. Dlatego dostawców odlewów ciśnieniowych aluminium nigdy nie wybiera się wyłącznie na podstawie ceny. Są wybierani ze względu na powtarzalność, kontrolę procesu i zdolność dostarczania gotowych części, które pasują bez niespodzianek.
Bezpośrednią odpowiedzią na pytanie, jak wybrać dostawcę odlewów ciśnieniowych aluminium, jest ocena pięciu obszarów w kolejności: możliwości procesu odlewania, wewnętrzna obróbka wtórna, procedury kontroli i pomiarów, komunikacja inżynierska i przejrzystość kosztów. Dostawca, który uzyska dobre wyniki we wszystkich pięciu obszarach, zapewni przewidywalność projektu. Dostawca, który ma silną pozycję tylko w jednym lub dwóch obszarach, w końcu doprowadzi do konieczności przeróbek, opóźnień lub awarii na miejscu.
Od 2010 roku Ningbo Beilun Youyuan Machinery Manufacturing łączy odlewanie ciśnieniowe, obróbkę CNC i oprzyrządowanie w jednym zakładzie. Poniższe wskazówki odzwierciedlają to, co widzimy, gdy kupujący porównują nas z innymi dostawcami odlewów ciśnieniowych aluminium i są to ramy, które zalecamy każdemu zastosować przed wysłaniem rysunku do wyceny.
Co odróżnia zdolnego dostawcę odlewów ciśnieniowych aluminium od niedopasowania
Zacznij od maszyn. Stopy aluminium są odlewane na maszynach zimnokomorowych, ponieważ atakują układ wtryskowy z gorącą komorą. Siła blokująca mierzona w tonach określa maksymalną rzutowaną powierzchnię, a tym samym praktyczną obwiednię części. Typowy dostawca komponentów niestandardowych obsługuje prasy o masie od 180 do 1600 ton, przy czym większe maszyny są zarezerwowane dla dużych obudów, takich jak ramy silników i obudowy przekładni.
Nie należy nadmiernie dopasowywać maszyny do części. Jeśli dostawca korzysta z jednej prasy o udźwigu 2000 ton, ale nie posiada mniejszego sprzętu, wycena 200-gramowej obudowy będzie nieefektywna. Odpowiednim dopasowaniem jest zakres maszyn pasujący do Twojej rodziny części, z pewną elastycznością w przypadku późniejszych zmian projektowych.
| Punkt kontrolny | Co ci mówi | O co pytać |
|---|---|---|
| Zakres tonażu maszyny | Maksymalny rozmiar części i przewidywany obszar, jaki może obsłużyć matryca | Która prasa obsłuży tę część i jaka jest jej siła blokująca? |
| Wewnętrzne wsparcie narzędziowe | Szybkość naprawy matrycy i spójność konserwacji przez cały okres produkcji | Czy konserwujesz i naprawiasz matryce we własnym zakładzie? |
| Doświadczenie ze stopu | Przydatność właściwości mechanicznych i korozyjnych dla danego zastosowania | Które stopy wykorzystujecie najczęściej i dlaczego do tych zastosowań? |
| Dyscyplina danych procesowych | Czy dostawca mierzy i kontroluje powtarzalne warunki odlewania | Czy możesz udostępnić współczynnik odrzuceń wewnętrznych w ostatnim kwartale z podziałem na rodzaj defektu? |
Skala kształtuje także doświadczenie. Średniej wielkości zakład z około 10 milionami CNY w środkach trwałych i 30 milionami CNY w rocznej produkcji, co stanowi przybliżoną skalę naszej własnej działalności, może produkować niestandardowe komponenty od 0,05 kg do 15 kg na sztukę bez minimalnego nacisku na zamówienie grupy przemysłowej. W przypadku części inżynieryjnych ten zakres rozmiarów zwykle oznacza szybszą wycenę, krótsze łańcuchy dowodzenia i bardziej bezpośrednie odpowiedzi od osób, które faktycznie obsługują maszyny.
Mieszanka produktów też Ci coś mówi. Dostawca oferujący listę części silników, obudów skrzyń biegów, korpusów zaworów hydraulicznych i obudów silników rozpowszechnił swoją wiedzę na temat narzędzi i procesów w przypadku trudnych geometrii. Ta różnorodność usprawnia rozwiązywanie problemów we własnym komponencie.
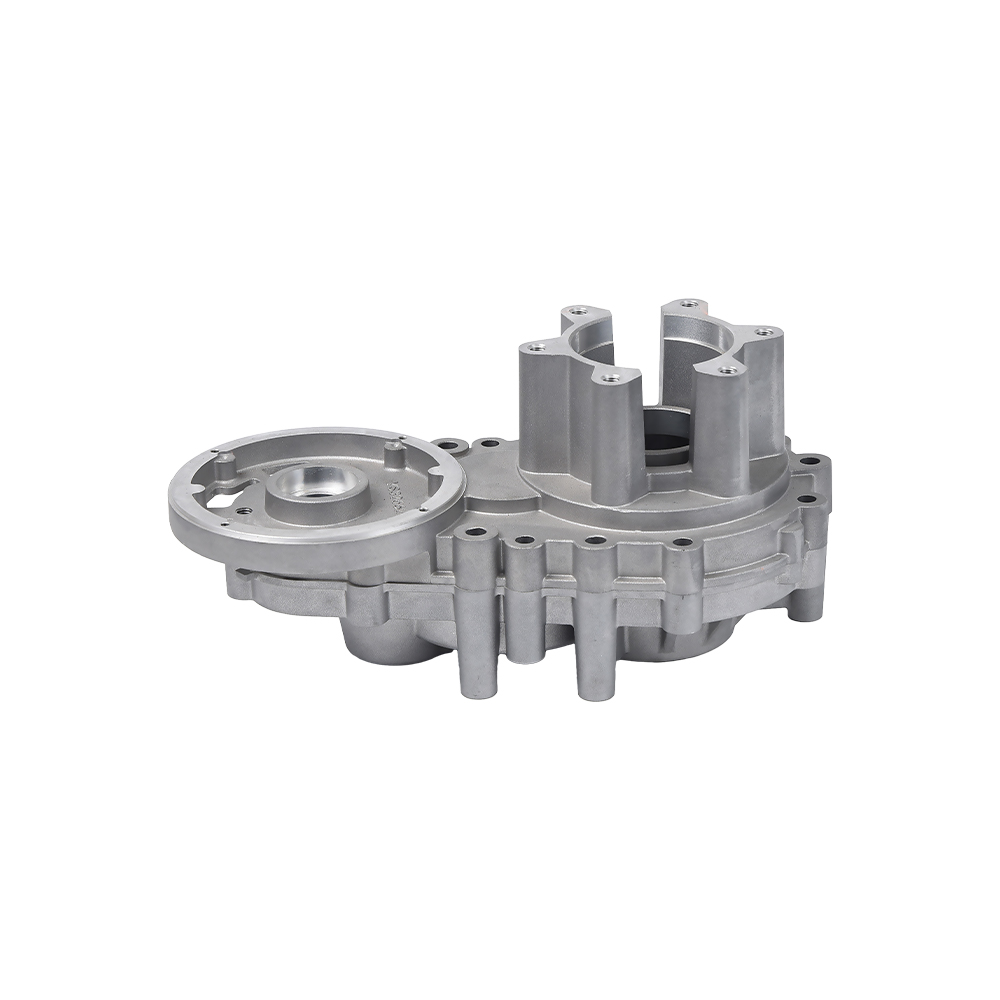
 Aluminiowe części cylindrów silnika automatycznego do złożonych odlewów Ta linia produktów stanowi dowód specjalistycznej wiedzy dostawców w zakresie wysokociśnieniowego odlewania ciśnieniowego cienkościennych, złożonych komponentów silników, wspierając skalowalność i różnorodność geometrii niezbędną do niezawodnego zaopatrzenia. Zobacz produkt →
Wysokie ciśnienie a niskie ciśnienie: wybierz proces przed dostawcą
Najważniejszym filtrem technicznym jest proces odlewania. Odlewanie ciśnieniowe pod wysokim ciśnieniem (HPDC) polega na wtryskiwaniu stopionego aluminium do stalowej matrycy z dużą prędkością, tworząc cienkościenne, złożone części w czasie cyklu trwającym od około 30 do 90 sekund. Dzięki HPDC można produkować na dużą skalę skrzynie korbowe motocykli i obudowy skrzyń biegów w samochodach. Kompromisem jest umiarkowane ryzyko porowatości gazu, więc części, które muszą wytrzymać ciśnienie, często wymagają impregnacji lub innego procesu.
Odlewanie ciśnieniowe pod niskim ciśnieniem (LPDC) wypełnia matrycę od dołu pod kontrolowanym ciśnieniem gazu. Wolniejsze i spokojniejsze wypełnienie daje gęstszy metal ze znacznie mniejszą liczbą wtrąceń gazowych. LPDC to standardowy wybór w przypadku wsporników konstrukcyjnych, głowic cylindrów i innych komponentów, które muszą być szczelne ciśnieniowo lub poddane obróbce cieplnej. Czasy cykli wynoszą od dwóch do dziesięciu minut, dlatego LPDC jest zwykle zarezerwowane dla części, w których niezawodność mechaniczna przewyższa ekonomiczność cyklu.
| Czynnik | Odlewanie pod wysokim ciśnieniem | Odlewanie pod niskim ciśnieniem |
|---|---|---|
| Czas cyklu | 30 do 90 sekund | 2 do 10 minut |
| Typowa grubość ścianki | 1,5 do 4 mm | 3 do 8 mm |
| Ryzyko porowatości | Umiarkowane | Niski |
| Szczelność ciśnieniowa | Często wymaga impregnacji | Naturalnie gęsty |
| Najlepiej nadaje się do | Obudowy złożone o dużej objętości | Części konstrukcyjne i nośne |
Aby uzyskać szerszy pogląd na to, dlaczego odlewanie aluminium przewyższa inne metody produkcji wielu komponentów, przeczytaj nasz artykuł przegląd zalet odlewania ciśnieniowego aluminium . Wersja krótka: aluminium oferuje doskonały stosunek wytrzymałości do masy, wysoką przewodność cieplną i możliwość zintegrowania wielu cech w jednym odlewie.
Jeśli Twoja część przenosi obciążenie strukturalne lub musi uszczelniać ciecz lub gaz, zapytaj konkretnie, czy dostawca zaleca podejście HPDC, LPDC lub hybrydowe. Dostawca, który udziela tej samej odpowiedzi na każde zapytanie, zazwyczaj ma tylko jeden proces do sprzedania, co samo w sobie jest sygnałem ostrzegawczym.
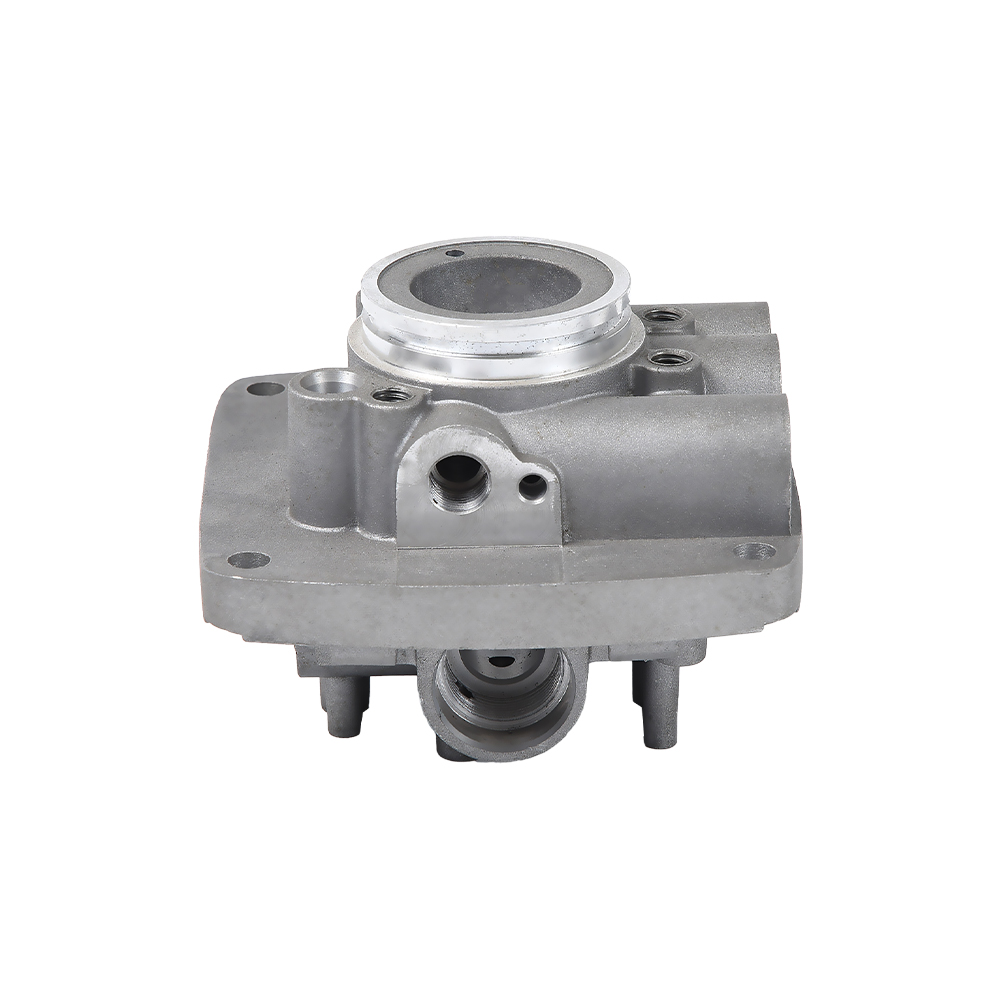
 Części korpusu cylindra samochodowego wymagające wąskich tolerancji W przypadku konstrukcyjnych lub uszczelnionych korpusów cylindrów dostawca ten oferuje odlewy spełniające tolerancje liniowe ± 0,10–0,30 mm, z obróbką CNC w celu uzyskania kluczowych cech – kluczową możliwość weryfikacji we własnym zakresie. Zobacz produkt →
Obróbka i wykańczanie: tam, gdzie decyduje się o rzeczywistej tolerancji
Sam odlew ciśnieniowy ma wymiary liniowe od około /-0,10 do /-0,30 mm, w zależności od rozmiaru części i orientacji cechy. Powierzchnie uszczelniające, gniazda łożysk i otwory montażowe wymagają większej kontroli, zazwyczaj od /-0,02 do /-0,05 mm. Liczby te można osiągnąć jedynie za pomocą obróbki CNC, a kluczową kwestią przy zamówieniu jest to, czy dostawca odlewów również wykonuje tę obróbkę pod tym samym dachem.
Kiedy obróbka jest zlecana na zewnątrz, odlewnia i warsztat obróbczy nie mają wspólnych danych pomiarowych ani jednego punktu odpowiedzialności. Uszkodzenia transportowe, odchylenia w konfiguracji i rozbieżności w harmonogramie stają się Twoim problemem. Kiedy odlewanie i obróbka odbywają się w tym samym zakładzie, elementy obrabiane bezpośrednio odnoszą się do danych odlewniczych, a jeden zespół jest właścicielem wyniku wymiarowego od wytopu do gotowej części.
- Obrobione maszynowo otwory i powierzchnie uszczelniające: typowo od /-0,02 do /-0,05 mm.
- Wymiary odlewu: /-0,10 do /-0,30 mm, w zależności od linii podziału matrycy.
- Płaskość na obrobionych powierzchniach montażowych: możliwa do osiągnięcia wartość 0,05 mm na 100 mm.
- Chropowatość powierzchni obrobionych powierzchni: Ra 1,6 do Ra 3,2 mikrometra, z możliwością Ra 0,8 mikrometra dla obszarów uszczelniających.
Wykończenie to druga połowa decyzji. Powierzchnie odlewane z aluminium są funkcjonalne, ale wyglądają na porowate, a utlenianie z czasem powoduje przyciemnienie metalu. Najczęstszymi metodami wykańczania są malowanie proszkowe w celu ochrony przed korozją i wyglądu, anodowanie w celu uzyskania twardej warstwy odpornej na zużycie i śrutowanie w celu uzyskania jednolitej matowej tekstury. Należy zapytać, jaką obróbkę powierzchni stosuje rutynowo dostawca, ponieważ obróbka wchodzi w interakcję ze stopem i jakością naskórka odlewu.
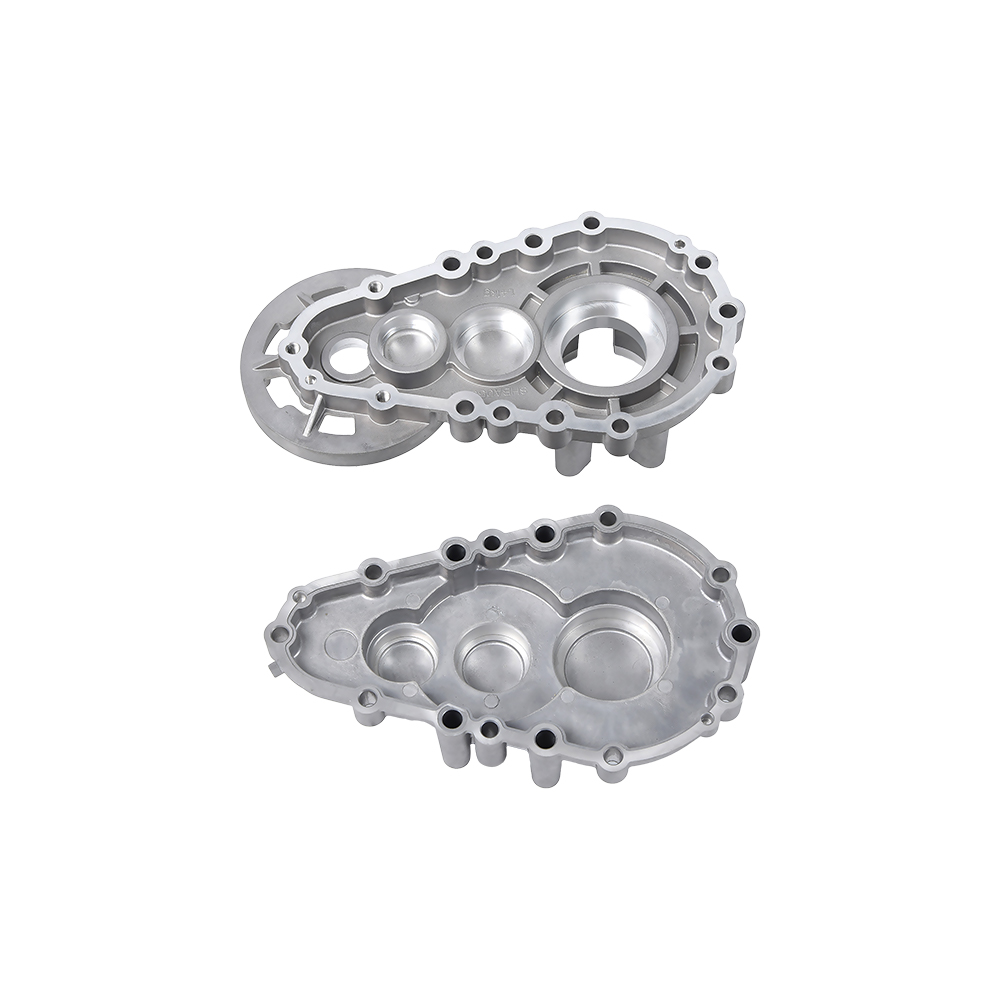
 Obudowa skrzyni biegów z odlewu ciśnieniowego z aluminium zapewniająca trwałość Ta obudowa skrzyni biegów, przeznaczona do skrzyń korbowych i reduktorów motocykli, została poddana odpowiedniej obróbce powierzchni, takiej jak malowanie proszkowe lub anodowanie, popartej wymaganą dokumentacją zapewniającą zgodność z przepisami importowymi. Zobacz produkt →
Jak zweryfikować jakość dostawcy bez wizyty w fabryce
W przypadku większości importerów pierwszy fizyczny kontakt z odlewem ma miejsce po otwarciu kartonu. Dokumentacja jest zatem głównym narzędziem weryfikacji. Każdy poważny dostawca odlewów ciśnieniowych aluminium bez wahania zapewni następujące produkty.
- Raporty z kontroli pierwszego artykułu zawierające dane CMM zmierzone na podstawie rysunku, a nie odniesienia wygenerowanego przez dostawcę.
- Zapisy parametrów procesu dla pierwszej serii artykułu, w tym ciśnienie wtrysku, prędkość tłoka i temperatura stopu.
- Dokumentacja analizy materiału potwierdzająca gatunek stopu i skład chemiczny każdej partii wytopu.
- Możliwość śledzenia partii, która łączy surowiec, piec, matrycę, maszynę i operatora dla każdej przesyłki.
- Raporty z testów szczelności lub prób ciśnieniowych obudów, korpusów zaworów i wszelkich komponentów z kanałami wewnętrznymi.
Dokumentacja to jednak tylko połowa weryfikacji. Druga połowa to jakość reakcji. Wysyłając rysunek do przeglądu, zmierz, ile czasu potrzebuje dostawca, aby zidentyfikować potencjalne trudności z odlewaniem. Kompetentny dostawca wskaże ostre wewnętrzne narożniki, które ograniczają przepływ metalu, głębokie żebra zatrzymujące powietrze lub nierówne sekcje ścian, które powodują różnicowe chłodzenie. Jeśli pierwsza odpowiedź zawiera tylko cenę, dostawca nie zapoznał się z Twoją częścią.
Co wpływa na koszt części odlewanych ciśnieniowo z aluminium
Cena, którą płacisz, nie dotyczy metalu. To jest dla inżynierii zamkniętej w metalu. W przypadku typowego komponentu niestandardowego oprzyrządowanie stanowi od 20 do 30 procent początkowych kosztów projektu, a obróbka zwykle dodaje od 30 do 50 procent ceny części odlewanej. Zrozumienie wagi każdego czynnika kosztotwórczego zapobiega zarówno przepłacaniu, jak i zawyżaniu specyfikacji.
| Sterownik kosztów | Typowy wpływ | Co recenzować |
|---|---|---|
| Oprzyrządowanie (matryca) | 20 do 30 procent pierwszej inwestycji projektowej | Liczba prowadnic i rdzeni; oczekiwane życie |
| Wybór stopu | Koszt materiału różni się w zależności od gatunku stopu | Dobór ADC12 / A380 / A356 pod kątem potrzeb mechanicznych |
| Grubość ścianki | Cienkie ścianki przyspieszają cykle, ale stwarzają ryzyko defektów wypełnienia | Przegląd projektu pod kątem produkcji może zmniejszyć masę części i koszt |
| Zawartość obróbki | Dodaje 30 do 50 procent do kosztu odlewu | Połącz wiele funkcji w jedno ustawienie obróbki |
| Wykończenie powierzchni | Anodowanie i malowanie proszkowe wydłużają czas i obsługę | Określ tylko wymaganą ocenę, a nie kosmetyczne maksimum |
| Wielkość zamówienia | Cena jednostkowa spada wraz ze wzrostem wolumenu narzędzi i konfiguracji | Potwierdź roczną wielkość, którą dostawca wykorzystuje w ofercie |
Największą pojedynczą dźwignią negocjacyjną jest podział na odlewy i obróbkę skrawaniem. Jeśli element można odlać zamiast poddać obróbce skrawaniem, oszczędność czasu cyklu zwykle przewyższa koszty obróbki. Dlatego też informacje zwrotne dotyczące projektowania do produkcji są najcenniejszą rzeczą, jaką dostawca może dać Ci na etapie wyceny, zanim zaangażujesz się w oprzyrządowanie.
Sygnały ostrzegawcze, na które należy zwrócić uwagę u dostawców odlewów ciśnieniowych aluminium
Niektóre znaki ostrzegawcze pojawiają się dopiero po złożeniu zamówienia. To sygnały, które warto wykryć wcześniej.
- Brak obróbki wewnętrznej. Odziedziczysz ryzyko koordynacji pomiędzy dwoma niepowiązanymi harmonogramami produkcji.
- Niejasne liczby dotyczące współczynnika odrzuceń. „Całkowity złom wynosi poniżej 3 procent” nic nie znaczy, chyba że podają kryteria pomiaru i jakie operacje są uwzględnione.
- Powolne lub płytkie sprzężenie zwrotne DFM. Dostawca, który nie jest w stanie opisać, w jaki sposób Twoja część będzie się napełniać, chłodzić i wyrzucać, jeszcze tego nie zaprojektował.
- Brak planu konserwacji narzędzi. matryce zużywają się; bez planowej konserwacji dryft wymiarowy pojawia się już po kilku tysiącach strzałów.
- Gwarancja niemożliwych tolerancji. Dostawca podający /-0,01 mm w stanie odlewu jest albo niedoświadczony, albo planuje obrobić każdą powierzchnię. Obydwa zostaną pobrane od Ciebie.
- Oferujemy jeden stop do wszystkiego. Stopy aluminium różnią się płynnością, wytrzymałością, zachowaniem korozyjnym i przewodnością cieplną. Uniwersalne porady dotyczące stopów to wygoda handlowa, a nie ocena inżynierska.
Dostawca, którego szukasz, traktuje Twoją część jako problem inżynieryjny, a nie jako element zamówienia.
Zastosowania, w których właściwy dostawca płaci sam
Odlewanie ciśnieniowe aluminium sprawdza się wszędzie tam, gdzie spotykają się waga, zarządzanie temperaturą i wielkość produkcji. Najsilniejsze sygnały popytowe pochodzą z kilku dobrze zdefiniowanych sektorów.
Motoryzacja i pojazdy nowej energii
Obudowy zespołów napędowych, pompy wodne, pompy olejowe, obudowy przekładni i obudowy silników elektrycznych są wykonane z aluminiowych odlewów ciśnieniowych. W pojazdach nowych na energię obwód chłodzenia znacznie się rozszerza; Liczba płytek rozpraszających ciepło i obudów pomp rośnie w każdym pojeździe. Części te łączą cienkie ścianki z wymaganiami dotyczącymi szczelności, co jest dokładnie wyzwaniem, które odróżnia doświadczonych dostawców od reszty.
Sprzęt motocyklowy i małej mocy
Skrzynie korbowe i skrzynie biegów motocykli muszą wytrzymywać wibracje, wytrzymywać obciążenia wału korbowego i utrzymywać temperaturę roboczą oleju w środku. Sekcje ścian są cienkie, a konstrukcja matrycy musi precyzyjnie zarządzać zarówno napełnianiem, jak i chłodzeniem. Dostawca, który produkuje te części od lat, rozwiązał problemy, z którymi nigdy nie spotkały się zakłady zajmujące się obróbką generyczną.
Hydraulika i Pneumatyka Przemysłowa
Korpusy zaworów, obudowy pomp i elementy siłowników muszą utrzymywać wewnętrzne kanały pod ciśnieniem roboczym bez wycieków. Odlewanie ciśnieniowe pozwala na ekonomiczną produkcję tych geometrii kanałów, ale wymagania dotyczące próby ciśnieniowej wymuszają ścisłą kontrolę procesu. Dostawcy mający doświadczenie w komponentach hydraulicznych rozumieją różnicę pomiędzy pustką kosmetyczną a pustką katastrofalną.
Maszyny rolnicze
Sadzarki do sadzenia ryżu i mikrokultywatory pracują w brudzie, wilgoci i wibracjach. Przekładnie i części konstrukcyjne odlane z aluminium sprawiają, że maszyna jest wystarczająco lekka, aby wytrzymać trudne warunki terenowe. Stos tolerancji musi pozostać stabilny w długich seriach produkcyjnych, ponieważ rolnik nie może wstrzymać sezonu w celu uzyskania części zamiennej.
Wspólny mianownik wszystkich tych zastosowań jest taki sam: część jest tak dobra, jak proces, w wyniku którego ją wytworzono.
Często zadawane pytania dotyczące dostawców odlewów ciśnieniowych aluminium
Jaka jest różnica pomiędzy dostawcami oferującymi procesy wysokociśnieniowe i niskociśnieniowe?
Odlewanie ciśnieniowe pod wysokim ciśnieniem wykorzystuje szybki wtrysk do produkcji cienkościennych, skomplikowanych części w czasie cyklu od 30 do 90 sekund. Odlewanie pod niskim ciśnieniem powoli wypełnia matrycę od dołu, tworząc gęstsze, szczelne odlewy o grubszych ściankach. Właściwy wybór zależy od funkcji części, wymagań mechanicznych i rocznej wielkości produkcji.
Jaki jest realistyczny czas realizacji niestandardowego projektu odlewu ciśnieniowego aluminium?
Oprzyrządowanie trwa zazwyczaj od 4 do 8 tygodni, a pierwsze artykuły pojawiają się po 2 do 4 tygodniach od zatwierdzenia oprzyrządowania. Czas realizacji zamówień powtarzalnych wynosi zwykle od 2 do 4 tygodni, w zależności od dostępności maszyny, objętości i wymagań dotyczących wykończenia. Liczby te zmieniają się w zależności od złożoności matrycy i księgi zamówień dostawcy, dlatego przed złożeniem zamówienia poproś o jasny harmonogram poszczególnych faz.
Jakie tolerancje może osiągnąć odlew ciśnieniowy aluminium?
Wymiary po odlaniu zazwyczaj mieszczą się w zakresie od /-0,10 do /-0,30 mm. Elementy obrabiane CNC osiągają zakres od -0,02 do /-0,05 mm, a powierzchnie uszczelniające można uzyskać z wykończeniem powierzchni Ra 0,8 mikrometra. Zaprojektuj rysunek tak, aby krytyczne wymiary opierały się na elementach obrobionych, a nie na powierzchniach odlewanych.
Z jakimi stopami zwykle współpracują dostawcy odlewów ciśnieniowych aluminium?
ADC12 i A380 to najpopularniejsze stopy ogólnego przeznaczenia ze względu na ich płynność, wytrzymałość i obrabialność. A356 stosuje się tam, gdzie wymagana jest ciągliwość i obróbka cieplna. Dostawcy powinni polecać stop na podstawie środowiska operacyjnego, a nie tylko dostępności.
Jaka wielkość zamówienia sprawia, że odlewanie ciśnieniowe aluminium jest ekonomiczne?
Odlewanie pod wysokim ciśnieniem staje się ekonomiczne przy produkcji około 5000 części rocznie i więcej, ponieważ koszty oprzyrządowania rozkładają się na wielkość. Odlewanie ciśnieniowe pod niskim ciśnieniem może pracować przy mniejszych ilościach od 1000 do 2000 części rocznie w przypadku elementów konstrukcyjnych. Poniżej tych objętości bardziej praktyczne mogą być procesy alternatywne, takie jak odlewanie grawitacyjne lub obróbka CNC z kęsów.
Czy powinienem wybrać dostawcę, który zajmuje się obróbką we własnym zakresie?
Tak, dla każdej części z obrobionymi otworami, powierzchniami uszczelniającymi lub krytycznymi wymiarami montażowymi. Własna obróbka daje dostawcy pełną odpowiedzialność za zgodność danych, eliminuje uszkodzenia transportowe i skraca czas dostawy. Dostawca może również zoptymalizować granicę między odlewem a obróbką, aby zmniejszyć całkowity koszt.
Moja część przecieka podczas prób ciśnieniowych. Czy inny dostawca mógłby to naprawić?
Często tak. Wyciek zwykle wynika z porowatości spowodowanej turbulentnym przepływem metalu, niewystarczającą wentylacją lub nieprawidłowym chłodzeniem matrycy. Dostawca doświadczony w odlewaniu pod niskim ciśnieniem lub pod ciśnieniem pod ciśnieniem może przeprojektować strategię napełniania, aby uzyskać gęsty odlew. Poproś o wyniki testu szczelności z pierwszej serii artykułu, a nie tylko po dostrojeniu produkcji.
Rzetelny dostawca odlewów ciśnieniowych aluminium to nie ten, który dysponuje największym parkiem maszynowym i najniższą wyceną. To ten, który rozumie, jak wykonana jest część, gdzie może zawieść i jak zapobiec tej awarii przed wycięciem matrycy.
Nasz zespół w Ningbo Beilun Youyuan Machinery Manufacturing rozwiązuje te pytania dotyczące komponentów samochodowych, motocyklowych, przemysłowych, rolniczych i nowych źródeł energii od 2010 roku. Jeśli masz rysunek i potrzebujesz drugiej opinii inżynierskiej, zanim zaangażujesz się w oprzyrządowanie, wyślij go do nas za pośrednictwem naszej strony kontaktowej . Otrzymasz rekomendację procesu, recenzję DFM i przejrzystą wycenę, która oddzieli koszty, które możesz kontrolować, od tych, których nie możesz.