 JĘZYK


Dom / Aktualności / Wiadomości branżowe / Przewodnik dla kupujących matryce do odlewów aluminiowych: stal narzędziowa, trwałość narzędzia, koszty i wady
Matryca do odlewania aluminium to najdroższa pojedyncza decyzja w projekcie odlewu ciśnieniowego. To narzędzie ze stali hartowanej kształtuje każdy odlew, ustala czas cyklu, kontroluje stopień defektów i określa, ile dodatkowej obróbki będzie wymagała dana część. Matryca to miejsce, w którym rodzą się tolerancje, gdzie zyskuje się lub traci porowatość gazu i gdzie tania oferta może stać się kosztowną rzeczywistością. Dla nabywców i inżynierów oceniających dostawców odlewów ciśnieniowych aluminium matryca zasługuje na więcej uwagi niż rozmiar prasy, cena stopu, a nawet waga części.
W tym przewodniku skupiamy się szczególnie na matrycy, a nie na ogólnym procesie. Znajdziesz tu gatunki stali stosowane do matryc aluminiowych, realistyczne wartości trwałości narzędzi, strukturę kosztów związaną z wyceną matrycy, defekty zaczynające się we wnęce oraz zasady projektowania, które pozwalają kontrolować budżety na narzędzia i produkcję. Celem jest ułatwienie porównania kolejnej wyceny narzędzi i znacznie utrudnienie jej błędnego odczytania.
Czym właściwie jest matryca do odlewania aluminium
Matryca to nie tylko forma z pustą wnęką. Jest to kompletny system narzędziowy składający się z kilku stalowych płyt, wymiennych wkładek, rdzeni ślizgowych, wypychaczy, studni przelewowych, zasuw i wewnętrznych kanałów chłodzących. Stała połowa matrycy jest zamontowana na nieruchomej płycie maszyny do odlewania ciśnieniowego z zimną komorą; ruchoma połowa jest zamontowana na płycie dociskowej, która otwiera i zamyka matrycę przy każdym strzale. Roztopione aluminium wchodzi do wnęki pod wysokim ciśnieniem, krzepnie w ciągu kilku sekund, a ruchoma połowa odsuwa się, dzięki czemu system wyrzutnika może wypchnąć odlew.
W przypadku części aluminiowych prawie cała produkcja wykorzystuje proces w komorze zimnej, ponieważ temperatura stopionego metalu, wynosząca około 620–700°C w zależności od stopu, jest zbyt wysoka dla maszyny z komorą gorącą. Dlatego matryca musi przetrwać zarówno wysokie ciśnienie wtrysku, jak i szok termiczny w każdym cyklu. Dlatego stal matrycowa, obróbka cieplna, konstrukcja chłodzenia i wykończenie powierzchni mają znacznie większe znaczenie w przypadku aluminium niż w przypadku narzędzi do wtryskiwania cynku lub tworzyw sztucznych.
Elementy matrycy można pogrupować według funkcji. Poniższa tabela stanowi praktyczną listę kontrolną dla kupujących, którzy chcą zrozumieć, za co faktycznie płacą w wycenie narzędzi.
| Komponent | Funkcja | Wymieniony/serwisowany |
|---|---|---|
| Płyty matrycowe | Przytrzymaj wkładki wnękowe i poprowadź ruchomą połowę | Po remoncie narzędzia lub uszkodzeniu wskutek wypadku |
| Wkładki zagłębieniowe | Obrobione maszynowo bloki stalowe tworzące powierzchnię odlewu | Gdy kontrola cieplna lub erozja przekracza granice ciągnienia |
| Zjeżdżalnie i podnośniki | Twórz boczne otwory, podcięcia i złożone kąty zwolnienia | Części eksploatacyjne sprawdzane podczas planowej konserwacji |
| Kołki wypychacza | Wypchnij zastygły odlew z ruchomej połówki | Rutynowo wymieniany po kilku tysiącach strzałów |
| Chodnik, brama, studnie przelewowe | Wprowadź roztopiony metal do wnęki i zatrzymaj zimny lub brudny materiał | Modyfikowane podczas pobierania próbek, jeśli pojawią się problemy z przepływem |
| Kanały chłodzące | Usuń ciepło z matrycy w kontrolowany sposób | Oczyszczone i przetestowane pod kątem przepływu podczas konserwacji narzędzi |
Jeśli nie znasz szerszej metody produkcji, pomocne będzie najpierw zrozumienie proces odlewania ciśnieniowego aluminium a następnie wróć do szczegółów oprzyrządowania. W praktyce matryca jest częścią procesu oddzielającą stabilny, powtarzalny cykl produkcyjny od takiego, który przy każdym audycie powoduje niespodzianki.
Matryca reguluje jakość odlewu w większym stopniu niż prasa
Wiele rozmów zakupowych koncentruje się na tonażu prasy, prędkości wtrysku i masie wtrysku. Te parametry mają znaczenie, ale są regulowane wokół matrycy. Matryca decyduje o tym, jak dobrze metal wypełnia wnękę, jak szybko się ochładza, gdzie ostatni materiał krzepnie i czy gaz ma szansę na ucieczkę. Nawet zupełnie nowa prasa o nacisku 900 ton nie jest w stanie wytworzyć solidnego odlewu ze źle zaprojektowanej matrycy.
Największy wpływ na jakość mają trzy czynniki kontrolowane przez matrycę:
- Wzór wypełnienia. Położenie przewężki i geometria prowadnicy kontrolują sposób, w jaki stopione aluminium przemieszcza się przez wnękę. Matryca, która wypełnia się równomiernie, wypycha powietrze przed metalem do studni przelewowych; matryca, która wypełnia się nierównomiernie, powoduje zimne zamknięcia, zawroty głowy i uwięziony gaz.
- Szybkość chłodzenia. Linie wodne wewnątrz matrycy określają, gdzie odlew krzepnie jako pierwszy. Kierunkowe krzepnięcie powinno wcisnąć ostatni ciekły metal do obszarów przelewowych lub pionów, a nie do wnętrza ściany części. Jeśli układ chłodzenia jest nieprawidłowy, porowatość skurczowa pojawia się w tym samym miejscu przy każdym ujęciu.
- Stan powierzchni matrycy. Dobrze wykończona, prawidłowo uwolniona wnęka pozwala uzyskać odlewy o stałej teksturze powierzchni i mniejszych problemach z przywieraniem. Gdy powierzchnia matrycy zaczyna ulegać nagrzewaniu lub erozji, jakość powierzchni odlewu pogarsza się, zanim wada stanie się widoczna podczas prostej kontroli wymiarów.
W środowisku produkcyjnym matryca kontroluje również powtarzalność. Stabilna matryca, działająca w udokumentowanym oknie procesowym, powinna zapewniać ten sam wymiar i to samo wykończenie powierzchni w tysiącach strzałów. Kiedy klient widzi różnicę wymiarową w dostarczonych częściach, pierwsze pytanie powinno zawsze dotyczyć stanu matrycy, a nie stopu aluminium. Aby uzyskać przydatne informacje na temat kategorii defektów i ich znaczenia w hali produkcyjnej, powszechnie stosowanym punktem wyjścia w przemyśle jest system klasyfikacji defektów NADCA.
Gatunki stali i oczekiwana trwałość narzędzi w przypadku matryc aluminiowych
Gatunek stali jest pierwszą rzeczą, którą należy sprawdzić porównując dwie oferty matryc dla tej samej części. Dwóch dostawców może podać podobną cenę matrycy, ale jeden może zastosować standardową stal hartowaną próżniowo H13, podczas gdy drugi używa droższego gatunku premium o lepszej odporności na zmęczenie cieplne. Cena matrycy jest podobna tylko do momentu pierwszego pojawienia się kontroli cieplnej.
| Gatunek stali | Typowa twardość matryc Al | Oczekiwana trwałość matrycy dla odlewów aluminiowych | Najlepiej nadaje się do |
|---|---|---|---|
| H13 | 46–52 HRC | 100 000–150 000 strzałów | Standard produkcyjny dla większości odlewów aluminiowych |
| H11 | 44–52 HRC | 80 000–120 000 strzałów | Złożone rdzenie, głębokie żebra, trudna geometria wyrzutu |
| Klasa premium H13 / ESR | 48–54 HRC | 150 000–200 000 strzałów | Części samochodowe o długiej żywotności i wysokiej integralności |
Odlewany stop zmienia również żywotność matrycy. Aluminium plasuje się pośrodku zakresu. Stopy cynku odlewane w niższych temperaturach powodują znacznie mniejsze zmęczenie cieplne; stopy magnezu i miedzi atakują powierzchnię matrycy bardziej agresywnie. Poniższa tabela przedstawia realistyczne porównanie.
| Rodzina stopów | Typowa temperatura topnienia | Typowe życie | Główną przyczyną zużycia matrycy |
|---|---|---|---|
| Stopy cynku | 380–450°C | 500 000 strzałów | Zużycie ścierne, niski szok termiczny |
| Stopy aluminium | 620–700°C | 100 000–200 000 strzałów | Zmęczenie cieplne i lutowanie |
| Stopy magnezu | 620–680°C | 80 000–120 000 strzałów | Większy atak chemiczny na stal |
| Stopy miedzi/mosiądzu | 900–1000°C | 20 000–50 000 strzałów | Poważne pękanie termiczne i erozja |
Powyższe liczby dotyczące żywotności matrycy zakładają rozsądną konserwację: kontrolowaną temperaturę matrycy, regularne czyszczenie, kontrolę pęknięć i okazjonalne operacje odprężania na mocno obciążonych narzędziach. Bez konserwacji nawet matryca ze stali najwyższej jakości szybko ulegnie uszkodzeniu. Nie traktuj trwałości matrycy jako stałej cechy stali; jest to wynik połączenia stali, konstrukcji narzędzi, kontroli procesu i konserwacji.
Co wpływa na cenę matrycy do odlewania aluminium
Wycena matrycy to nie tylko cena obróbki wnęki. Blok stalowy stanowi niewielką część całkowitego kosztu. Prawdziwe pieniądze przeznaczane są na inżynierię, produkcję elektrod, programowanie CNC, polerowanie, montaż i zdjęcia próbne. Jeśli dostawca podaje bardzo niską cenę matrycy, zamiast świętować transakcję, zapytaj, co jest wykluczone.
Uproszczony podział kosztów typowej matrycy do odlewania ciśnieniowego aluminium wygląda następująco:
- Symulacja projektowania i przepływu formy: 5–10% ceny oprzyrządowania. Warto chronić ten koszt, ponieważ pozwala uniknąć późniejszych kosztownych poprawek.
- Stal matrycowa i obróbka cieplna: 12–18%. Obejmuje hartowanie próżniowe, odpuszczanie i odprężanie.
- Obróbka CNC i EDM: 40–50%. To jest sedno pracy przy produkcji matryc.
- Dopasowanie, polerowanie i montaż: 15–20%. Obejmuje osiągnięcie określonego wykończenia powierzchni i reakcji systemu wyrzutowego.
- Zdjęcia próbne i próbki: 3–5%. Służy do sprawdzania wymiarów, jakości powierzchni i parametrów procesu przed dopuszczeniem do produkcji.
Największą strategiczną decyzją jest liczba ubytków. Matryca jednogniazdowa jest tańsza, prostsza i łatwiejsza do modyfikacji. Matryca wielogniazdowa wytwarza wiele części w jednym cyklu maszynowym i obniża koszt jednej części, ale zwielokrotnia ryzyko związane z oprzyrządowaniem. Jeśli jedno wgłębienie ma niewielkie przesunięcie wymiarowe, cały cykl produkcyjny musi zostać zatrzymany do czasu naprawy tego wgłębienia.
| Numer jamy | Względny koszt matrycy | Części na cykl | Najbardziej odpowiednia objętość |
|---|---|---|---|
| 1 wnęka | 1,0x | 1 | Prototypowanie, bardzo mała objętość, złożona geometria |
| 2 wgłębienia | 1,6–1,8x | 2 | Roczne wolumeny od kilkudziesięciu tysięcy wzwyż |
| 4 wnęki | 2,5–3,0x | 4 | Części samochodowe i urządzenia w dużych ilościach |
| 8 ubytków | 4,5–5,5x | 8 | Stabilne programy o bardzo dużym wolumenie z pewnymi prognozami |
Wielu doświadczonych nabywców zaczyna od narzędzia z jedną lub dwoma gniazdami, sprawdza proces, a następnie dodaje więcej gniazd lub buduje drugą matrycę. Takie podejście zmniejsza ryzyko finansowe wynikające z błędu projektowego, jednocześnie umożliwiając przyspieszenie produkcji na dużą skalę.
Wady odlewów związane z matrycą i sposoby ich zapobiegania
Większość wad odlewów nosi nazwy na podstawie tego, co inspektor widzi na gotowej części, ale wiele z nich ma swój początek wewnątrz matrycy. Zrozumienie związku od wady do matrycy pomaga kupującym zadawać właściwe pytania podczas pobierania próbek i dyskusji na temat PPAP. Poniższa tabela podsumowuje najczęstsze wady związane z matrycami i praktyczne środki zaradcze stosowane przez inżynierów zajmujących się odlewami ciśnieniowymi.
| Wada | Przyczyna związana z śmiercią | Zapobieganie |
|---|---|---|
| Porowatość gazowa | Słaba wentylacja, długie ścieżki przepływu, źle umiejscowione studnie przelewowe | Przeprojektuj bramy i otwory wentylacyjne, dodaj wspomaganie próżniowe |
| Zimno się zamyka | Zbyt niska temperatura matrycy, metal zamarza przed zapełnieniem gniazda | Zwiększ temperaturę matrycy, zrównoważ czas napełniania, dostosuj prędkość bramy |
| Lutowanie/sklejanie | Aluminium wiąże się chemicznie z niezabezpieczoną powierzchnią matrycy | Azotowanie lub powlekanie PVD powierzchni wnęki |
| Kontrola ciepła | Powtarzająca się rozszerzalność cieplna i kurczenie się powierzchni matrycy | Stosować stal H13 lub premium, kontrolowane chłodzenie, okresowe odprężanie |
| Błysk | Ugięcie matrycy, zużyta linia podziału, niewłaściwa siła mocowania | Napraw linię podziału, utrzymuj równoległość płyt, wyreguluj tonaż zacisku |
| Znaki wyrzutu | Niewystarczający ciąg, za mało kołków wypychających, duża siła wyrzutu | Zwiększ kąt pochylenia, dodaj kołki wypychające, wypoleruj powierzchnię wnęki |
Dobrze zaprojektowana matryca sama w sobie nie wyeliminuje wszystkich wad. Parametry procesu, takie jak temperatura topnienia, profil wtrysku, natryskiwanie i czas cyklu, muszą odpowiadać konstrukcji matrycy. Jeśli jednak matryca zostanie naprawiona, a defekt nadal będzie pojawiał się przy każdym ujęciu, prawdopodobnie naruszone zostanie okno procesu, a nie konstrukcja matrycy.
Zasady projektowania chroniące matrycę i dolny złom
Projektanci części czasami traktują matrycę tak, jakby mogła odtworzyć dowolny model CAD. Nie może. Matryca potrzebuje kątów pochylenia, jednolitych ścian, zaokrąglonych narożników i przestrzeni dla przepływu metalu. Jeśli część narusza te zasady, pojawiają się problemy z jakością w produkcji i rosną koszty konserwacji matrycy. Dobra wiadomość jest taka, że większość zasad jest prosta i wymierna.
| Funkcja projektowania | Zalecany zakres | Powód |
|---|---|---|
| Zewnętrzny kąt pochylenia | 1–2 stopnie | Umożliwia czysty wyrzut bez uszkodzenia powierzchni |
| Wewnętrzny kąt pochylenia | 2–3 stopnie | Pomaga w uwolnieniu rzutu z ruchomej połowy |
| Nominalna grubość ścianki | 2,5–6,0 mm | Równoważy wypełnienie, wytrzymałość i właściwości chłodzące |
| Jednolitość ścian | Zachowaj sekcje tak równe, jak to możliwe | Zapobiega porowatości skurczowej i zapadnięciom |
| Grubość podstawy żebra | 0,6–1,0x od sąsiedniej ściany | Usztywnia część bez tworzenia grubych przekrojów |
| Wewnętrzny promień narożnika | 1,0 mm lub większy, jeśli to możliwe | Zmniejsza koncentrację naprężeń i poprawia przepływ metalu |
To są punkty wyjścia, a nie prawa absolutne. Duże części, cienkościenne obudowy, wsporniki konstrukcyjne i szczelne korpusy zaworów będą odchylane w innym kierunku. Celem nie jest ślepe podążanie za tabelą; ma to na celu zmuszenie przeglądu projektu do zadania pytania, dlaczego dana ściana, żebro lub promień istnieje przed cięciem stali matrycowej.
Wybór stopu aluminium i jego wpływ na trwałość narzędzia i tolerancje
Stop aluminium decyduje nie tylko o właściwościach mechanicznych końcowej części. Wpływa również na to, jak agresywnie stopiony metal atakuje matrycę, jak dobrze wypełnia cienkie przekroje i jakiej tolerancji wymiarowej można się spodziewać. Kupujący, którzy zmienią stopy po zbudowaniu matrycy, mogą być zaskoczeni rezultatem.
| Stop | Kluczowe cechy | Typowe zastosowania |
|---|---|---|
| A380/ADC12 | Zrównoważona siła, wypełnienie i koszt | Ogólna konstrukcja, obudowy samochodowe, wsporniki silnika |
| A383 | Większa odporność na rozdzieranie na gorąco, dobre wypełnienie | Cienkie żebra, złożone części cienkościenne |
| A360 | Lepsza odporność na korozję, niższa zawartość miedzi | Części odsłonięte, środowisko morskie lub korozyjne |
| A413 | Doskonała płynność i szczelność ciśnieniowa | Korpusy zaworów, elementy szczelne pod ciśnieniem |
| B390 | Wysoka twardość, dobra odporność na zużycie, twardsza obróbka | Bloki silnika, tuleje cylindrów, powierzchnie narażone na zużycie |
Z punktu widzenia matrycy zawartość krzemu i miedzi w stopie wpływa na zachowanie lutowania i erozji. Stopy o większej zawartości krzemu, takie jak A383 lub B390, dobrze płyną, ale mogą powodować większe ścieranie powierzchni stali. Stopy o niższej zawartości żelaza mogą zwiększać ryzyko lutowania, dlatego też obróbka powierzchni, taka jak azotowanie, jest często określana razem z decyzją dotyczącą stopu. Właściwą kombinacją jest stop, powlekanie matrycowe, układ chłodzenia i ustawienia procesu, a nie pojedynczy element.
Odlewanie i obróbka: gdzie matryca staje się częścią gotową
Aluminiowa matryca odlewnicza wytwarza kształt zbliżony do netto, a nie gotowy element. Otwory nadal wymagają obróbki, powierzchnie uszczelniające wymagają płaskości, gwinty wymagają nacięcia, a wymiary krytyczne wymagają większej tolerancji, jaką może zapewnić proces CNC. Dlatego też możliwości obróbcze dostawcy odlewów ciśnieniowych są równie ważne jak sama matryca.
Dostawca, który w tej samej fabryce prowadzi odlewanie ciśnieniowe i obróbkę CNC, może kontrolować cały przepływ pracy: matryca tworzy odlew, maszyna CNC go wykańcza, a podczas końcowej kontroli ta sama część jest widoczna w tym samym budynku. Takie rozwiązanie skraca czas logistyki, pozwala uniknąć uszkodzeń podczas transportu i utrzymuje stabilne dane pomiarowe pomiędzy operacjami.
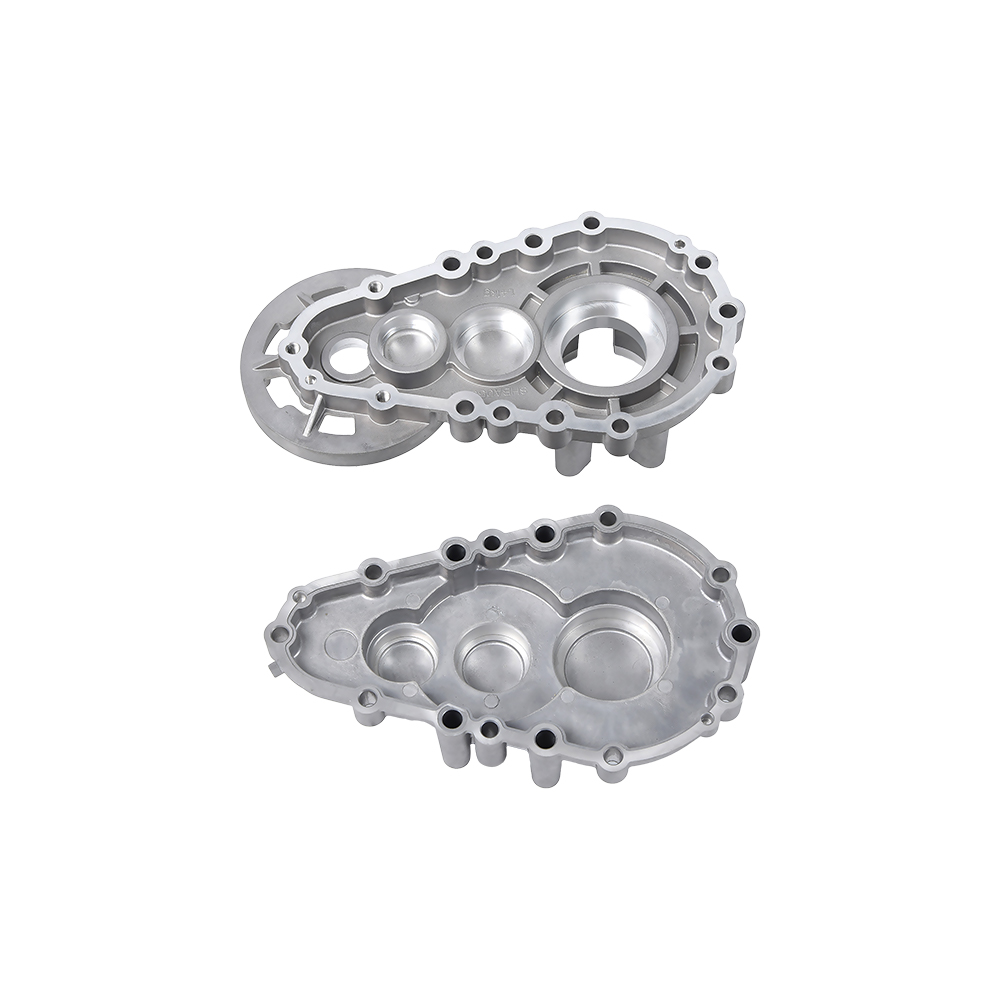
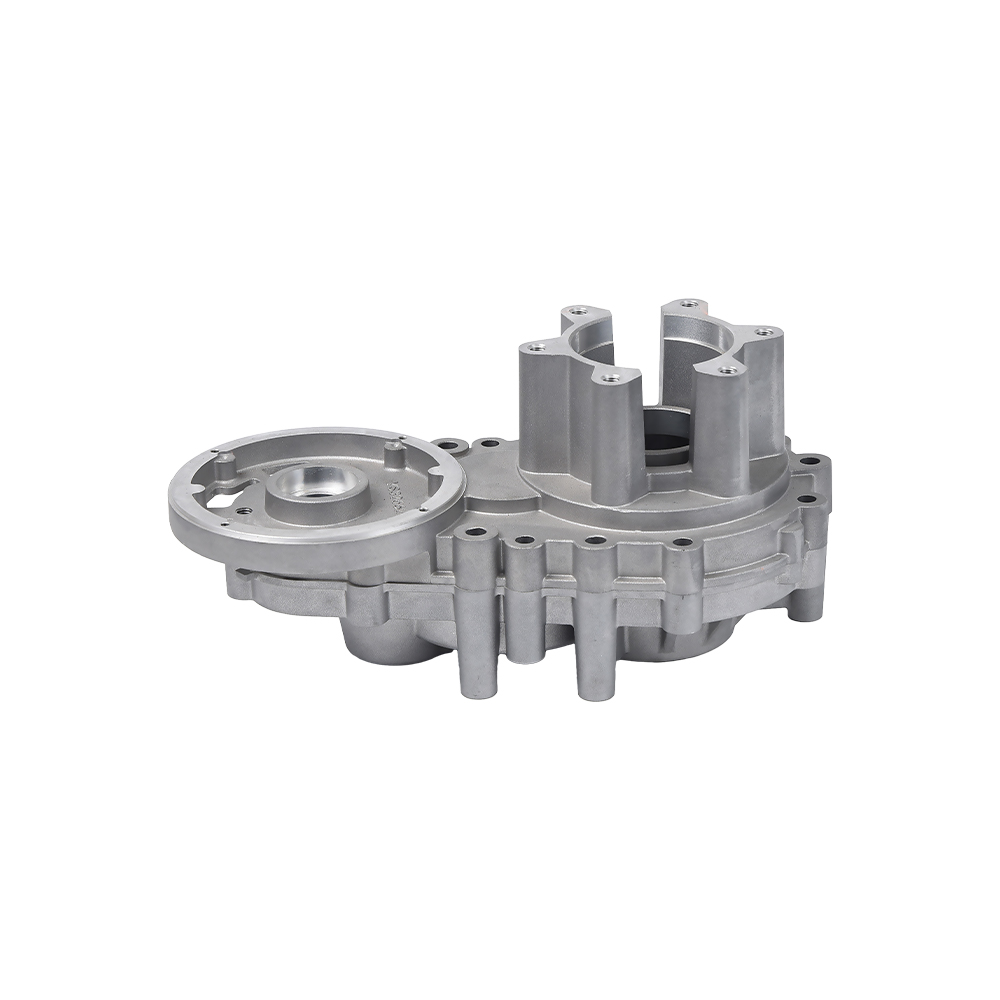
 Aluminiowa obudowa przekładni z odlewu ciśnieniowego do precyzyjnego montażu Ta obudowa skrzyni biegów pokazuje, jak odlew ciśnieniowy tworzy ogólną geometrię, podczas gdy późniejsza obróbka CNC pozwala uzyskać wąskie tolerancje wymagane do montażu przekładni i uszczelnienia olejowego, co czyni ją wyraźnym przykładem zintegrowanego procesu odlewania i obróbki. Zobacz produkt →
Typowym przykładem jest obudowa skrzyni biegów. Matryca tworzy ogólną geometrię, kieszenie łożyskowe i występy montażowe, ale powierzchnie uszczelniające i otwory łożysk zwykle wymagają obróbki po odlaniu. Bez obróbki obudowa nadal funkcjonuje jak surowy odlew, ale nie może spełniać tolerancji wymaganych do montażu przekładni i uszczelnienia olejowego.
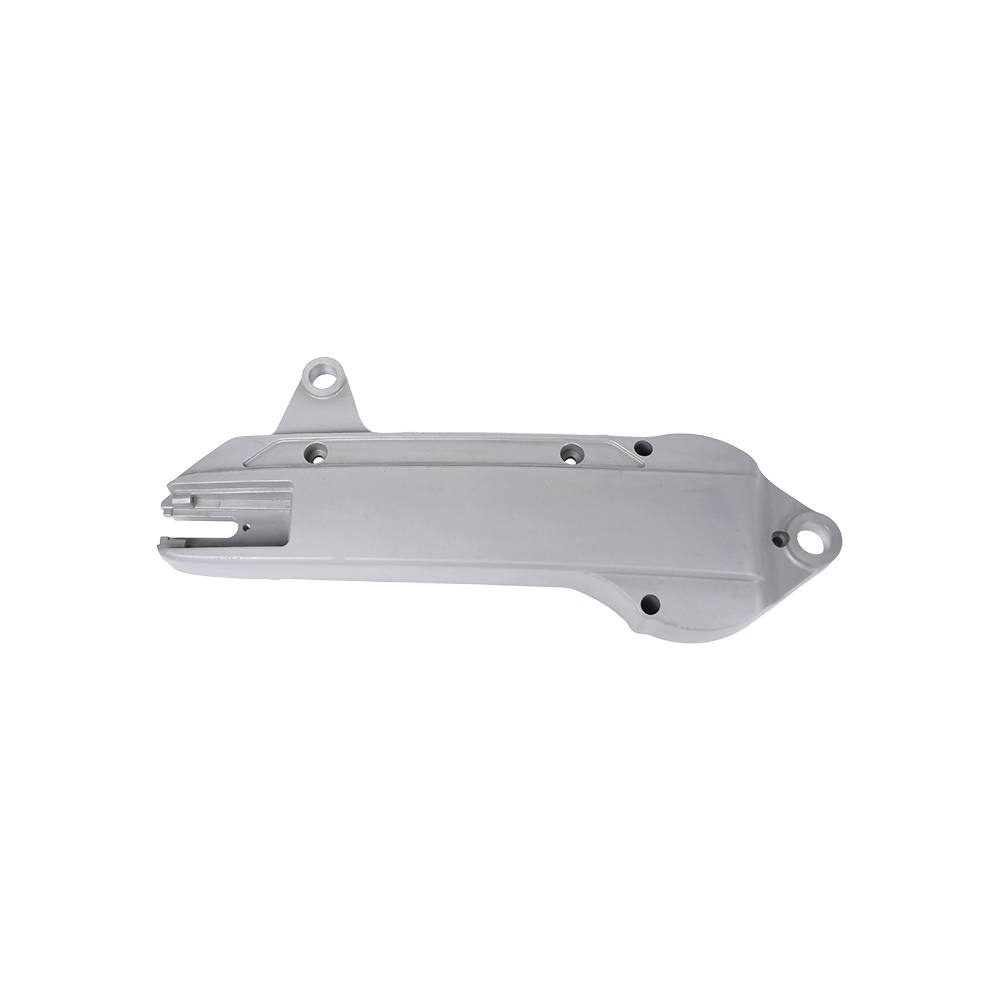
 Akcesoria do silników bezszczotkowych wymagające obróbki wtórnej Obudowy silników i osłony końcowe są wykonane z odlewu ciśnieniowego w przypadku cienkich ścianek i skomplikowanych szczegółów żeberek, ale wymagają precyzyjnej obróbki w celu uzyskania okrągłości otworu i powierzchni montażowych stojana, zgodnie z tą samą logiką, co w przypadku obudów skrzyni biegów. Zobacz produkt →
Elementy silnika elektrycznego kierują się tą samą logiką. Obudowy silników, osłony końcowe i akcesoria do silników bezszczotkowych wymagają precyzyjnej okrągłości otworów, dobrej zgodności termicznej i czystej powierzchni zespołu stojana. Matryca odlewnicza zapewnia cienkie ścianki i złożone szczegóły żeber; obróbka wtórna tworzy ostateczne cechy ustalające.
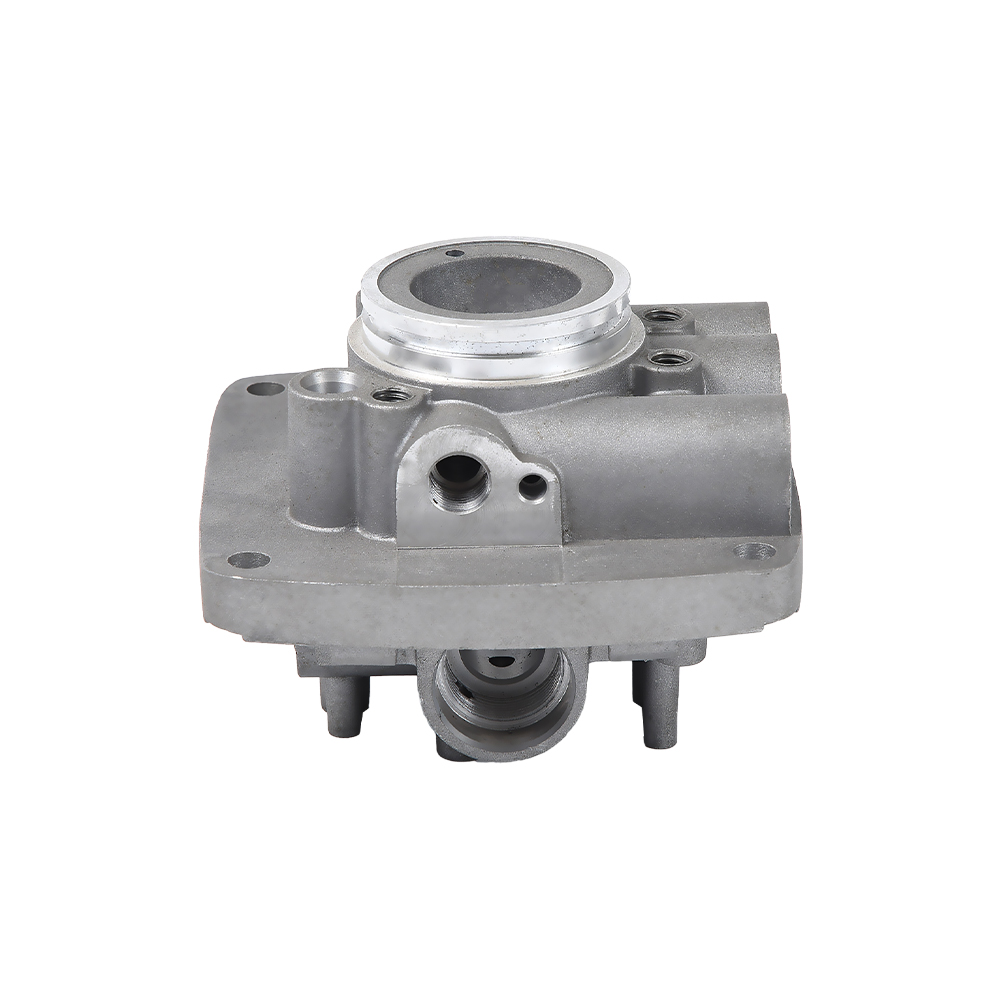
 Zawór hydrauliczny z odlewu ciśnieniowego z aluminium ze zintegrowaną obróbką Korpusy zaworów hydraulicznych korzystają z wewnętrznego odlewania ciśnieniowego i obróbki CNC, aby zapewnić szczelne ścianki oraz dokładne otwory zaworów, gwinty przyłączy i powierzchnie uszczelniające, umożliwiając jednocześnie szybsze przekazanie informacji zwrotnej o wymiarach do wnęki matrycy. Zobacz produkt →
Korpusy zaworów hydraulicznych korzystają ze zintegrowanego odlewania i obróbki mechanicznej z innego powodu. Matryca zapewnia szczelne ścianki i geometrię wewnętrznego przelotu, a obróbka CNC pozwala uzyskać ostateczne wymiary otworu zaworu, gwintu przyłącza i powierzchni uszczelniających. Dostawca, który może wykonać obie te czynności we własnym zakresie, ma krótszą pętlę komunikacyjną, gdy informacje zwrotne dotyczące wymiarów wskazują z powrotem na wnękę matrycy.
Z punktu widzenia kupującego praktycznym pytaniem nie jest to, czy dostawca posiada warsztat CNC. Prawie wszyscy tak. Ważniejsze pytanie brzmi, czy ten sam zespół jest właścicielem matrycy, parametrów odlewania i osprzętu obróbczego. Kiedy wszyscy trzej pracują w jednym zakładzie, problemy są rozwiązywane u ich źródła, zamiast przekazywać je tam i z powrotem pomiędzy podwykonawcami.
Pytania, które należy zadać dostawcy odlewów ciśnieniowych przed zatwierdzeniem oprzyrządowania
Oferty dotyczące oprzyrządowania są łatwiejsze do porównania, gdy obaj dostawcy odpowiadają na ten sam zestaw pytań technicznych. Użyj poniższej listy jako punktu wyjścia. Obejmuje informacje potrzebne do porównania jakości matrycy, a nie tylko ceny matrycy.
- Jakiego gatunku stali, obróbki cieplnej i powłoki powierzchniowej użyje matryca? Odpowiedź powinna być konkretna, np. hartowana próżniowo H13 i azotowana, a nie po prostu „stal”.
- Czy przed cięciem stali przeprowadzisz symulację przepływu formy? Raporty z symulacji pokazują oczekiwany wzór wypełnienia, pułapki powietrzne i zachowanie podczas krzepnięcia. Poproś o obejrzenie raportu.
- Ile gniazd jest wliczonych w podaną cenę matrycy? Ceny matrycy jednogniazdowej nie można porównywać z ceną matrycy dwugniazdowej bez dostosowania wydajności na część.
- Jaką tolerancję wymiarową zachowa odlew przed obróbką? To pokazuje, czy dostawca rozumie związek pomiędzy stanem matrycy a dryftem wymiarowym.
- Ile zdjęć próbnych jest wliczonych w cenę? Koszt i liczba próbek są częścią umowy o oprzyrządowanie.
- Jaka jest oczekiwana trwałość matrycy i jaki harmonogram konserwacji zalecacie? Żywotność matrycy wpływa na długoterminowy koszt na część, a nie na początkową cenę oprzyrządowania.
- Czy ta sama fabryka wykona obróbkę CNC po odlewie? Własne odlewanie i obróbka mechaniczna zmniejszają ryzyko przeniesienia i pozwalają zachować tolerancję w jednym miejscu.
- Jakie naprawy matryc są objęte gwarancją cenową i na ile strzałów? Dzięki temu tania matryca nie stanie się droga po pierwszym tysiącu części.
Odpowiedzi na te pytania mają większe znaczenie niż dopracowana oferta sprzedażowa. Dostawca, który udziela jasnych i uczciwych odpowiedzi technicznych na etapie oprzyrządowania, jest znacznie bardziej skłonny zachować się w ten sam sposób podczas produkcji masowej.
Często zadawane pytania dotyczące matryc do odlewania aluminium
Jaka jest różnica między matrycą a formą?
Forma to ogólne określenie pustej formy używanej do kształtowania materiału. Matryca to specyficzne narzędzie stosowane w odlewnictwie ciśnieniowym: działa pod bardzo wysokim ciśnieniem wtrysku, posiada ruchome części, takie jak prowadnice i wypychacze, i pracuje znacznie szybciej niż typowa forma piaskowa. W przypadku odlewania ciśnieniowego aluminium słowo matryca jest właściwym terminem.
Ile strzałów można uzyskać z aluminiowej matrycy odlewniczej?
W przypadku stali H13 i odpowiedniej konserwacji matryca produkcyjna do części aluminiowych zwykle wytrzymuje od 100 000 do 200 000 strzałów. Wyższej jakości stale ESR i zabezpieczona obróbka powierzchni mogą popchnąć ten wynik w kierunku górnej granicy. Złożoność geometrii matrycy i odlewany stop to dwie największe zmienne.
Który gatunek stali jest najlepszy na matrycę do odlewania ciśnieniowego aluminium?
H13 to standard branżowy do produkcji matryc aluminiowych. Zapewnia dobrą równowagę twardości, wytrzymałości i odporności na zmęczenie cieplne. H11 można wybrać do bardzo złożonych rdzeni, które wymagają większej wytrzymałości, natomiast gatunki premium H13 ESR są stosowane w projektach długoterminowych, gdzie wyższy koszt oprzyrządowania jest uzasadniony niższym kosztem jednostkowym.
Czy z jednej matrycy można wykonać kilka różnych części?
Nie z jedną stałą wnęką. Matryca tworzy jedną geometrię wnęki, chociaż wymienne wkładki mogą pozwolić na utworzenie rodziny podobnych części przy użyciu tej samej podstawy matrycy. Każda zmiana kształtu części wymaga zmiany geometrii wnęki, układu wlewu lub obu tych elementów. Nie należy oczekiwać, że pojedyncza matryca będzie obejmować zupełnie różne projekty części.
Czy matryca wielogniazdowa zmniejsza koszt jednostkowy?
Tak, ponieważ więcej części powstaje w tym samym cyklu maszynowym. Ale sama matryca kosztuje więcej, konfiguracja staje się bardziej złożona, a defekt w jednym wgłębieniu może zakłócić działanie całego narzędzia. Matryce wielogniazdowe są właściwym wyborem, gdy roczna wielkość produkcji jest duża, a konstrukcja części jest stabilna.
Dlaczego porowatość pojawia się nawet wtedy, gdy matryca jest nowa?
Porowatość w odlewach ciśnieniowych aluminium zwykle wynika z uwięzionego gazu lub skurczu podczas krzepnięcia. Matryca kontroluje to poprzez odpowietrzanie, rozmieszczenie przelewu, konstrukcję bramki i układ linii chłodzącej. Jeśli konstrukcja matrycy jest prawidłowa, ale porowatość nadal występuje, parametry procesu mogą znajdować się poza zalecanym oknem.
Czy aluminiowe odlewy ciśnieniowe zawsze wymagają obróbki po odlaniu?
Większość funkcjonalnych części tak. Matryca tworzy kształt zbliżony do netto, ale otwory, powierzchnie uszczelniające, gwinty i wąskie tolerancje wymagają obróbki CNC. Dostawca posiadający zarówno możliwości w zakresie odlewania ciśnieniowego, jak i obróbki skrawaniem, może zachować tolerancje pod jednym dachem i zmniejszyć szkody w transporcie i przeładunku.
Ile czasu zajmuje zbudowanie aluminiowej formy odlewniczej?
W przypadku matrycy o średniej złożoności typowy czas realizacji wynosi od sześciu do dwunastu tygodni, w zależności od głębokości wnęki, liczby szkiełek i tego, czy uwzględniona jest symulacja przepływu formy. Faza pobierania próbek i zatwierdzania wydłuża się o kilka tygodni. Jeśli dostawca obiecuje bardzo krótki czas dostawy, zapytaj, ile godzin obejmuje walidację projektu.
Co to jest kontrola ciepła i dlaczego jest taka istotna?
Kontrola cieplna to sieć drobnych pęknięć, które pojawiają się na powierzchni matrycy po wielokrotnych cyklach ogrzewania i chłodzenia. Przenosi ślady na odlew, zwiększa ryzyko lutowania i ostatecznie wymusza naprawę matrycy. Dobre chłodzenie matrycy i właściwa specyfikacja stali opóźniają rozpoczęcie kontroli cieplnej.
Matryca do odlewania aluminium nie jest towarem, który kupujesz raz i zapominasz. Jest to precyzyjne narzędzie, które określa jakość części, stabilność produkcji i długoterminowy koszt jednostkowy. Zanim porównasz cenę, porównaj gatunek stali, projekt chłodzenia, liczbę wnęk i plan konserwacji. Jeśli matryca zostanie odpowiednio zaprojektowana i zbudowana, proces odlewania ma szansę przebiegać sprawnie; gdy matryca zostanie osłabiona w celu zaoszczędzenia pieniędzy, każda kolejna partia za to płaci.
Jeśli oceniasz dostawcę projektu odlewu ciśnieniowego aluminium, uwzględnij specyfikację oprzyrządowania w procesie wyceny i skontaktuj się bezpośrednio z naszym zespołem aby omówić projekt matrycy pasujący zarówno do geometrii części, jak i wielkości produkcji.