 JĘZYK


Dom / Aktualności / Wiadomości branżowe / Przewodnik po materiałach do odlewów aluminiowych: stopy, właściwości i wybór odlewów ciśnieniowych
Rysunek ląduje na Twoim biurku, a w bloku materiału znajduje się tylko „materiał do odlewu aluminium”. To wyrażenie nie jest specyfikacją; jest to kategoria o bardzo różnych gałęziach. Odpowiedź dla większości kupujących jest następująca: w przypadku odlewania ciśnieniowego pod wysokim ciśnieniem ADC12 lub A380 rozwiążą większość zastosowań w obudowach, wspornikach i pokrywach. W przypadku części konstrukcyjnych, które po spawaniu muszą się zginać, pochłaniać uderzenia lub przenosić obciążenia, bezpieczniejszym punktem wyjścia jest A356. Powodem nie jest preferencja marki. Jest to sposób, w jaki każdy stop zachowuje się podczas szybkiego krzepnięcia, jaką plastyczność może zapewnić oraz koszt późniejszej obróbki mechanicznej i obróbki powierzchni. W tym przewodniku omówiono stopy, logikę wyboru i błędy pojawiające się przy wyborze materiału przed procesem.
Co to jest materiał do odlewania aluminium?
Czyste aluminium nie jest praktycznym materiałem odlewniczym. Ma niską płynność, szybko się utlenia, a jego wytrzymałość po odlaniu jest zbyt niska dla większości części konstrukcyjnych. Stopy odlewnicze są zatem zbudowane z aluminium i celowych dodatków, które zmieniają zachowanie stopu i końcowe właściwości mechaniczne.
Dominującym dodatkiem jest krzem. Stop aluminium zawierający 7–12% krzemu łatwo rozpływa się w cienkich sekcjach, mniej kurczy się podczas krzepnięcia i jest odporny na rozdzieranie na gorąco. Miedź zwiększa wytrzymałość odlewu i sprawia, że materiał jest czysto cięty podczas obróbki CNC. Magnez powoduje utwardzanie wydzieleniowe i poprawia odporność na korozję w połączeniu z odpowiednią obróbką cieplną. Zawartość żelaza w stopach do odlewania ciśnieniowego utrzymuje się w zakresie 0,8–1,2%, ponieważ zapobiega lutowaniu na powierzchni matrycy, chociaż wysoka zawartość żelaza tworzy kruche igły, które zmniejszają wydłużenie.
Warto też wiedzieć, że pod tym pojęciem kryją się zarówno stopy pierwotne, które zaczynają się od wlewków hutniczych, jak i stopy wtórne, które pochodzą z aluminium pochodzącego z recyklingu. ADC12, najpopularniejszy materiał odlewniczy w azjatyckich odlewniach ciśnieniowych, jest zazwyczaj stopem wtórnym. Jest to normalna praktyka; skład jest kontrolowany w opublikowanym zakresie, a zanieczyszczenia są kontrolowane zgodnie z JIS H5302, ASTM B85 lub limitami specyficznymi dla klienta.
Główne rodziny stopów odlewniczych aluminium
Każdy materiał odlewniczy z aluminium należy do jednej z czterech praktycznych rodzin. Kiedy już rozpoznasz, jakiej rodziny potrzebuje Twoja część, wybór stopu stanie się znacznie łatwiejszy.
Stopy Al-Si-Cu: ADC12, A380, A383
Są to konie pociągowe odlewania ciśnieniowego pod wysokim ciśnieniem. Krzem stanowi od 8% do 12%, a miedź od 1,5% do 3,5%. Miedź zwiększa wytrzymałość odlewu i poprawia obróbkę. A383 podbija krzem i nieznacznie obniża miedź, aby ograniczyć lutowanie matrycowe, co jest przydatne w przypadku matryc z długimi, cienkimi rdzeniami. Jeśli produkujesz duże ilości obudów, wsporników, pokryw lub korpusów pomp olejowych, ta rodzina jest domyślna.
Stopy Al-Si-Mg: A356, A357
Kiedy gotowa część musi się zgiąć, pochłonąć energię uderzenia lub zostać zespawana, A356 i A357 są zwykle lepsze niż ADC12. Zawierają około 7% krzemu i 0,3–0,7% magnezu. W stanie T6 ich granica plastyczności jest porównywalna z ADC12, natomiast wydłużenie jest znacznie większe. Stopy te dobrze wylewają się przy niższym ciśnieniu i są stosowane w odlewaniu niskociśnieniowym i grawitacyjnym kół, konstrukcyjnych części podwozia i elementów osi.
Stopy Al-Mg: A514, PL AC-AlMg5Si
Tam, gdzie liczy się odporność na korozję i jasna anodowana powierzchnia, wyróżniają się stopy Al-Mg. Poziom magnezu około 5% zapewnia doskonałą odporność na wodę morską i łagodne chemikalia. Jednak ich płynność jest mniejsza, a stop łatwiej się utlenia, dlatego są bardziej wymagające w odlewni. Używaj ich do sprzętu morskiego, sprzętu spożywczego i obudów dekoracyjnych.
Nadeutektyczne stopy Al-Si: A390
Podstawowe cząstki krzemu, zawierające ponad 15% krzemu, zapewniają wyjątkową odporność na zużycie i niski współczynnik rozszerzalności cieplnej. A390 jest powszechny w blokach silników i cylindrach sprężarek. Jest trudniejszy w obróbce i wymaga specjalnego oprzyrządowania; nie określaj tego, chyba że decydującym czynnikiem jest odporność na zużycie.
Porównanie typowych materiałów odlewniczych z aluminium
W poniższej tabeli wymieniono typowe materiały odlewnicze z aluminium stosowane do odlewania pod wysokim, niskim i grawitacyjnym. Wartości reprezentują oddzielnie odlane pręty testowe; Rzeczywiste właściwości odlewu produkcyjnego zależą od grubości ścianki, szybkości chłodzenia i obróbki cieplnej. Źródła: JIS H5302, ASTM B85 i typowe arkusze danych dostawców stopów.
| Stop | Si% | Cu% | Mg% | UTS MPa | Wydłużenie% | Typowy proces |
|---|---|---|---|---|---|---|
| ADC12 | 9,6–12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9,5–11,5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262T6 | 6–12 | LPDC / Grawitacja |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / Grawitacja |
Jak wybrać odpowiedni materiał do odlewu aluminium
Zacznij od stanu serwisowego, a następnie pracuj wstecz. Ta sekwencja pozwala uniknąć najczęstszego błędu: najpierw wybrać tani stop, a później odkryć, że nie przejdzie on próby zmęczeniowej ani ciśnieniowej.
- Najpierw zdecyduj o procesie odlewania. Cienkie ścianki, duża objętość i wąskie tolerancje wskazują na odlewanie pod wysokim ciśnieniem i stopy Al-Si-Cu. Duże lub konstrukcyjne części wskazują na odlewanie niskociśnieniowe lub grawitacyjne oraz stopy Al-Si-Mg.
- Zdefiniuj wymagania dotyczące wydłużenia i udarności. Jeśli potrzebne jest wydłużenie powyżej 5%, standardowe stopy HPDC, takie jak ADC12, będą miały problemy. Lepszym wyborem są gatunki A356-T6 lub plastyczne HPDC.
- Sprawdź szczelność ciśnieniową. Miski olejowe, korpusy zaworów i kolektory hydrauliczne wymagają materiałów bogatych w krzem i kontrolowanej zawartości gazu. W takich przypadkach popularne są A413 i niskociśnieniowe A356.
- Weź pod uwagę temperaturę roboczą. W przypadku części w pobliżu bloków silnika lub układów elektrycznych przewodność cieplna i wytrzymałość na pełzanie mogą być ważniejsze niż statyczna granica plastyczności.
- Spójrz na trasę wykończenia powierzchni. W przypadku anodowania duże znaczenie ma niska zawartość miedzi i cynku. ADC12 anoduje ciemniej i mniej równomiernie niż stopy Al-Mg.
- Oszacuj koszt obróbki. Stopy zawierające miedź dają krótkie wióry i dobrze trzymają tolerancje. Stopy nadeutetektyczne niszczą standardowe narzędzia i wymagają specjalnych wkładek.
Jako zasada:
- Prosta cienkościenna obudowa, duża objętość: ADC12 lub A380.
- Wspornik konstrukcyjny, który będzie spawany lub gięty: A356.
- Zbiornik ciśnieniowy lub obudowa olejoszczelna: A413 lub niskociśnieniowa A356.
- Powierzchnia ścieralna pod tłokiem lub cylindrem: A390.
Odlewanie pod wysokim ciśnieniem a materiały do odlewania pod niskim ciśnieniem
Ten sam materiał do odlewania aluminium rzadko jest optymalny zarówno w przypadku odlewania ciśnieniowego pod wysokim, jak i pod niskim ciśnieniem. HPDC wypełnia matrycę w ciągu milisekund pod wysokim ciśnieniem, co pozwala na odlewanie ścianek o grubości 1,5–3 mm, ale zatrzymuje również powietrze. Dlatego standardowe stopy HPDC, takie jak ADC12, zapewniają jedynie 1–4% wydłużenia, ponieważ wewnętrzna porowatość ogranicza plastyczność. Odlew niskociśnieniowy napełnia się wolniej, krzepnięcie następuje z rury pionowej, a odlew jest na tyle gęsty, że można go poddać obróbce cieplnej T6.
- HPDC pasuje do skomplikowanych kształtów, cienkich ścian i dużych wydajności produkcyjnych. Standardowym asortymentem materiałów są gatunki ADC12, A380 i ciągliwe wspomagane próżniowo.
- LPDC wytwarza gęstsze, spawalne i poddawane obróbce cieplnej części o wyższej ciągliwości. Typowymi punktami wyjścia są A356 i A357.
- Odlewanie grawitacyjne w formie trwałej znajduje się pomiędzy nimi i pasuje do prostych kształtów, które wymagają właściwości T6.
Niezbędne jest zrozumienie, w jaki sposób proces zmienia zachowanie materiału. Producent obsługujący obie metody, np. zakład wyposażony w linie HPDC i LPDC, może dopasować stop do części, zamiast wtłaczać ją na siłę w jednym procesie. Informacje na temat podstawowego procesu można znaleźć w tym przeglądzie technicznym odlew ciśnieniowy aluminium .
Zachowanie się materiału odlewniczego aluminium podczas obróbki skrawaniem i obróbki powierzchni
Odlewanie nie kończy się w odlewni. Większość odlewów poddawana jest obróbce CNC i obróbce powierzchni, a materiał decyduje o tym, jak łatwo jest to zrobić.
- Skrawalność: Stopy Al-Si-Cu dają krótkie łamane wióry i doskonałe wykończenie powierzchni w przypadku standardowych narzędzi z węglików spiekanych. Stopy o wysokiej ciągliwości wytwarzają długie, żylaste wióry i trudniej jest zachować tolerancję. Stopy nadeutektyczne szybko zużywają narzędzia i mogą wymagać wkładek z polikrystalicznego diamentu.
- Anodowanie: Aby uzyskać przejrzyste, jasne anodowane wykończenie, należy unikać dużej zawartości miedzi i cynku. Stopy Al-Mg dają najczystsze folie.
- Przewodność cieplna: W przypadku radiatorów LED i płyt chłodzących pojazdów elektrycznych przewodność cieplna jest kluczowym czynnikiem przy wyborze. Czyste aluminium ma blisko 230 W/m·K; ADC12 wynosi w przybliżeniu 96 W/m·K; A356-T6 wynosi około 151 W/m·K.
| Stop | Stan | Przewodność cieplna (W/m·K) |
|---|---|---|
| ADC12 | W stanie odlanym | 96 |
| A380 | W stanie odlanym | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Zastosowania branżowe i przykłady ze świata rzeczywistego
Ponieważ stop wpływa na wydajność, zastosowanie określa materiał. W naszej własnej produkcji ta sama zasada obowiązuje w każdym obsługiwanym przez nas sektorze, od części silników samochodowych po skrzynie biegów w rolnictwie.
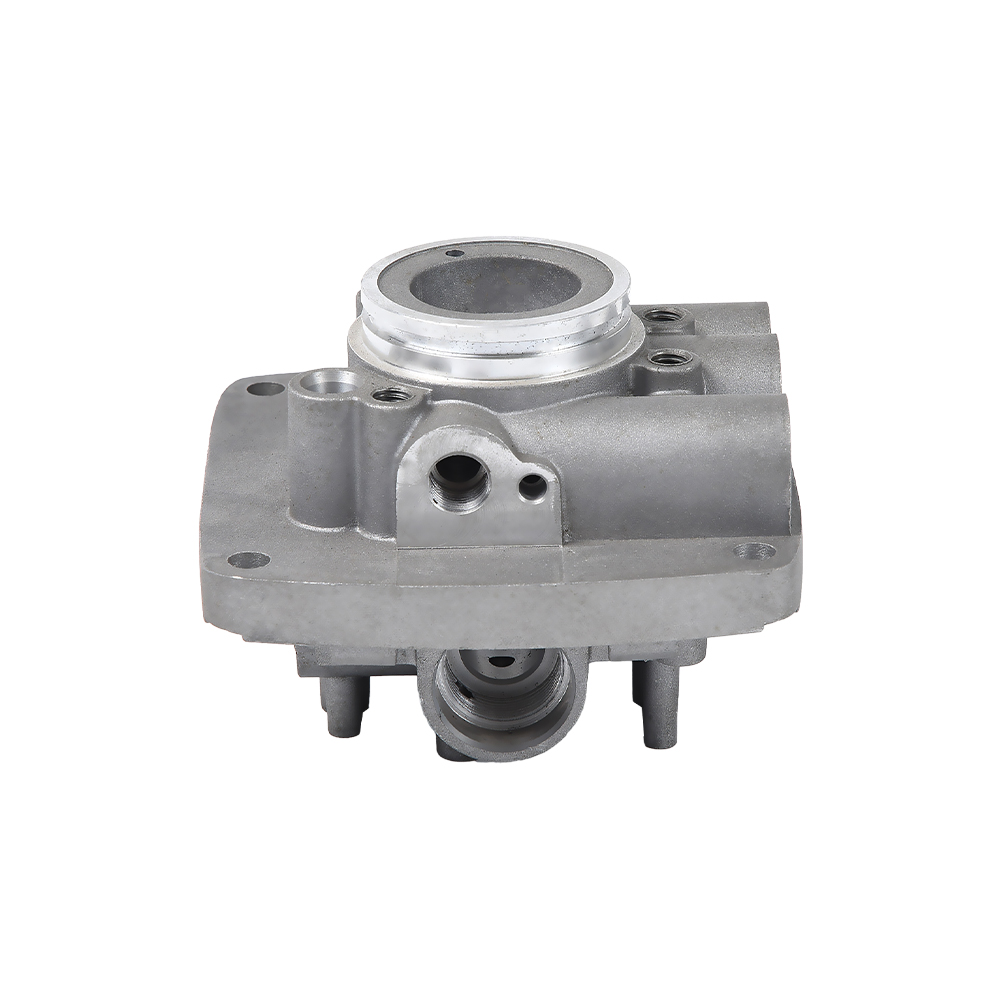
- Elementy silnika samochodowego: pokrywy głowic cylindrów, korpusy pomp olejowych, obudowy pomp wodnych, wsporniki łożysk. Większość jest wykonana z ADC12 lub A380 ze względu na koszt, obrabialność i szczelność ciśnieniową.
 Aluminiowe części cylindrów silnika samochodowego zapewniające wysoką wydajność Te części cylindrów silnika, wykonane z odlewu ciśnieniowego aluminium, zapewniają wytrzymałość i odprowadzanie ciepła w zastosowaniach motoryzacyjnych. Połącz je z omówioną powyżej zasadą doboru materiału, aby ocenić własny przypadek użycia. Zobacz produkt →
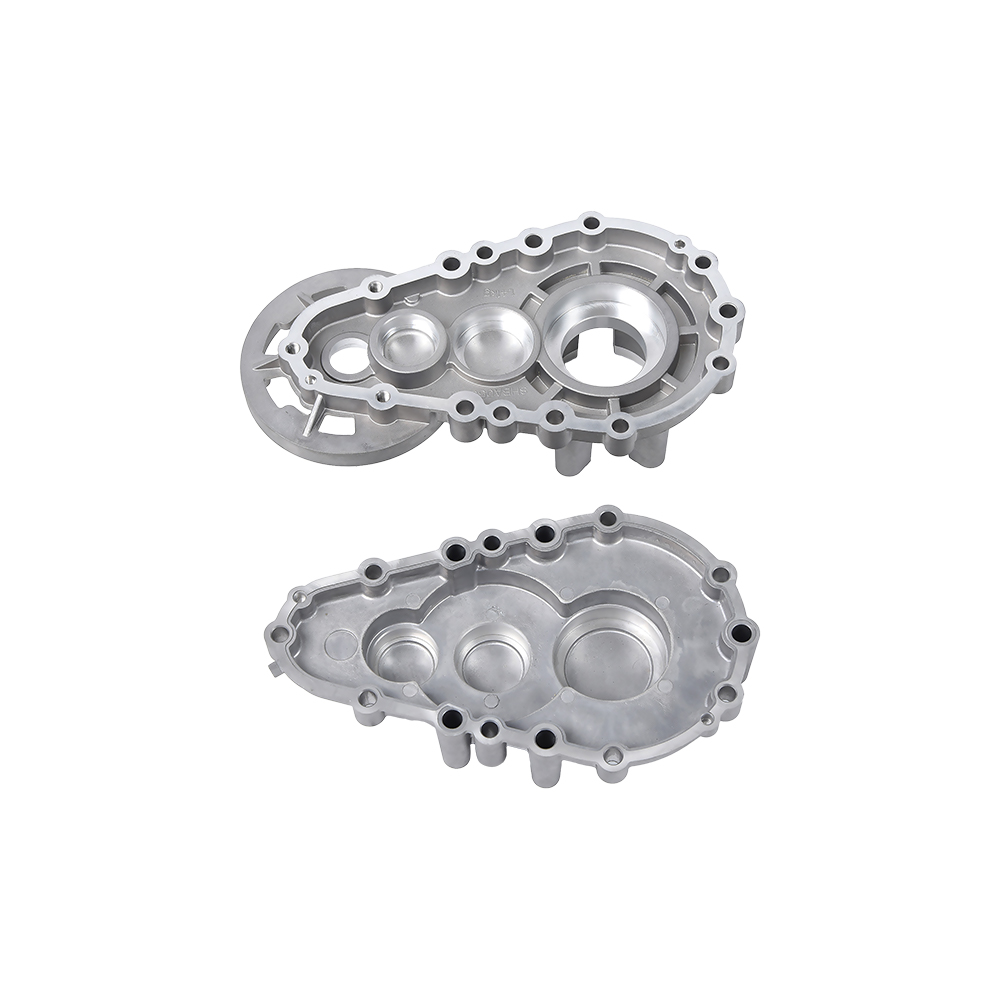
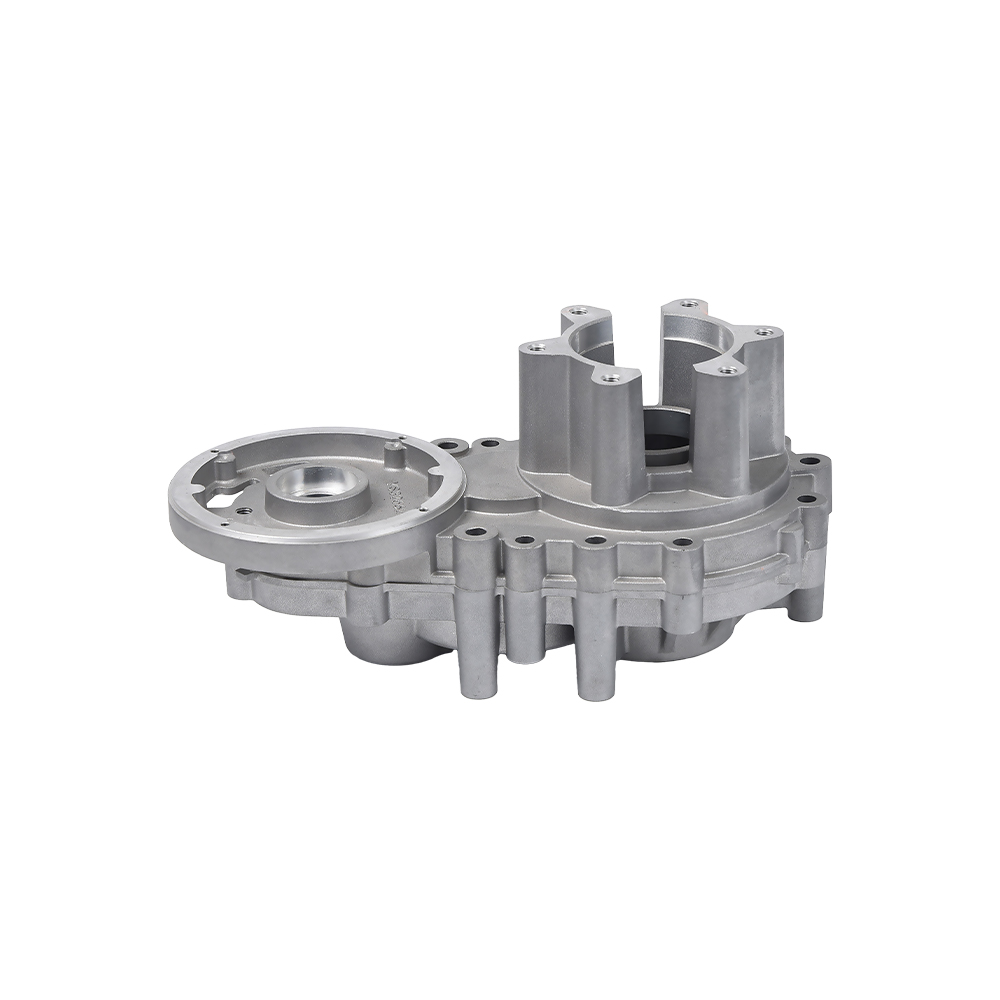
- Skrzynia biegów i obudowy skrzyni biegów: wymagają one sztywności, stabilności wymiarowej i szczelności olejowej. W zależności od przypadku obciążenia stosuje się ADC12 o kontrolowanej porowatości lub A356 w odlewie niskociśnieniowym.
 Obudowa skrzyni biegów z odlewu ciśnieniowego z aluminium zapewniająca trwałość W tej obudowie skrzyni biegów zastosowano odlew ciśnieniowy z aluminium, aby zmniejszyć wagę przy jednoczesnym zachowaniu integralności strukturalnej. Idealny dla osób porównujących trasy rzutów, jak podkreślono w poniższej nocie technicznej. Zobacz produkt →
- Zawory hydrauliczne i elementy pneumatyczne: szczelność ciśnieniowa i dobra obróbka to priorytety. Powszechnie stosowane są stopy Al-Si-Cu o wysokiej zawartości krzemu, natomiast do produkcji gęstszych korpusów zaworów stosuje się niskociśnieniowy A356.
 Zawór hydrauliczny z odlewu ciśnieniowego z aluminium zapewniający precyzję Precyzyjny zawór hydrauliczny wykonany z odlewu ciśnieniowego aluminium, zapewniający niezawodną kontrolę przepływu. Otaczające akapity podkreślają osiągi oparte na stopach, co czyni ten przykład odpowiednim do oceny. Zobacz produkt →
- Skrzynie korbowe i skrzynie biegów motocykli: cienkie ściany połączone z obciążeniami wibracyjnymi; Typowe są ADC12 lub A383.
- Skrzynie biegów rolnicze: przekładnie mikroglebowe i części rozsadzacza ryżu są narażone na uderzenia i brud; znaczenie ma plastyczność i odporność na korozję.
- Nowe substraty do rozpraszania ciepła w pojazdach energetycznych: kontrolowany poziom miedzi i żelaza pomaga w przewodnictwie i płaskości.
- Inteligentny dom i akcesoria medyczne: jakość powierzchni i powtarzalność wymiarów decydują o wyborze stopu.
Dla kupujących rozważających, czy ta trasa jest odpowiednia, zalety odlewania ciśnieniowego aluminium podsumowano w osobnej nocie technicznej.
Normy i odpowiedniki specyfikacji
Rysunek odlewniczy często określa jeden stop za pomocą numeru JIS, a drugi za pomocą oznaczenia ASTM lub EN AC. Możliwość stosowania odsyłaczy pozwala uniknąć kosztownych błędów w zamówieniach. Poniższa tabela zawiera bliskie funkcjonalne odpowiedniki popularnych gatunków.
| Nazwa zwyczajowa | JIS | ASTM | EN AC | Typowy proces |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 podobny | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356,0 (ASTM B26) | AC-42100 (AlSi7Mg0,3) | LPDC / Grawitacja |
| A357 | — | 357,0 (ASTM B26) | AC-42200 | LPDC / Grawitacja |
| A413 | Podobny przepływ w ADC12 | 413,0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Typowe wady odlewów związane z wyborem materiału
Wybór materiału określa, ile z tych defektów pojawi się w odlewie. Dlatego też przegląd materiału powinien nastąpić przed obcięciem narzędzia, a nie po otrzymaniu pierwszej próbki.
- Porowatość gazu: powodowane przez rozpuszczony wodór i uwięzione powietrze. Wyższe stopy krzemu zmniejszają porowatość skurczową, ale porowatość gazowa pozostaje; rozwiązaniem problemu jest wspomaganie podciśnienia lub mniejsza prędkość napełniania.
- Porowatość skurczowa: pojawia się w ostatnich sekcjach, aby się zestalić. Stopy zawierające miedź mają dłuższy zakres zamarzania, co sprawia, że skurcz jest trudniejszy do podawania. A356 z odpowiednim projektem zasilania jest bardziej wyrozumiały.
- Lutowanie matrycowe: odlew przykleja się do powierzchni matrycy. Żelazo powyżej 0,8% jest celowo utrzymywane w stopach do odlewania ciśnieniowego, aby zmniejszyć ten problem, chociaż nadmiar żelaza tworzy fazy kruche.
- Zamknięcie na zimno: słaby przepływ materiału i warstwy tlenków. Stopy o wysokiej zawartości krzemu zmniejszają ryzyko, ponieważ dłużej pozostają płynne; wyższa temperatura matrycy również pomaga.
- Wtrącenia tlenkowe: bardziej powszechne w stopach Al-Mg, gdzie magnez łatwo utlenia się w temperaturze topnienia. Niezbędne jest ostrożne obchodzenie się ze stopionym materiałem i filtracja.
Rozważania dotyczące kosztów i zamówień materiałów do odlewów aluminiowych
Cena stopu to tylko część rzeczywistych kosztów. Obróbka skrawaniem, złom, wydajność procesu i poprawki zwykle mają większe znaczenie w programie produkcyjnym.
- Cena stopu: ADC12 jest najtańszym powszechnym wyborem. A356 kosztuje więcej, a A390 lub specjalne ciągliwe gatunki HPDC kosztują znacznie więcej.
- Obróbka wtórna: stopy zawierające miedź obrabiają krótkie wióry, redukując czas cyklu i zużycie narzędzi. Stopy nadeutektyczne wymagają najwyższej jakości narzędzi.
- Kontrola złomu: zwroty z odlewów ciśnieniowych należy przetapiać w kontrolowanych proporcjach; zbyt dużo złomu pochodzącego z recyklingu zwiększa zawartość żelaza.
- Integracja dostawców: producent posiadający własne formy, odlewy ciśnieniowe i obróbkę CNC może szybciej rozwiązywać problemy związane z materiałami. Jeśli w tym samym zakładzie odbywa się odlewanie pod wysokim i niskim ciśnieniem, materiał można dopasować do części, zamiast wciskać ją w jeden proces.
- Konsystencja: w przypadku części o dużej objętości należy potwierdzić, że dostawca utrzymuje zakres składu i regularnie monitoruje właściwości mechaniczne.
Często zadawane pytania dotyczące materiału odlewniczego z aluminium
Jaki jest najpopularniejszy materiał do odlewania aluminium?
Najpopularniejszymi materiałami do odlewania pod wysokim ciśnieniem są ADC12 w systemie JIS oraz A380 w systemie ASTM. Obydwa należą do rodziny Al-Si-Cu i obejmują szeroką gamę obudów, wsporników i pokryw konstrukcyjnych.
Jaka jest różnica między ADC12 i A356?
ADC12 jest zoptymalizowany do odlewania pod wysokim ciśnieniem: wypełnia cienkie ścianki, jest odporny na lutowanie matrycowe i dobrze się obrabia, ale ma ograniczoną plastyczność. A356 to stop Al-Si-Mg, który można poddać obróbce cieplnej do T6, co zapewnia znacznie większe wydłużenie i lepszą spawalność.
Czy odlewy ciśnieniowe aluminium można poddać obróbce cieplnej?
Standardowe odlewy ciśnieniowe zawierają uwięziony gaz, więc obróbka cieplna T6 może powodować pęcherze i zniekształcenia powierzchni. Jeśli wymagana jest obróbka cieplna, wybierz odlew niskociśnieniowy z A356 lub użyj HPDC wspomaganego próżniowo z dedykowanym stopem plastycznym.
Który materiał do odlewania aluminium jest najlepszy do cienkich ścian?
Stopy zawierające krzem w pobliżu 12%, takie jak A413 lub ADC12, mają najlepszą płynność. Grubość ścianki poniżej 1,5 mm nadal wymaga dokładnej kontroli procesu, w tym temperatury matrycy, prędkości wtrysku i wentylacji.
Dlaczego miedź dodaje się do stopów odlewniczych aluminium?
Miedź zwiększa wytrzymałość odlewu i poprawia obrabialność, ale zmniejsza odporność na korozję. Stopy zawierające miedź nie powinny być wybierane do zastosowań w środowiskach morskich lub silnie chemicznych, chyba że są zabezpieczone powłoką.
Który stop zapewnia najlepszą anodowaną powierzchnię?
Stopy Al-Mg, takie jak A514, anodują się z jasnym, przezroczystym wykończeniem. ADC12 z wysoką zawartością miedzi anoduje ciemniej i ma mniejszą konsystencję. Jeśli anodowanie dekoracyjne jest częścią specyfikacji, sprawdź stop przed rozpoczęciem obróbki.
Właściwy materiał do odlewania aluminium nie jest tym, który ma największą liczbę w arkuszu danych. To taki, który pasuje do procesu i warunków usługi. Zacznij od grubości ścianki i wielkości produkcji, następnie ustal wymagania mechaniczne, a na koniec porównaj stopy z całkowitym kosztem. Jeśli masz rysunek i potrzebujesz bezpośredniej rekomendacji, najszybszą drogą jest omówienie go z producentem odlewów, który obsługuje linie zarówno wysokiego, jak i niskiego ciśnienia.