 JĘZYK


Dom / Aktualności / Wiadomości branżowe / Stopy aluminium do odlewania: praktyczny przewodnik po gatunkach, właściwościach i wyborze
Na Twoim biurku ląduje rysunek z blokiem materiału, na którym widnieje tylko napis „stop aluminium”. Ta pojedyncza linia może oznaczać A356 dla wspornika konstrukcyjnego, A380 dla odlewanej ciśnieniowo obudowy o dużej objętości lub B390 dla cylindra sprężarki, który musi przetrwać lata kontaktu ślizgowego. Wybierz zły gatunek, a pierwsze prototypy mogą wyglądać bez zarzutu – wtedy po obróbce pojawią się pęknięcia, podczas próby ciśnieniowej na powierzchni pojawią się nieszczelności w partii 2000 części, a anodowane wykończenia będą niejednolite i ciemne.
Oto bezpośrednia odpowiedź przed szczegółami. W przypadku odlewania pod wysokim ciśnieniem praktyczne wartości domyślne są następujące A380 i A383 , z ADC12 jako azjatyckim oznaczeniem podobnego stopu. W przypadku odlewania niskociśnieniowego, grawitacyjnego i piaskowego stiardowymi opcjami są A356 i 356 . Jeżeli w konstrukcji dominuje zużycie ślizgowe – tuleje cylindrowe, cylindry sprężarek, powierzchnie łożysk – B390 zasługuje na ocenę. Jeśli odporność na korozję i estetyczne wykończenie przewyższają surową wytrzymałość, 518 jest stopem do przetestowania. W pozostałej części tego artykułu wyjaśniono te wnioski za pomocą liczb, które można wykorzystać w rozmowie z dostawcą.
Jak działają oznaczenia odlewanych stopów aluminium
Odlewane stopy aluminium w Ameryce Północnej są zgodne z czterocyfrowym systemem Aluminium Association z kropką dziesiętną. Pierwsza cyfra określa główny pierwiastek stopowy i sama ta cyfra mówi większość tego, co musisz wiedzieć o zachowaniu stopu w formie i podczas użytkowania.
- 1xx.x — 99,0% lub więcej aluminium, stosowanego głównie w przewodnikach elektrycznych i sprzęcie chemicznym.
- 2xx.x — miedź jako pierwiastek główny. Ta rodzina zapewnia najwyższą wytrzymałość ze wszystkich odlewanych stopów aluminium po obróbce cieplnej, ale cierpi na tym odporność na korozję.
- 3xx.x — krzem z dodatkiem miedzi i/lub magnezu. Jest to rodzina koni roboczych zarówno do odlewania ciśnieniowego, jak i grawitacyjnego.
- 4xx.x — krzem jako główny element, zapewniający doskonałą płynność i szczelność ciśnieniową części o krytycznym znaczeniu dla nieszczelności.
- 5xx.x — magnez, zapewniający najlepszą odporność na korozję i najbardziej spójne anodowane wykończenie.
- 7xx.x — cynk, utwardzalny wydzieleniowo, o wysokiej wytrzymałości w stanie odlewu, ale rzadziej stosowany w odlewniach komercyjnych.
Co właściwie oznaczają cyfry, litery i miejsca po przecinku
Druga cyfra oznacza modyfikację stopu podstawowego; dwie ostatnie cyfry identyfikują konkretny stop w rodzinie. Przecinek również ma znaczenie: x.x to forma odlewu, x.xx to forma wlewka. Przedrostek litery, taki jak A w A356, oznacza bardziej rygorystyczne limity zanieczyszczeń niż stop bazowy bez liter. W praktyce specyfikacja taka jak A356-T6 to kompletna instrukcja: rodzina stopów 3xx.x, zmodyfikowany skład 356, większe zanieczyszczenia i obróbka cieplna T6.
Krótko wyjaśniono oznaczenia temperamentu
Temper zapisuje się po stopie, oddzielając je łącznikiem. T6 oznacza obróbkę cieplną przesycającą, po której następuje sztuczne starzenie — stan najczęściej określany, gdy odlew konstrukcyjny musi przenosić obciążenie. T5 oznacza, że część jest chłodzona z odlewu, a następnie sztucznie starzona, z pominięciem etapu rozpuszczania, który jest powszechnie stosowany w przypadku odlewów ciśnieniowych, aby uniknąć odkształceń i pęcherzy. F oznacza produkt w stanie gotowym, czyli w ten sposób dostarczana jest większość odlewów ciśnieniowych. Te różnice bezpośrednio wpływają na granicę plastyczności: A356-T6 osiąga mniej więcej Granica plastyczności 186 MPa , podczas gdy w pobliżu znajduje się odlany A356 125 MPa .
Najpopularniejsze stopy aluminium do odlewania
Według Instytutu Odlewów Metalowych najpopularniejszymi stopami do odlewania w formach piaskowych, odlewania grawitacyjnego i niskociśnieniowego są 356 i 357 , zawierający odpowiednio około 6% i 7% krzemu. Przegląd nauk o materiałach opublikowany w ScienceDirect potwierdza ten schemat, zauważając, że A319 (Al-6Si-3Cu-1Fe-1Zn) i A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) stanowią większość zastosowań przemysłowych w odlewaniu grawitacyjnym. W przypadku odlewania pod wysokim ciśnieniem wskazówki dotyczące wyboru stopu wskazują, że dominuje seria 3xx.x, a następnie 4xx.x, 5xx.x i 2xx.x.
| Stop | Si% | Cu% | Mg% | Fe maks.% | UTS (MPa) | Wydajność (MPa) | Wydłużenie% | Typowy proces |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Niskie ciśnienie / grawitacja / piasek |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Niskie ciśnienie / grawitacja / piasek |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Grawitacja / piasek |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (w stanie odlewu) | 160 (w stanie odlewu) | 3.5 | Odlewanie ciśnieniowe |
| A383/ADC12 | 9,5–11,5 | 2,0–3,0 | 0.10 | 1.3 | 310 (w stanie odlewu) | 150 (w stanie odlewu) | 3.5 | Odlewanie ciśnieniowe |
| B390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (w stanie odlewu) | 240 (w stanie odlewu) | 1 | Odlewanie ciśnieniowe |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (w stanie odlewu) | 190 (w stanie odlewu) | 4–7 | Odlewanie ciśnieniowe |
Powyższe wartości właściwości są zgodne z opublikowanymi danymi ASM International dla oddzielnie odlewanych prętów testowych. Traktuj je jako punkt wyjścia do oceny inżynierskiej, a nie jako gwarancję określonej geometrii części.
Jak proces odlewania ogranicza wybór stopu
Proces odlewania jest pierwszym filtrem w wyborze stopu. Każdy proces wypełnia formę w inny sposób, a stop musi tolerować warunki napełniania.
Odlewanie pod wysokim ciśnieniem: prędkość i cienkie ścianki
The proces odlewania ciśnieniowego aluminium wtryskuje stopiony metal do matrycy ze stali hartowanej pod ciśnieniem od 10 do 175 MPa. Czasy napełniania mierzone są w milisekundach, dlatego stop musi być wyjątkowo płynny w temperaturze odlewania. Dominującym wyborem są A380 i A383, ponieważ zawartość krzemu zapewnia płynność niezbędną w przypadku cienkich ścianek i skomplikowanych żeber. A356 można odlewać ciśnieniowo, ale jego niższa zawartość krzemu utrudnia czyste wypełnienie cienkich sekcji i zwiększa ryzyko lutowania matrycowego.
Odlewanie niskociśnieniowe: czyste wypełnienie i mniej porów
Odlewanie pod niskim ciśnieniem wypełnia formę z pieca znajdującego się poniżej, wypychając stop w górę przez rurę wznośną pod kontrolowanym ciśnieniem gazu. Przepływ jest stały i laminarny w porównaniu z wtryskiem pod wysokim ciśnieniem. Poziom porowatości jest zwykle niższy, a właściwości mechaniczne bardziej powtarzalne – dlatego koła, wahacze i wsporniki konstrukcyjne są wykonywane w ten sposób. A356 w T6 to standardowa kombinacja tych komponentów. Kiedy porowatość jest głównym powodem odrzucenia, warto to zweryfikować u dostawcy Odlewanie ciśnieniowe pod niskim ciśnieniem może zmniejszyć dziury gazowe wystarczający, aby spełnić Twoje standardy testu szczelności.
Odlewanie grawitacyjne i piaskowe: wszechstronność przy grubszych przekrojach
Odlewanie grawitacyjne w formie trwałej wykorzystuje prostą geometrię napełniania od dołu lub wlewania z pochyleniem, podczas gdy odlewanie w piasku zapewnia najszerszą swobodę kształtowania. Obydwa procesy lepiej wybaczają niższą płynność, dlatego najczęściej stosowane są A356, 356, 319 i 357. Ponieważ chłodzenie jest wolniejsze niż w przypadku odlewania ciśnieniowego, mikrostruktura jest grubsza, co kompensuje się poprzez określenie obróbki cieplnej, zamiast próbować zachować ścisłe właściwości odlewu.
Które właściwości stopu mają znaczenie w rzeczywistych komponentach
Oprócz wytrzymałości na rozciąganie stop odlewniczy musi przetrwać sam proces odlewania i działać w środowisku końcowym. Te sześć właściwości decyduje o większości wyborów w świecie rzeczywistym.
Odporność na pękanie na gorąco
Pęknięcia powstają podczas krzepnięcia, gdy stop ma szeroki zakres zamarzania i niewystarczające podawanie ciekłego metalu pomiędzy dendrytami. Stopy 2xx.x bogate w miedź są tutaj najgorszymi przestępcami. A356 twardnieje w wąskim zakresie, co zapewnia mu dużą odporność na pękanie na gorąco i wyjaśnia, dlaczego dominuje w konstrukcyjnych odlewach grawitacyjnych.
Tendencja do lutowania matrycowego
Roztopione aluminium może reagować z powierzchniami matrycy stalowej, spawając się z oprzyrządowaniem. Żelazo w stopie łagodzi to zjawisko, tworząc bogate w żelazo fazy międzymetaliczne, które zmniejszają zwilżanie. Dlatego stopy do odlewania ciśnieniowego zawierają żelazo do 1,3%, podczas gdy stopy odlewane grawitacyjnie, takie jak A356, utrzymują zawartość żelaza na poziomie 0,20%, ponieważ nie ma matrycy, do której można lutować. Jeśli weźmiesz stop odlewany grawitacyjnie i spróbujesz go odlać, spodziewaj się problemów z lutowaniem.
Szczelność ciśnieniowa
Korpusy zaworów hydraulicznych, obudowy pomp i obudowy przekładni spełniają wymagania testów szczelności. A413 z około 12% krzemu ma doskonałą szczelność ciśnieniową. Dobrze radzą sobie także A356 i A380. B390 zawierający 16–18% krzemu jest mniej niezawodny w przypadku odlewów szczelnych ciśnieniowo, ponieważ pierwotne cząstki krzemu zakłócają ciągłość osnowy i mogą tworzyć sieci mikroporowatości.
Odporność na korozję
518 jest najsilniejszym kandydatem do stosowania w większości środowisk zewnętrznych lub słonowodnych wśród stopów do odlewania ciśnieniowego, dzięki zawartości magnezu wynoszącej 7,5–8,5%. Stopy zawierające miedź, takie jak A380 i 319, korodują szybciej w zasolonym powietrzu. A356 znajduje się pośrodku i jest akceptowalny w przypadku większości maszyn i zastosowań pod maskami samochodów, jeśli zostanie zastosowane odpowiednie zabezpieczenie powierzchni.
Skrawalność
A380 i 319 dobrze obrabiają, wytwarzają krótkie, łamane wióry i zapewniają dobrą trwałość narzędzia przy dużych prędkościach skrawania. Wysoka zawartość magnezu wynosząca 518 powoduje powstawanie włókienkowatych wiórów, które mogą splątać się wokół narzędzia, dlatego konieczne są ostrzejsze płytki i geometria łamacza wiórów. Jeśli Twoja część będzie wymagała intensywnego wiercenia i gwintowania, uwzględnij to w decyzji dotyczącej stopu.
Przewodność cieplna
Części odprowadzające ciepło, takie jak radiatory i obudowy silników, zależą od szybkości rozprzestrzeniania się ciepła przez metal. A356 w T6 sięga mniej więcej 151 W/(m·K) , podczas gdy A380 mierzy ok 96 W/(m·K) . Jeśli część odprowadza ciepło z silnika elektrycznego lub elektroniki mocy, różnica wynosząca około 55 W/(m·K) znacząco zmienia temperaturę złącza.
Wybór stopu w oparciu o aplikację
Wybór stopu jest zwykle skrzyżowaniem wymagań konstrukcyjnych i ekonomiki procesu odlewania. Poniższa tabela przedstawia wspólne komponenty z gatunkami, które faktycznie oferują dla nich sklepy odlewnicze.
| Zastosowanie | Zalecane oceny | Co kieruje decyzją |
|---|---|---|
| Części cylindrów silnika | A380, A383, B390 | Objętość, szczelność ciśnieniowa, odporność na zużycie |
| Skrzynie biegów i obudowy skrzyń biegów | A380, A383 | Sztywność, szczelność, dokładność wymiarowa |
| Pompy olejowe i pompy wodne | A356, A380 | Szczelność ciśnieniowa, machinability, thermal fatigue |
| Zawory i bloki hydrauliczne | A356, A380 | Szczelność, wytrzymałość, obrobione powierzchnie uszczelniające |
| Obudowy silników i pokrywy końcowe | A380, ADC12 | Wypełnienie cienkościenne, dokładność wymiarowa, wytrzymałość |
| Skrzynie biegów rolnicze | A356, 319 | Wytrzymałość, odporność na zmęczenie przy odlewaniu grawitacyjnym/piaskowym |
| Radiatory do pojazdów zasilanych nową energią | A383, A356 | Przewodność cieplna, flatness, thin-wall detail |
| Obudowy inteligentnego domu i medycyny | A383, ADC12 | Złożona geometria, powierzchnia kosmetyczna, cienkie ścianki |
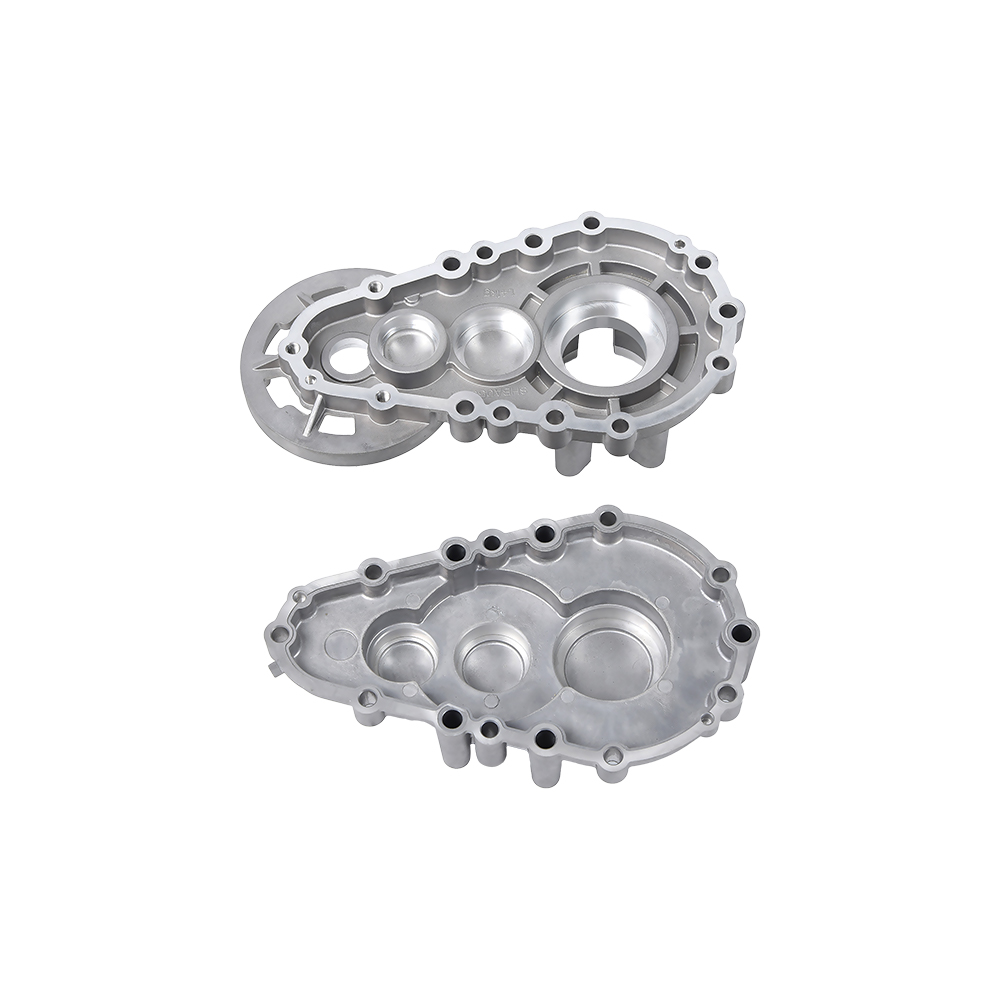
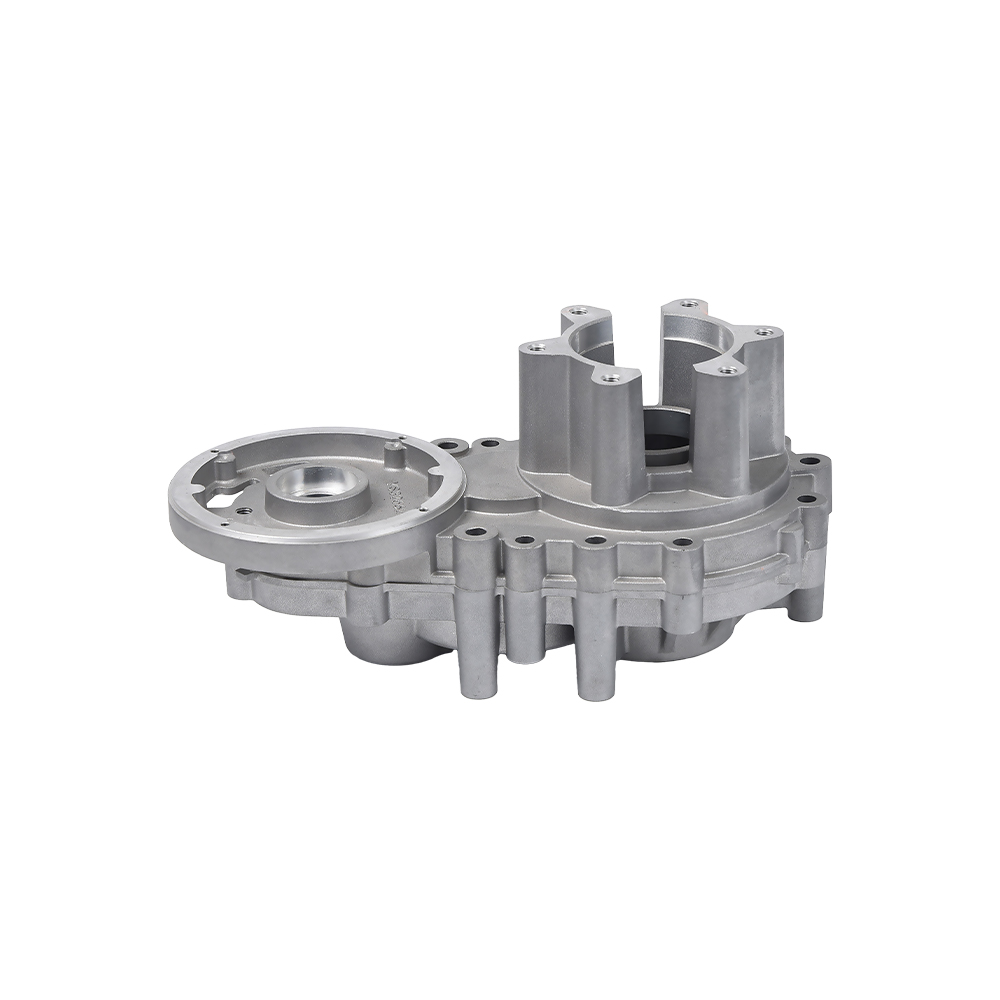
Do zastosowań w układach napędowych i konstrukcjach dostawcy zwykle produkują obudowy skrzyni biegów z odlewanego ciśnieniowo aluminium w A380 lub A383, ponieważ stopy te zapewniają sztywność i szczelność ciśnieniową niezbędną w pracy przekładni. Gdy obudowa skrzyni biegów również musi wytrzymać zmęczenie wibracjami, warto rozważyć zastosowanie stali A356 o stanie T6, nawet jeśli czas cyklu jest dłuższy.
 Obudowa skrzyni biegów z odlewu ciśnieniowego z aluminium - Ningbo Beilun Youyuan Machinery Manufactur Odlewana ciśnieniowo aluminiowa obudowa skrzyni biegów stanowi szczyt doskonałości inżynieryjnej, płynnie łącząc trwałość, precyzję i trwałość. Zobacz produkt →
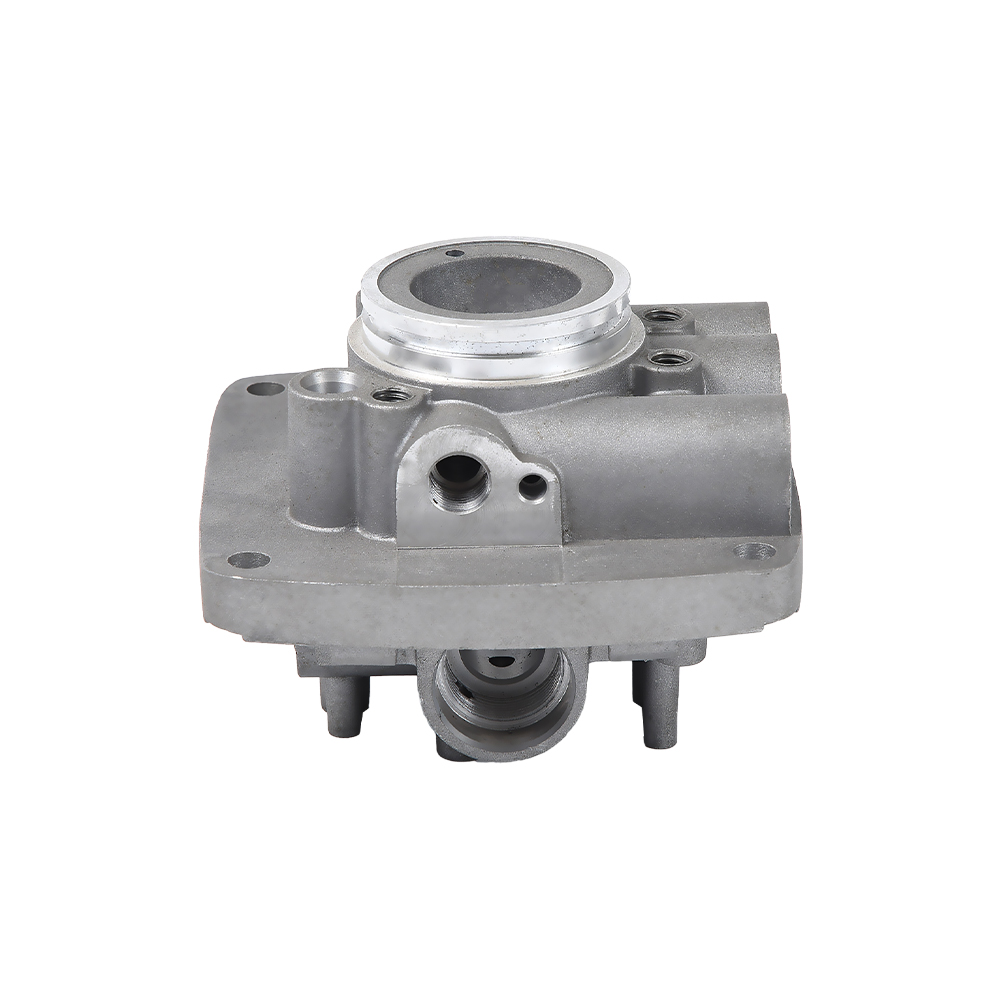
W kategorii silników samochodowych, aluminiowe części cylindrów silników samochodowych są zwykle określone w A356-T6, gdy liczy się integralność strukturalna i wydajność chłodzenia, lub A380, gdy wielkość produkcji wymaga najniższego możliwego kosztu jednostkowego. B390 wybiera się, gdy powierzchnia cylindra wymaga dużej odporności na zużycie ślizgowe bez oddzielnej tulei.
 Producenci niestandardowych aluminiowych części cylindrów silnika samochodowego. Dostawcy OEM - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd to chińscy producenci OEM/ODM aluminiowych części cylindrów silników samochodowych i aluminiowi producenci samochodów... Zobacz produkt →
W przypadku komponentów napędzanych cieczą, zawór hydrauliczny z odlewanego ciśnieniowo aluminium Korpusy są zazwyczaj odlewane z A380, ponieważ pozwala to na czystą obróbkę płaskich powierzchni uszczelniających i utrzymuje ciśnienie bez makroporowatości. W przypadku umiarkowanych serii o większym zapotrzebowaniu na zmęczenie, A356 w T6 pozostaje punktem odniesienia.
 Producenci niestandardowych zaworów hydraulicznych z odlewu ciśnieniowego z aluminium. Dostawcy OEM — Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd jest chińskim producentem OEM/ODM aluminiowych zaworów hydraulicznych do odlewania ciśnieniowego i aluminiowymi... Zobacz produkt →
Względy projektowe wpływające na wybór stopu
Stop to tylko połowa decyzji. Geometria części, oczekiwania dotyczące tolerancji i obróbka powierzchni na późniejszym etapie mają wpływ na to, jaki gatunek będzie realistyczny do wyprodukowania po podanej cenie.
Grubość ścianki
- Odlewanie ciśnieniowe — minimalna grubość ścianek 0,8–1,5 mm w przypadku małych elementów; 2–3 mm to praktyczna podłoga dla średnich obudów z przetłoczeniami i występami.
- Odlewanie niskociśnieniowe — minimalna grubość ścianek 2,5–4 mm w zależności od zakresu zamarzania stopu.
- Odlewanie grawitacyjne i piaskowe — minimalna grubość ścianek 3–5 mm, aby uniknąć nieprawidłowych przebiegów i wad skurczowych.
Tolerancje wymiarowe
- Odlewanie ciśnieniowe wytrzymuje około ±0,1 mm przy małych wymiarach i ±0,3–0,5 mm na 100 mm. Dlatego większość precyzyjnych obudów i wsporników jest odlewanych ciśnieniowo.
- Odlewanie niskociśnieniowe i grawitacyjne zazwyczaj przebiegają ± 0,5 mm na 100 mm. Części konstrukcyjne A356-T6 są obrabiane po obróbce cieplnej, jeśli wymagana jest większa dokładność.
- Odlewanie piasku daje ±0,8 mm lub więcej, a obróbka jest prawie zawsze konieczna na powierzchniach funkcjonalnych.
Kąt pochylenia
Aby móc czysto wyodrębnić część, odlewanie ciśnieniowe wymaga co najmniej 1–2 stopni ciągu na ścianach zewnętrznych i 1,5–2,5 stopnia na rdzeniach wewnętrznych. Narzędzia niskociśnieniowe i grawitacyjne również wymagają ciągu, ale nieco mniejszego, ponieważ siły napełniania i wyrzucania są mniejsze. Jeśli Twój projekt pozwala na zerowy przeciąg ze względu na wymagania montażowe, spodziewaj się rozmowy na temat naddatków na obróbkę lub działań przesuwających, które zwiększają koszty.
Obróbka cieplna i odkształcenie
Obróbka cieplna T6 znacznie zwiększa granicę plastyczności, ale prowadzi również do odkształcenia na etapie hartowania. W przypadku odlewów cienkościennych po T6 często wymagana jest operacja prostowania. Odlewane ciśnieniowo stopy aluminium są zwykle stosowane w stanie F, ponieważ zawartość gazu uwięziona w wyniku wtryskiwania pod wysokim ciśnieniem może powodować powstawanie pęcherzy na powierzchni podczas obróbki cieplnej w przesycaniu. Potwierdź, czy Twoja część naprawdę potrzebuje T6; modernizacja z F do T6 może zwiększyć zarówno koszt procesu, jak i wskaźnik złomowania.
Zgodność z obróbką powierzchni
Malowanie proszkowe i malowanie każdego stopu opisanego w tym artykule. Anodowanie jest wyjątkiem. Poziom krzemu powyżej około 7% powoduje powstanie ciemniejszej, niejednolitej powłoki anodowej, a powłoki odlewane ciśnieniowo często zawierają warstwę o drobnej porowatości, która po anodowaniu wygląda źle. Jeśli potrzebujesz dekoracyjnego anodowanego wykończenia, wybierz stop o niskiej zawartości krzemu, taki jak 518, lub zaplanuj obróbkę powierzchni odlewu przed anodowaniem. Przykładowe referencje dotyczące czystego wykończenia produkcji pokazują, jak to zrobić zastosowań związanych z odlewaniem ciśnieniowym aluminium w coraz większym stopniu polegają na etapach przygotowania powierzchni, aby spełnić standardy kosmetyczne.
Często zadawane pytania dotyczące stopów aluminium do odlewania
Jaki gatunek aluminium jest najlepszy do odlewania?
Nie ma jednej najlepszej oceny. Stosuj A356 lub 356 do odlewania niskociśnieniowego, grawitacyjnego i piaskowego, gdy liczy się wytrzymałość i plastyczność. Użyj A380 lub A383 do odlewania pod wysokim ciśnieniem, gdy wielkość produkcji, cienkie ścianki i efektywność kosztowa dominują w decyzji. Najlepszy gatunek to ten, który w pierwszej kolejności odpowiada Twojemu procesowi, a następnie przypadekowi obciążenia i wymaganiom dotyczącym powierzchni.
Czy ADC12 to to samo co A383?
Są blisko, ale nie identyczne. ADC12 to japońskie oznaczenie JIS stopu do odlewania ciśnieniowego zawierającego około 9,5–11,5% krzemu i 1,5–3,5% miedzi. A383 to oznaczenie Stowarzyszenia Aluminium dla podobnego stopu z rygorystycznymi limitami zawartości żelaza i manganu. W praktyce wiele azjatyckich odlewni ciśnieniowych używa nomenklatury ADC12 nawet podczas eksportowania części narysowanych do A383, dlatego należy potwierdzić dokładny skład chemiczny na certyfikacie materiału, zamiast zakładać, że są one wymienne.
Czy odlewane ciśnieniowo części aluminiowe można anodować?
Tak, ale wynik zależy od zawartości krzemu. A380 i A383 anodują na ciemne, niejednolite wykończenie, które nie odpowiada specyfikacjom architektonicznym. Stopy odlewnicze o niskiej zawartości krzemu, takie jak 518, dają znacznie lepszą powłokę anodową. Aby uzyskać spójny wygląd, należy obrobić lub przeszlifować powierzchnię przed anodowaniem i przetestować próbki przedprodukcyjne z rzeczywistej matrycy przed przyjęciem specyfikacji wykończenia.
Co oznacza T6 w A356-T6?
T6 to oznaczenie stanu dla obróbki cieplnej w przesyceniu, hartowania i sztucznego starzenia. W przypadku A356 zwiększa to granicę plastyczności z około 125 MPa w stanie po odlaniu do około 186 MPa, przy zachowaniu wydłużenia na poziomie 5–10%. Jest to domyślny stan odlewów konstrukcyjnych, które będą narażone na znaczne obciążenia mechaniczne.
Który stop odlewniczy aluminium ma najlepszą szczelność ciśnieniową?
A413 zawierający około 12% krzemu jest powszechnie wymieniany jako najbardziej odporny na ciśnienie stop do odlewania ciśnieniowego. A356 sprawdza się również dobrze w przypadku odlewów grawitacyjnych i niskociśnieniowych, które muszą zawierać olej lub płyn hydrauliczny. Unikaj stopów miedzi 2xx.x w zastosowaniach szczelnych i projektuj część o jednakowej grubości ścianki, aby zapobiec porowatości skurczowej niezależnie od stopu.
Dlaczego B390 stosuje się w sprężarkach i cylindrach silnika?
B390 zawiera 16–18% krzemu i 4–5% miedzi. Wysoka zawartość krzemu tworzy twarde pierwotne cząstki krzemu, które zapewniają wyjątkową odporność na zużycie ślizgowe, co jest niezbędne w średnicach cylindrów i cylindrach sprężarek. Kompromisami są niższa ciągliwość, trudniejsza obróbka i gorsza szczelność, dlatego wybiera się go tylko wtedy, gdy dominującym rodzajem awarii jest zużycie.
Praktyczne zalecenie na zakończenie
Połóż decyzję dotyczącą stopu na stole przed wycięciem matrycy. Zapytaj swojego dostawcę odlewów, jakie stopy regularnie stosuje w swoich urządzeniach — odlewnia, która codziennie produkuje części do A380, wyceni je z krótkimi czasami cykli i przewidywalnymi wskaźnikami złomu, podczas gdy pierwsza część odlewana ciśnieniowo A356 wiąże się z ryzykiem rozwoju, za które ostatecznie płaci kupujący. Z drugiej strony, jeśli Twoja część zostanie certyfikowana pod kątem zmęczenia lub szczelności, przejście ze stopu preferowanego przez dostawcę na stop lepiej dopasowany do danego zastosowania może ograniczyć awarie w terenie na tyle, aby uzasadnić wyższą cenę jednostkową. Zweryfikuj skład chemiczny na podstawie certyfikowanego raportu z testu materiału, przeprowadź obróbkę partii testowej w warunkach produkcyjnych i sprawdź, czy właściwości mechaniczne na podstawie rzeczywistej geometrii części spełniają wymagania rysunku. Ta sekwencja będzie zawsze tańsza niż wykrycie niezgodności stopu podczas audytu u klienta.